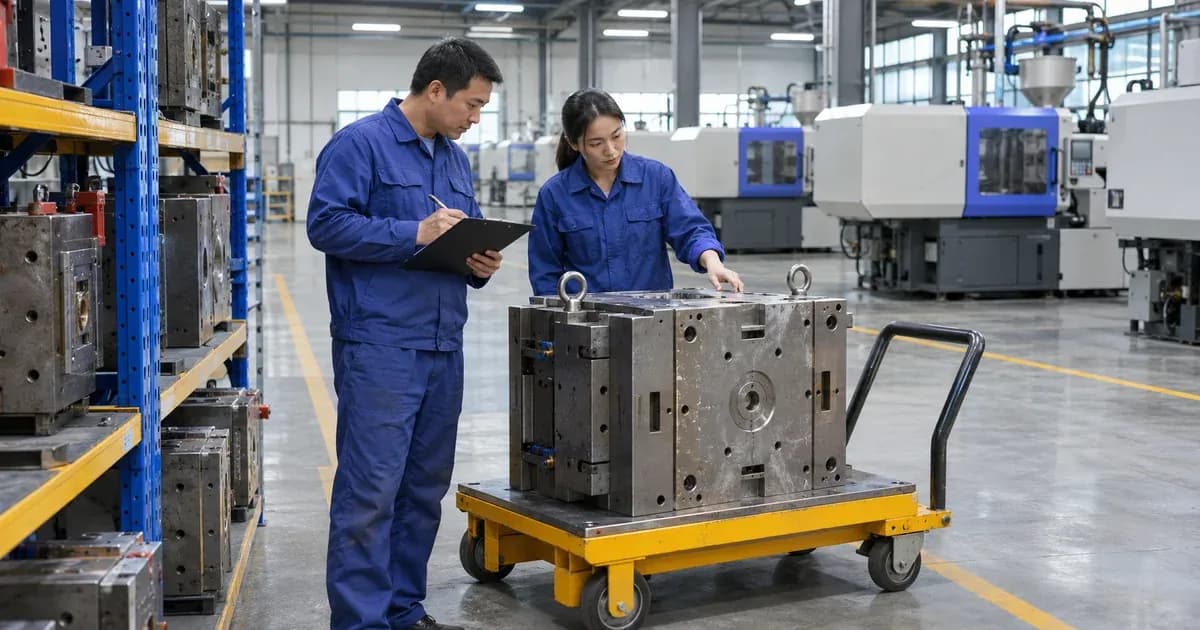
注塑机已经停机,准备切换下一种产品。换模人员走到模具架前,却发现原定位置空着。维修人员说模具已经修好,搬运人员又说早已送到机台旁。几通电话之后,大家才找到它。到了填写记录时,寻找、等搬运和安装的时间仍被合并为“换模延迟”。
以中国一家塑料零部件工厂的假设场景为例,可以把换模前的流转与准备拆开观察。位置记录说明模具在哪里被观测到;是否完成维修、能否安装,还需要对应的业务记录。
I. 先拆开换模过程中的关键时点
将生产结束、发起取模、到达准备区、开始安装以及首件确认等事件分别定义。每个事件都要明确记录来源和负责人,不能把模具靠近机台的时刻直接当作安装或生产开始。
| 记录方式 | 能说明什么 | 还需要什么 |
|---|---|---|
| 固定库位台账 | 计划存放位置 | 移动后的及时更新 |
| 标签位置历史 | 观测到的地点与路径 | 标签与模具的有效对应 |
| 维修、生产记录 | 维修完成、安装及审批 | 负责人和确认时间 |
已经送到现场却等待维修放行,与维修完成后找不到模具,是不同的问题。若全部归为搬运慢,增加搬运设备也未必能解决。无法解释的时间段应保留为待确认,而不是直接归责。
II. 管理单位要与实物流转一致
上模、下模是一起移动还是分开存放,决定了追踪对象的粒度。若标签装在台车上,应记录模具装车与卸车的关联时段。空车回到库区,不能说明模具也已归位;一车装多套模具时,更不能仅凭一个标签判断每套模具的去向。
需要在真实金属模具、货架和摆放方式下测试安装位置。标签不能妨碍夹紧、吊装和维护,也不能未经核实就进入高温工序。应结合设备额定使用条件与模具操作要求确定方案,不能将普通保管区的可用性直接推广到所有生产环境。
III. 在ORBRO中对照保管、维修与准备路径
ORBRO OS的Zone Manager可在地图上定义保管区、维修区和机台准备区。通道与实际放置模具的地方应分开,否则路过准备区可能被误读为已经交付。画出更细的边界之后,还需要用现场定位表现验证能否可靠区分。
Record支持保存和回放UWB、AoA位置数据。选取延迟换模的时间段,将路径与取模请求、维修完成记录对照,可以查看模具是在出发前等待,还是到达后等待接收。若希望自动关联生产指令,应另外定义模具标识、统一时间基准和接口要求,不能假设现有业务系统已自动连通。
IV. 到位与允许安装使用不同状态
准备区内有模具,不等于附件、冷却连接和维修确认都已完成。使用Zone Effect按条件显示区域状态时,应将“到位”和“允许安装”清楚区分。位置不能证明模具质量,也不能证明它就是当前订单要求的型号。
排产变更时,模具可能退回保管区,或在几个候选机台之间等待。需要保留它所对应的生产指令及变更时间,防止把上一任务留下的模具误当作下一任务已经准备完成。人工批准的依据应能回查。
V. 从可比较的换模开始验证
先选一个设备组和常用模具,准备布局图、模具清单、安装方式及准备流程。跟随一次真实换模,对照实物到达与系统观测到达的时间,记录漏观测、区域误判以及人员补充确认。
改善前后应比较模具尺寸、维修范围和安装工作相近的案例。分别统计寻找、搬运前等待、到达后准备的时间,避免仅凭总停机时间判断方案效果。未观测到的时段只是证据缺口,不能直接当成员工没有执行任务。
结语
找到模具与完成换模准备需要不同证据。将保管、维修和准备区域的流转与业务事件放在一起,才能更准确地选择先解决寻找问题,还是完善准备与批准流程。
如需咨询ORBRO,可准备模具清单、车间图、典型换模顺序及模具与台车的关联规则。这样便于共同确认安装条件、可观测路径和需要补充的系统连接。