制造解决方案
产品工序追踪
每个产品的生产记录都会自动累积,作为质量审核和出货历史的基础。如果出现问题,可以快速将调查范围缩小到同时加工的产品。

显示产品位置以及每个工序的进出和停留历史记录。
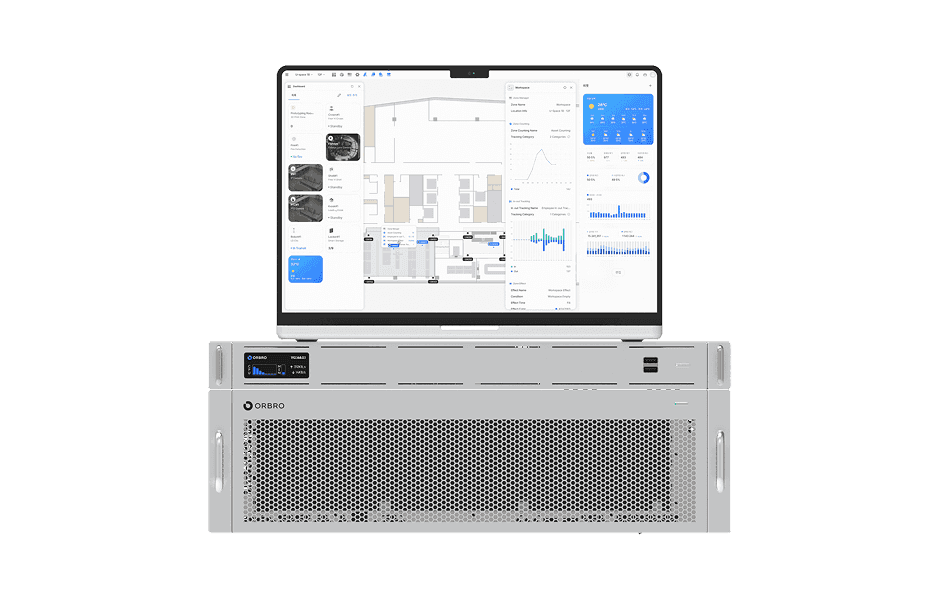
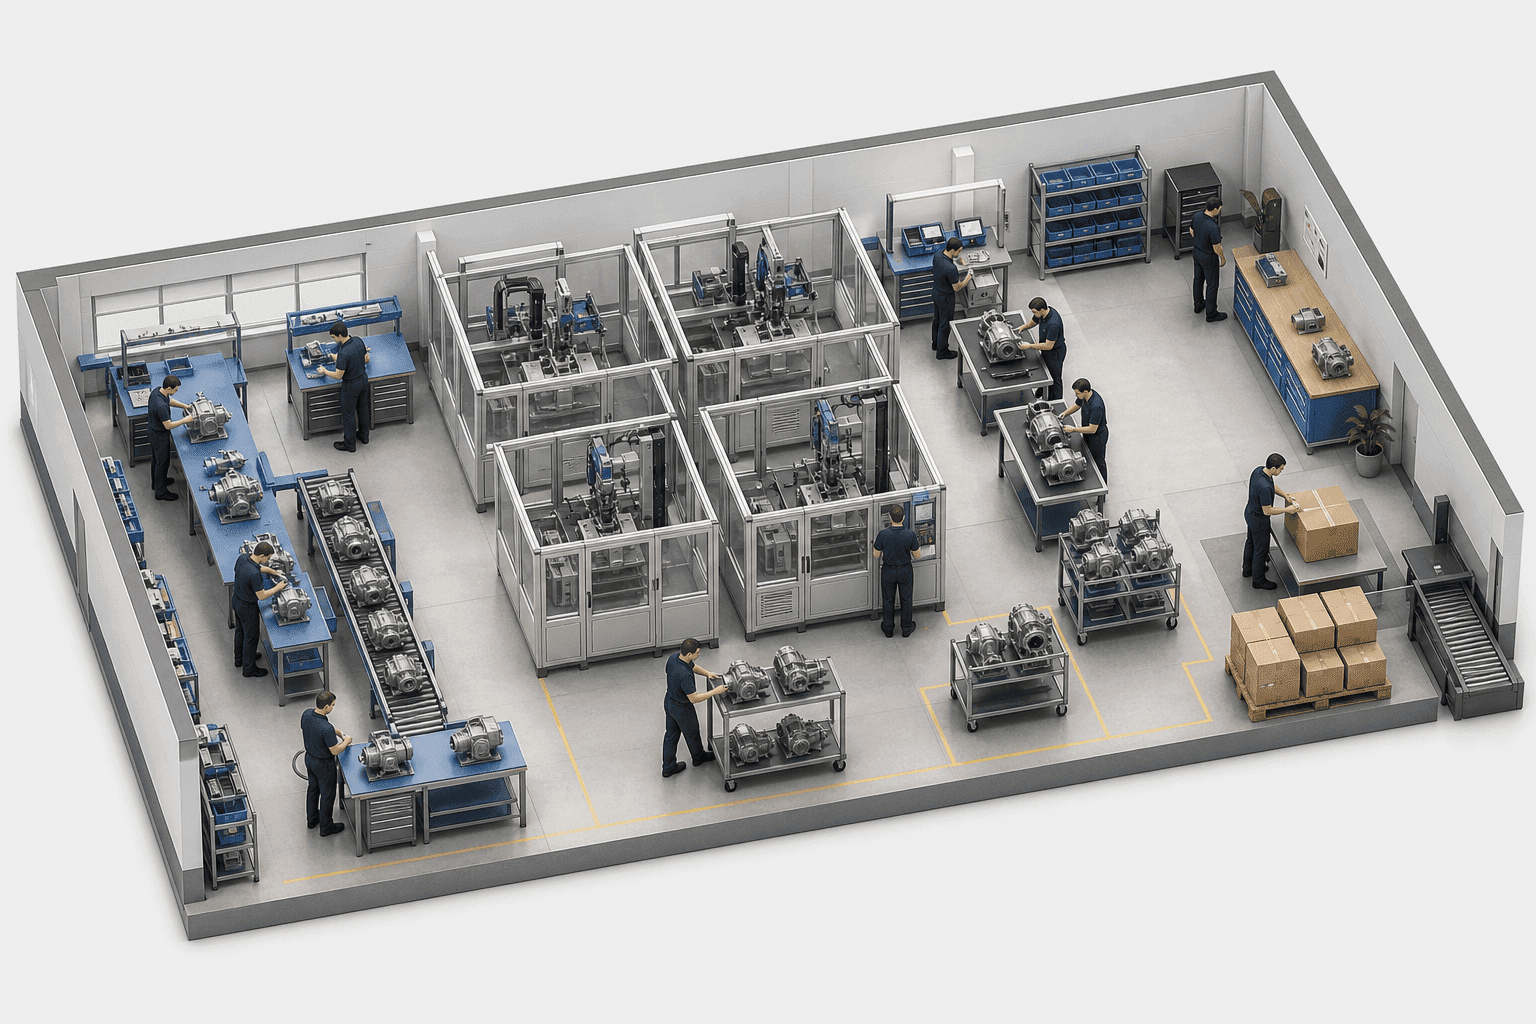
每件产品上固定一个作为定位标签的ORBRO Tag。各工序布置UWB接收器TwinTracker UWB,产品往返区域的时刻作为每件产品的生产记录保存在ORBRO Server中。金属设备周边在放置了产品和物料的状态下测量信号范围。
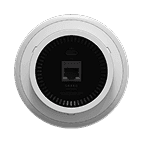
TwinTracker UWB
安装在生产区域内的接收器,用于接收来自产品标签的信号。其位置根据组装区、检验区、质检区和包装区进行区分。对于信号被金属外壳或设备遮挡的区域,安装位置会根据实际运行期间的测量结果进行调整。
跟踪产品流程移动
搜索产品名称或序列号,即可显示当前工序和最后确认时刻。 产品移动到下一区域的时刻也会自动记入生产记录。
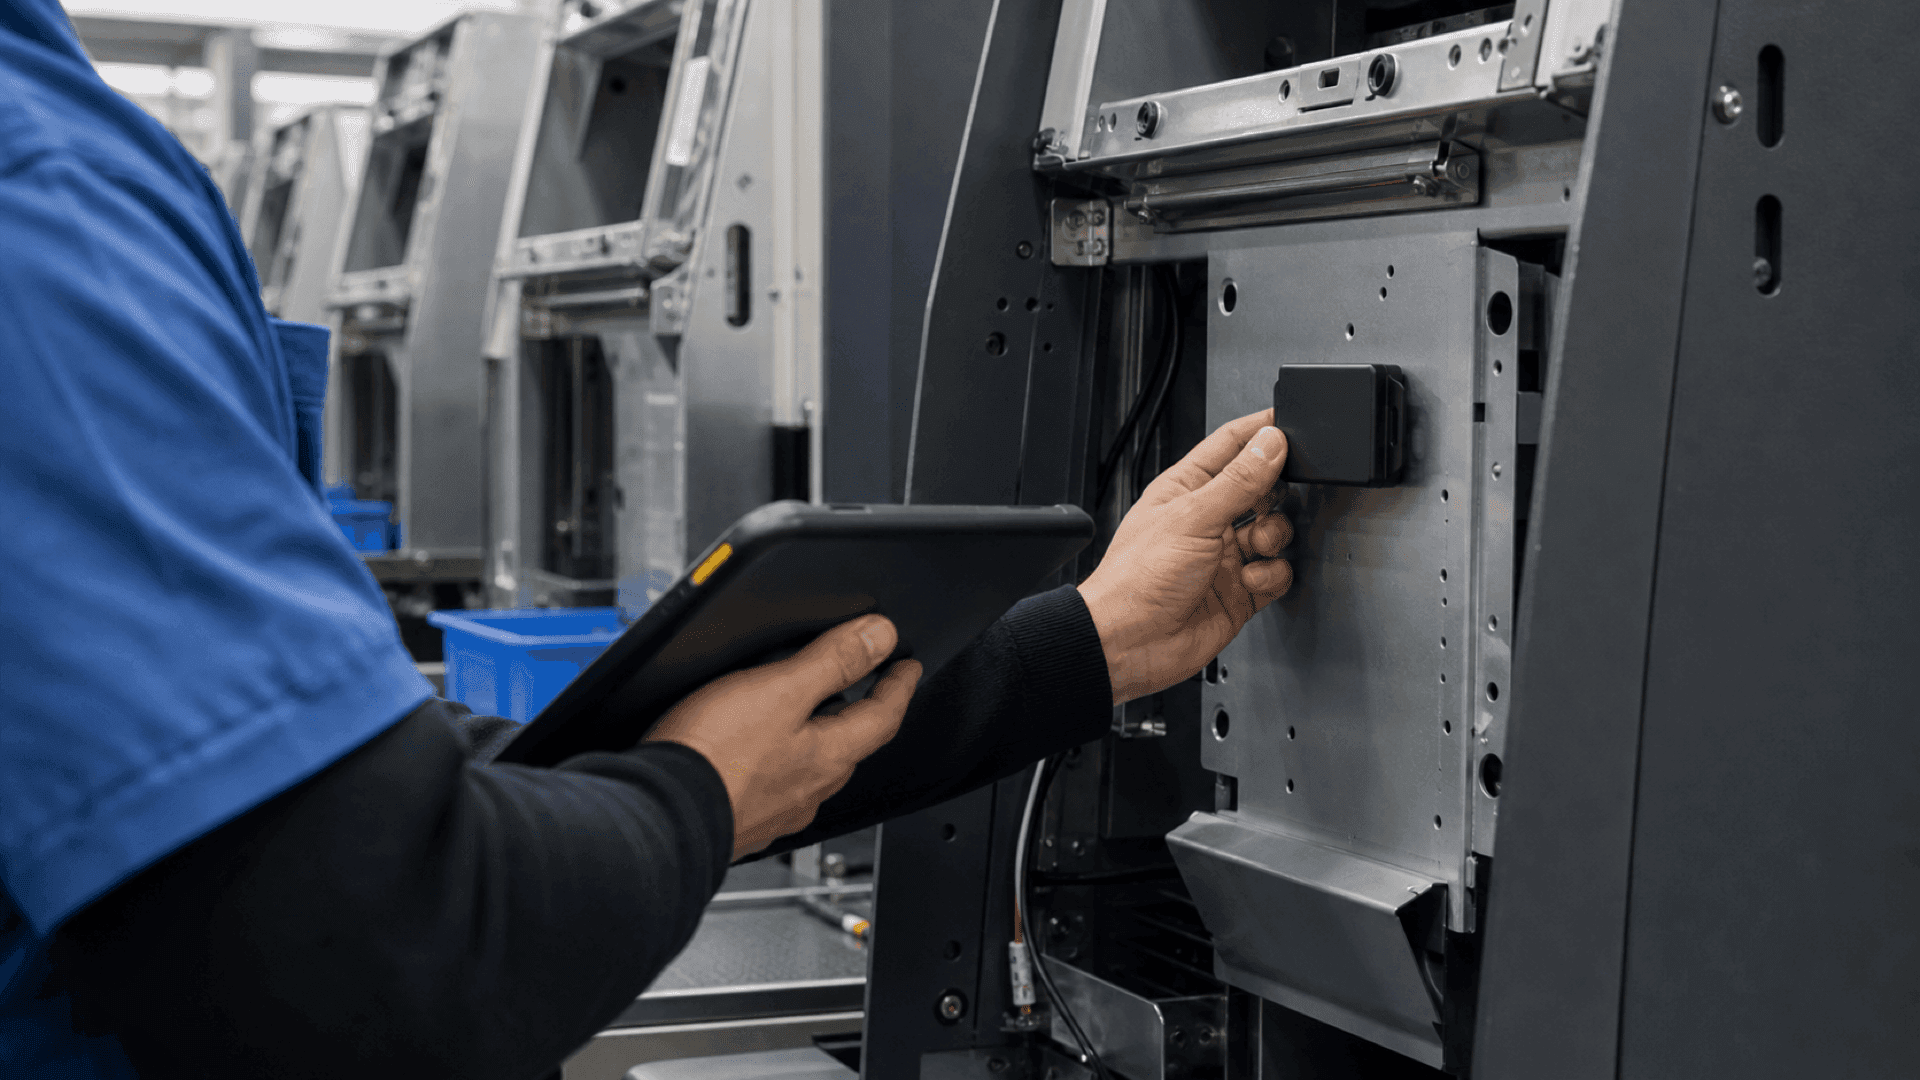
产品与定位标签登记
投产时将产品序列号、型号、作业工单与定位标签编号一同登记。此后产品即使流转到其他工序,也能作为同一件产品持续识别。登记项目与既有的条码和标签体系保持一致。
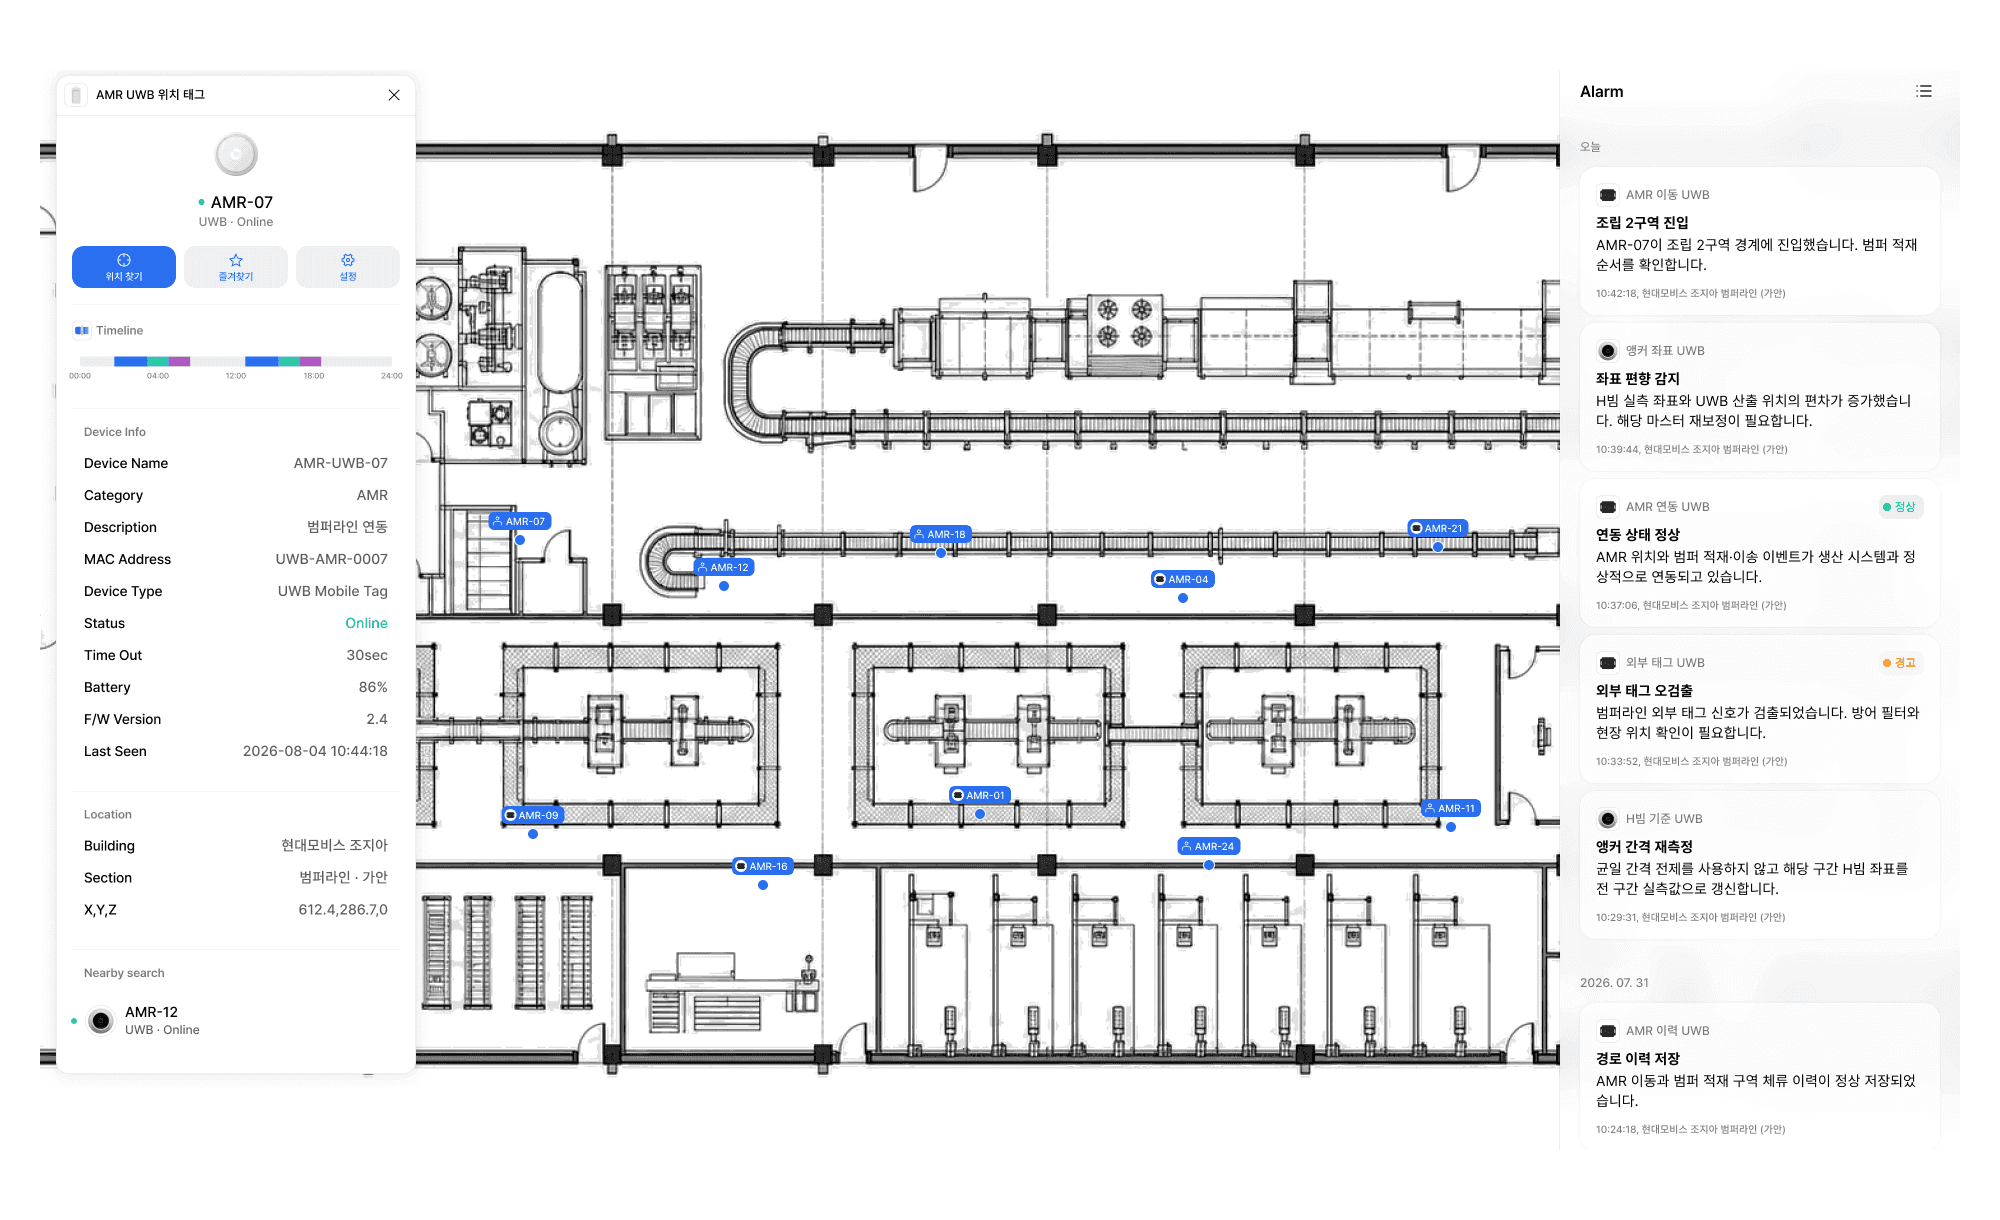
查看生产中产品的位置
搜索产品名称或序列号,即可显示当前所在工序和最后确认时刻。即使发生工序等待或返工投入,也能立即确认产品停留在哪条产线上。区域名称与现场使用的工序名称保持一致。
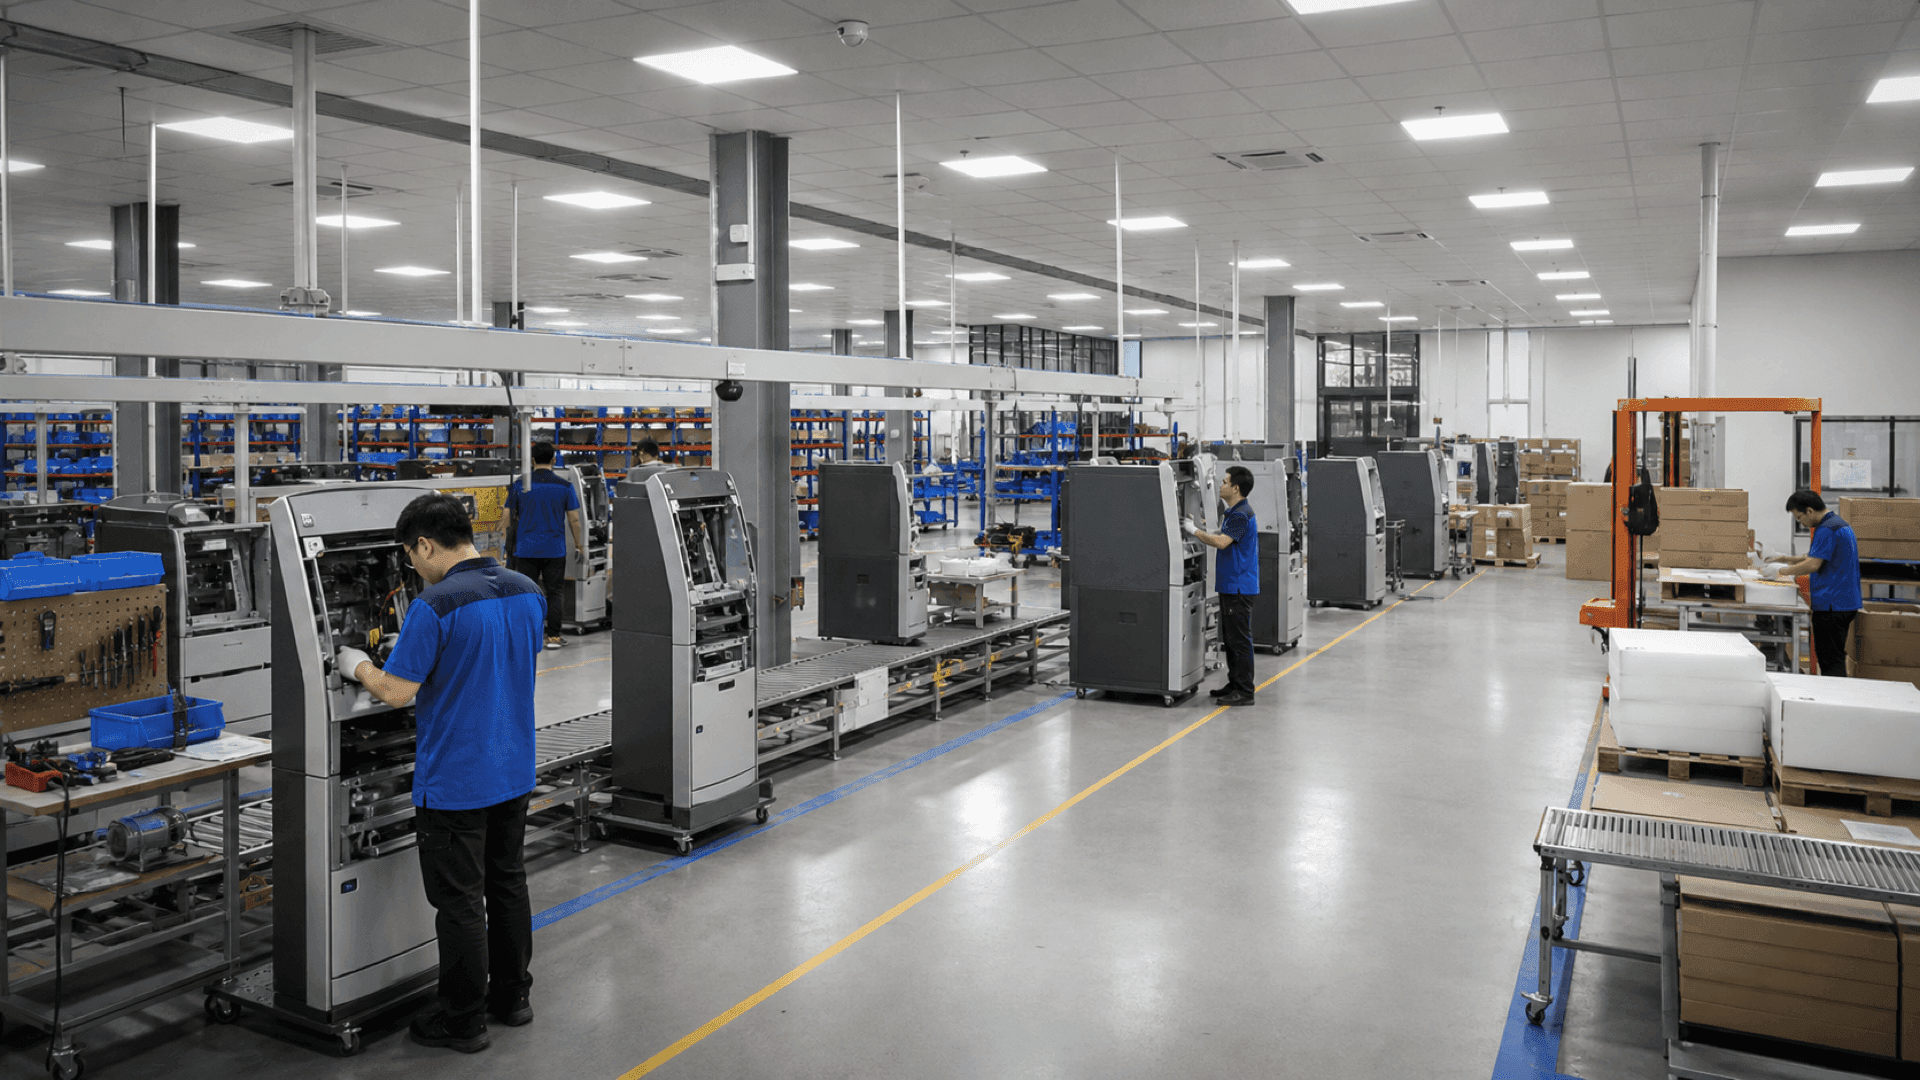
下一工序移动自动记录
自动记录产品进入和离开组装、检验、质量确认、包装区域的时刻。各工序的移动路径和停留履历以同一产品编号相连接。相邻较近的区域,通过测量实际产品移动来调整边界。
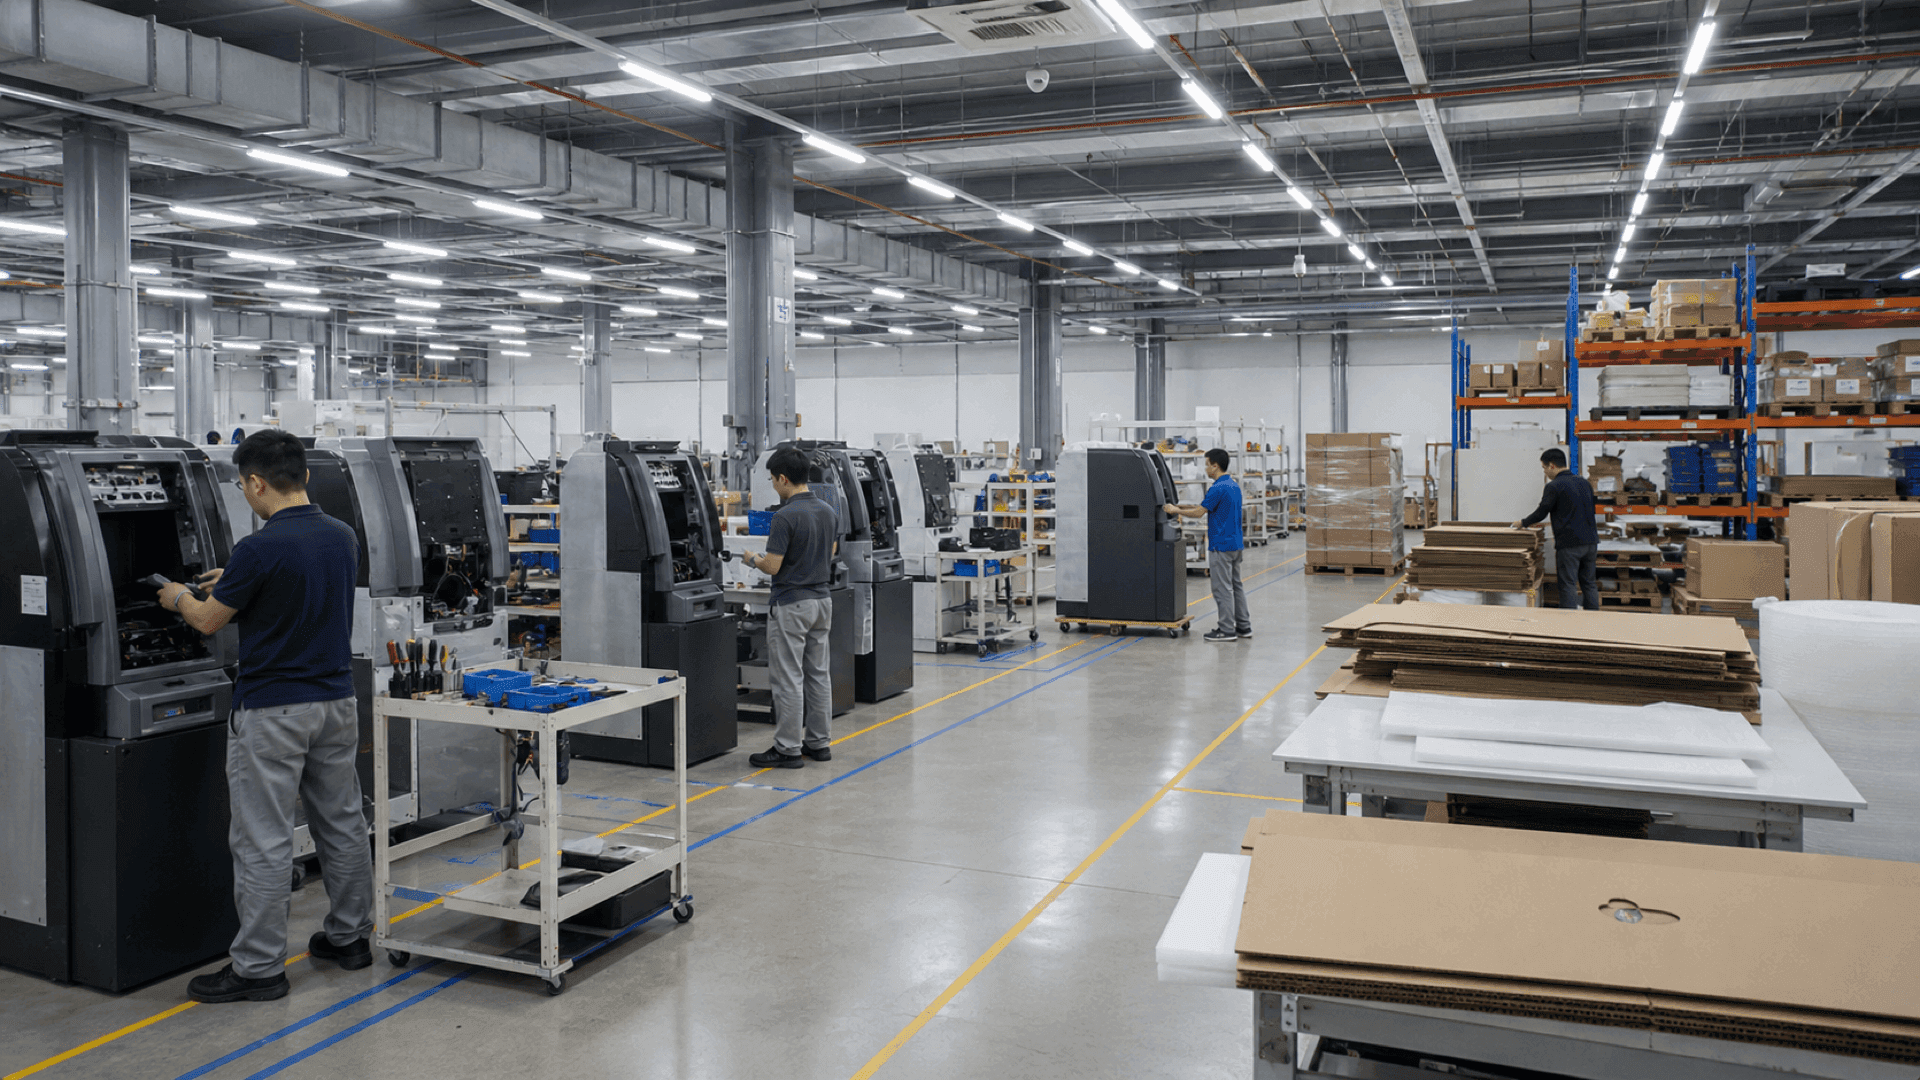
各工序停留时间与延误标示
以产品进入和离开各工序的时刻为基准,计算停留时间。停留时间超过基准的产品会在界面上单独标示,便于缩小优先确认的对象。基准时间可按组装、检验、包装工序分别设定。
工序延误区段分析
对比产品在各工序停留的时间,找出反复积压的区段。 出现质量问题时,按顺序确认该产品经过的生产过程。
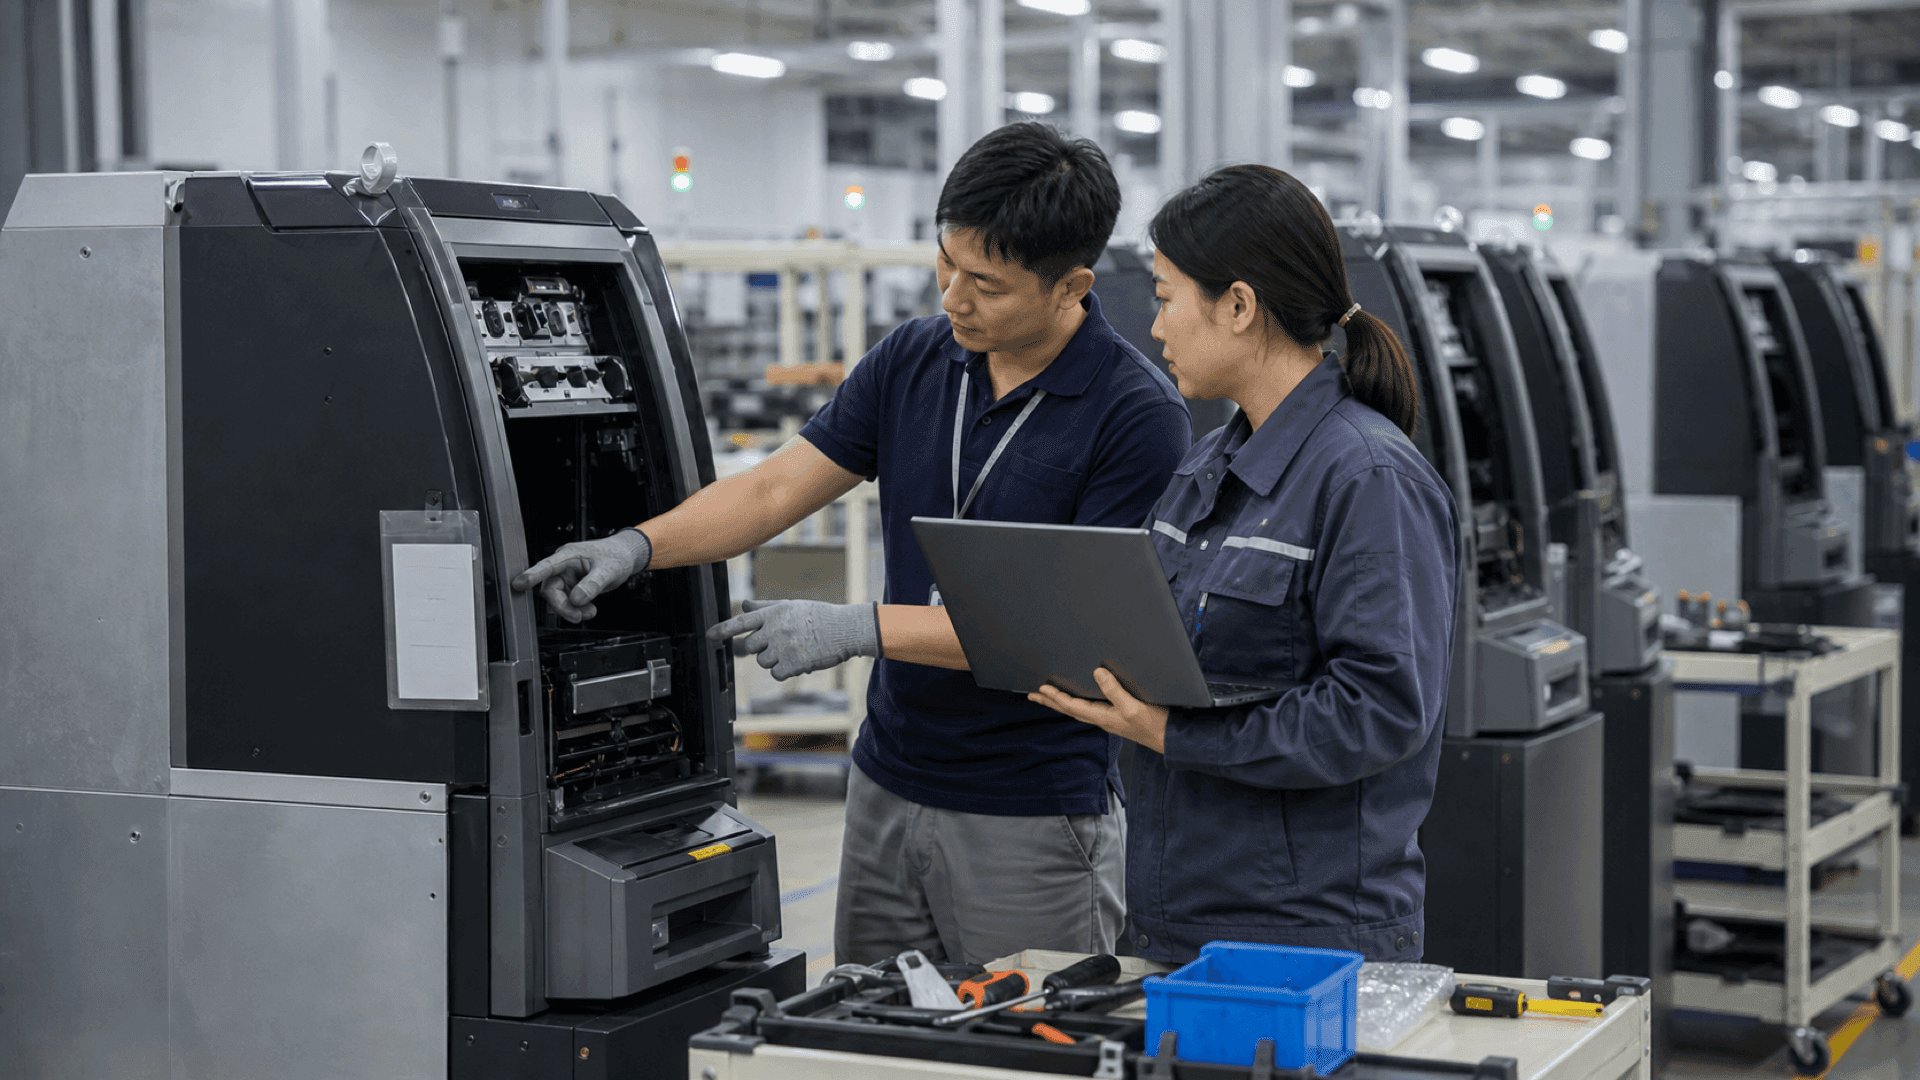
按产品查询整个生产过程
选择一件产品后,登记之后经过的工序和移动时刻会按时间顺序显示。出现质量问题的产品,可与同一时段经过该区域的其他产品并排查看。班组和作业条件按MES等既有系统对接的项目一并查询。
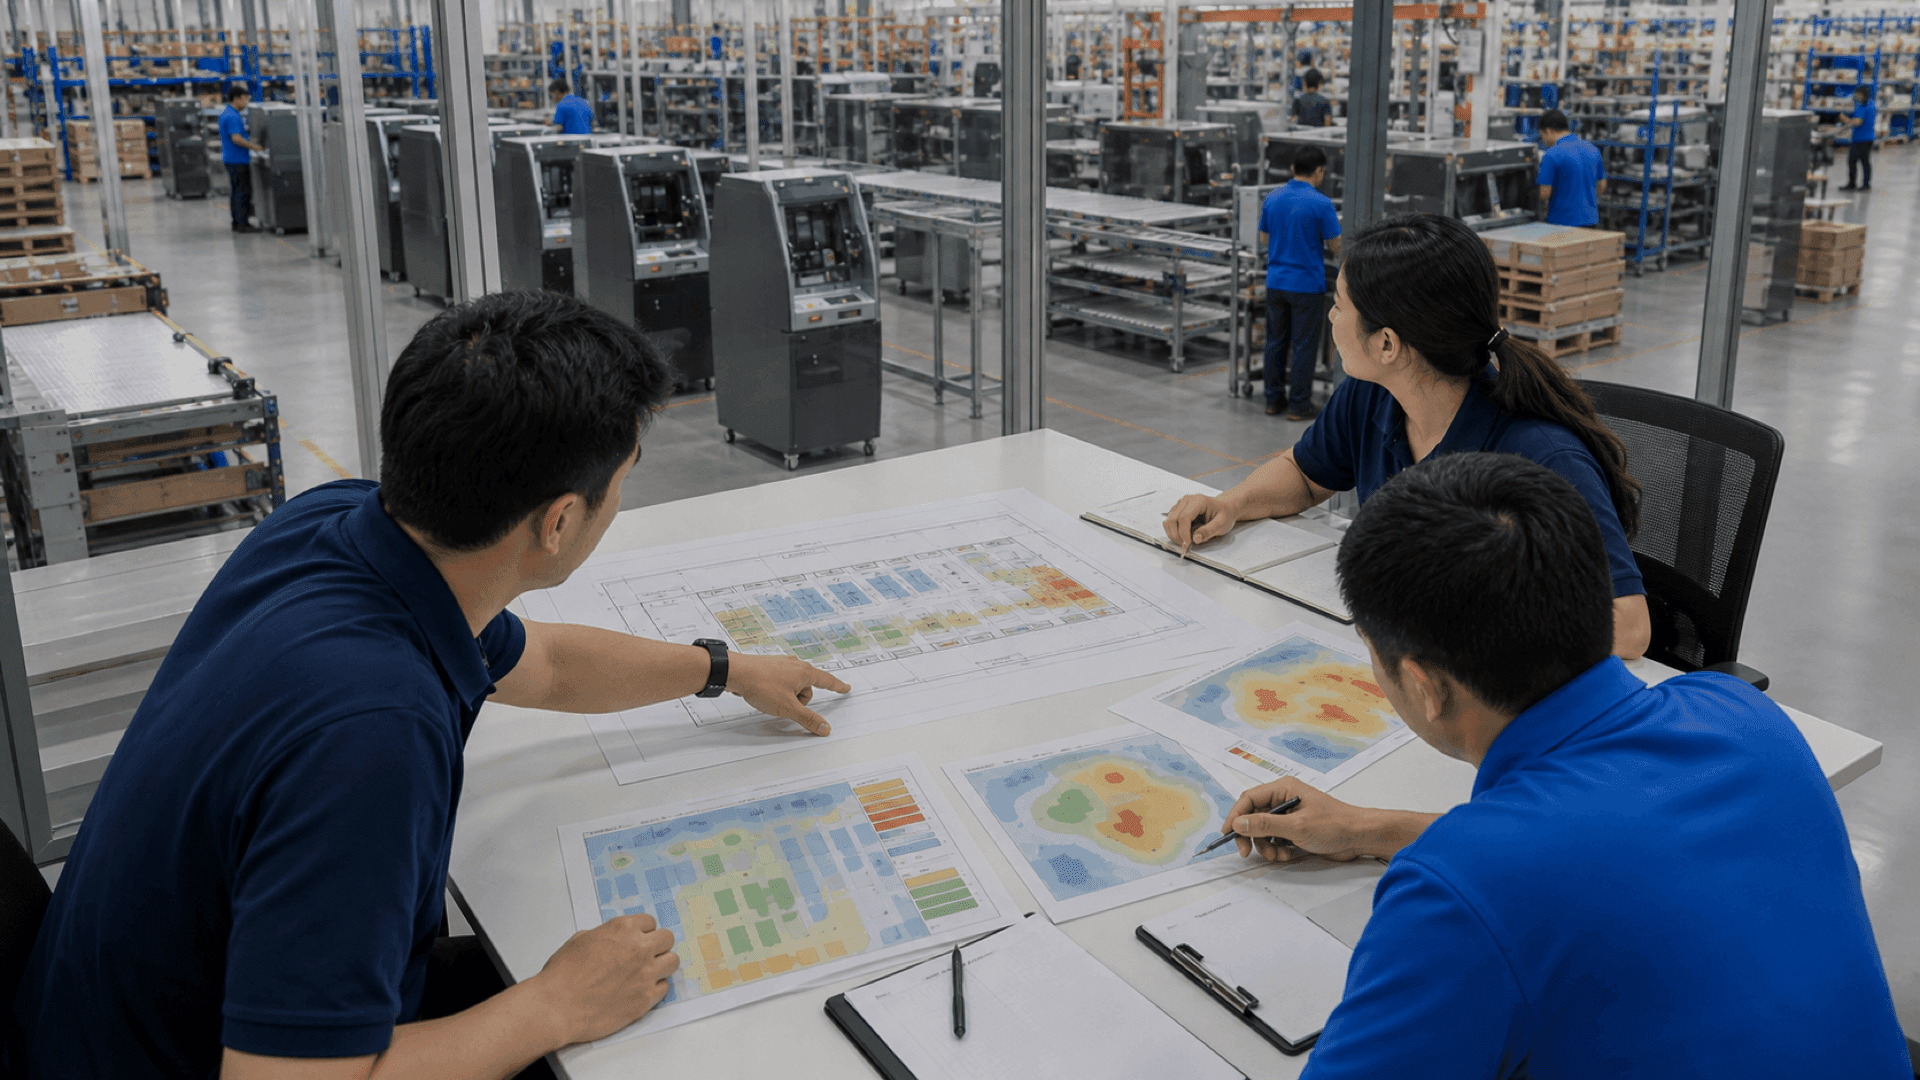
一眼掌握产品积压的工序
按时段对比各工序停留的产品数量和平均停留时间。确认长时间停留的区段是否反复出现,作为调整人力配置和作业顺序的依据。分析期间和对象工序可按运营目的更改。
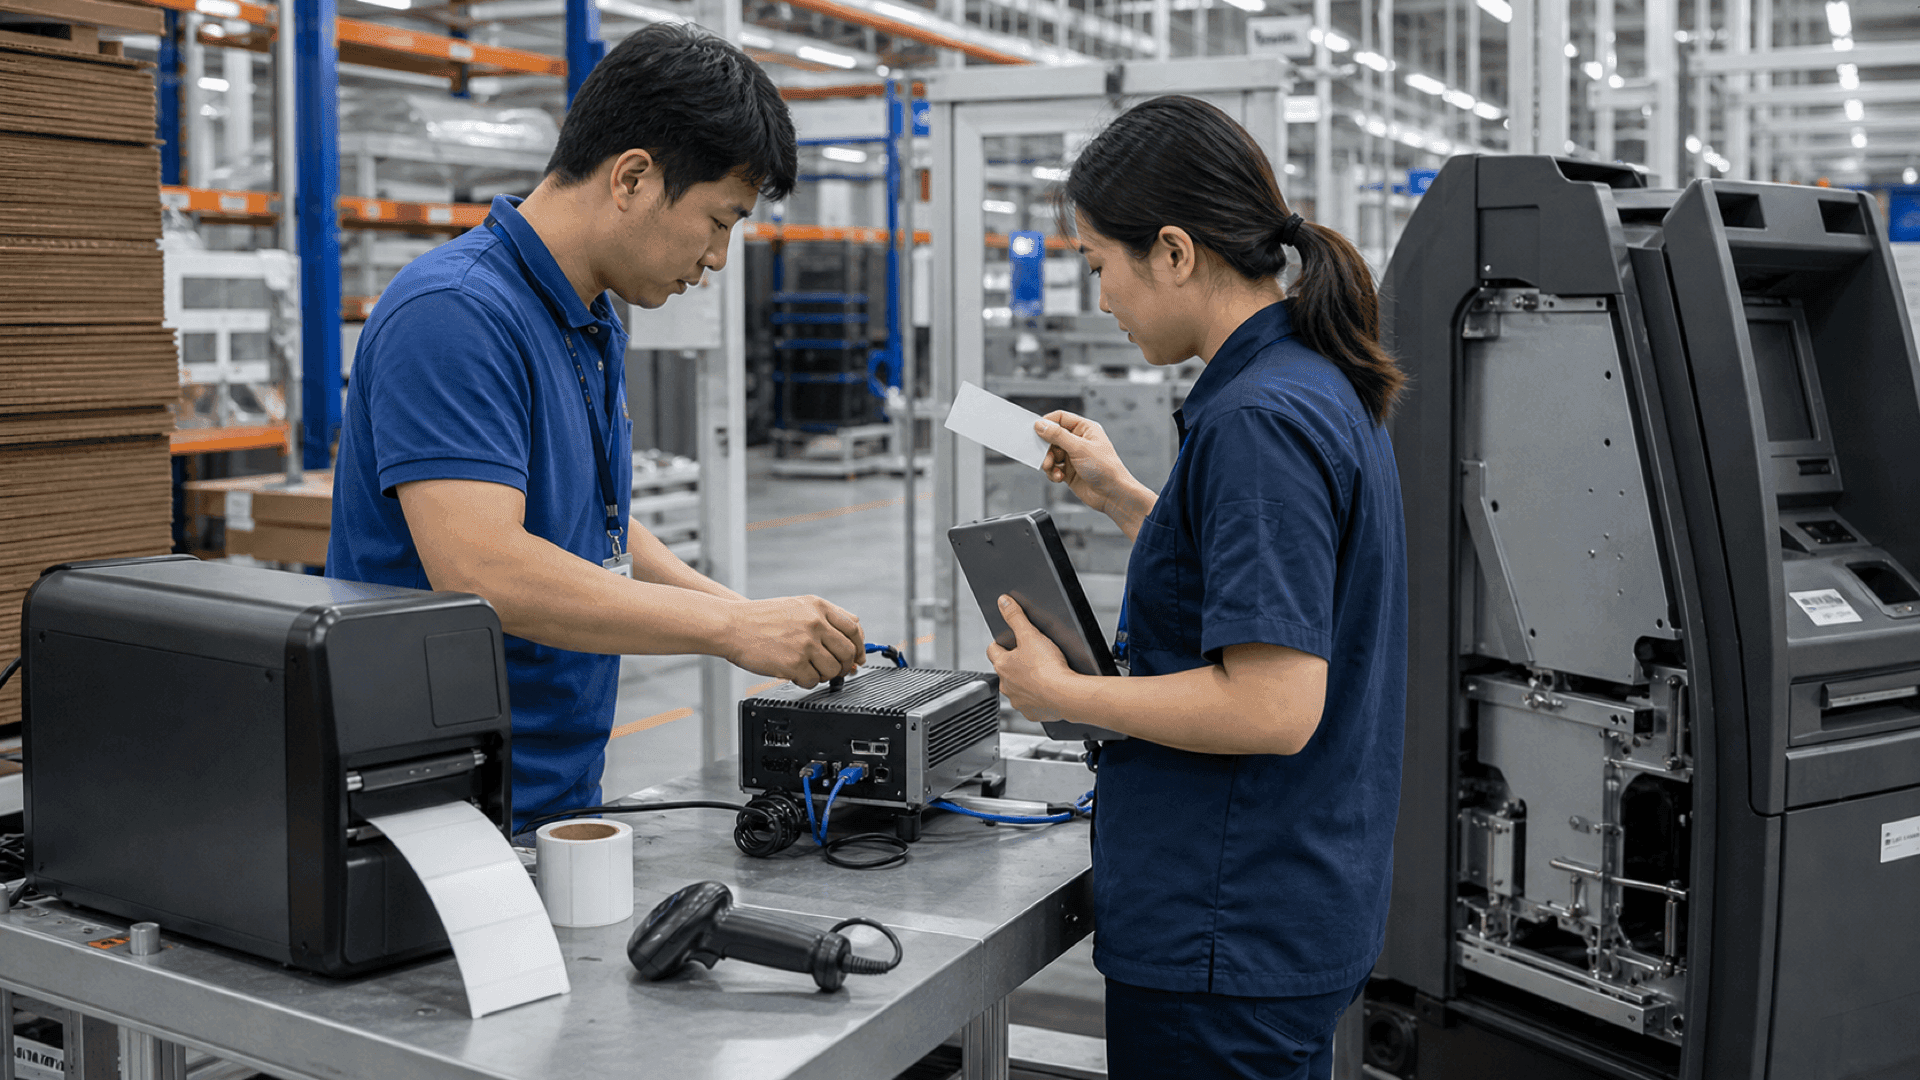
MES 与标签系统集成
把产品序列号和通过工序区域的记录传输至MES、ERP和标签系统。多个系统使用同一产品编号时,可用同一编号核对移动记录与作业工单。作业完成状态按既有系统对接的项目和处理标准确认。
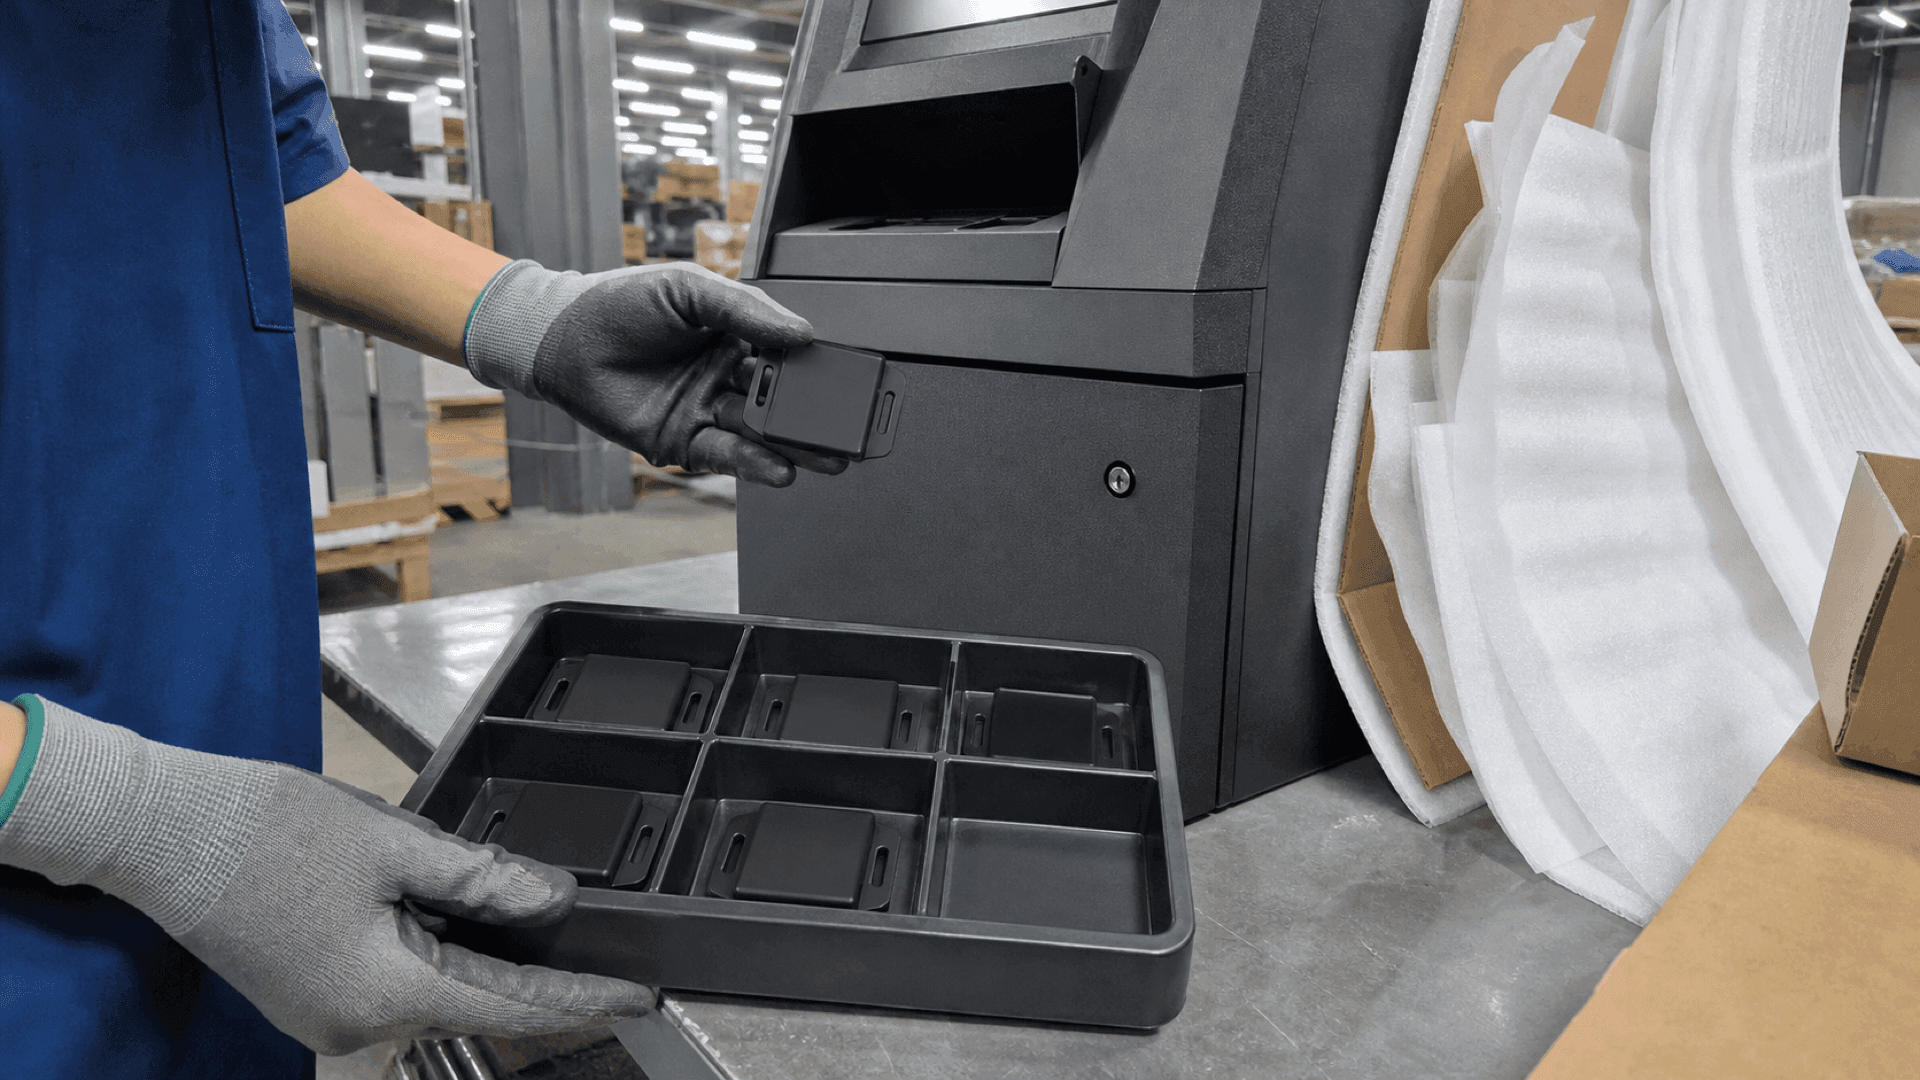
从成品中回收标签
完成最终检验或包装的产品会被标示为标签回收对象。回收的ORBRO Tag重新关联到下一件生产产品,用于管理使用状态和持有数量。摘除标签的时点和负责人依据发货与包装流程确定。
推荐产品
基于 ORBRO OS 的组成模块
所有解决方案均运行于 ORBRO OS 之上,并通过多种产品互联协作。 可根据应用范围与现场条件灵活调整配置。