製造ソリューション
製品工程追跡
製品別の製造記録を自動で蓄積し、品質監査と出荷履歴の根拠として活用します。問題発生時は同時期に処理された製品をすぐに絞り込めます。

製品の現在位置と工程別の進入・滞在履歴を表示
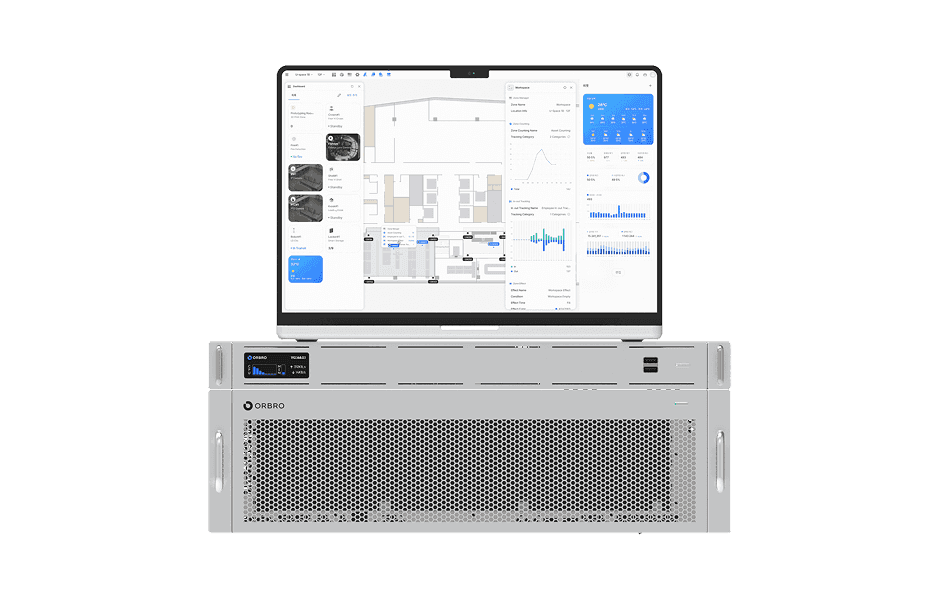
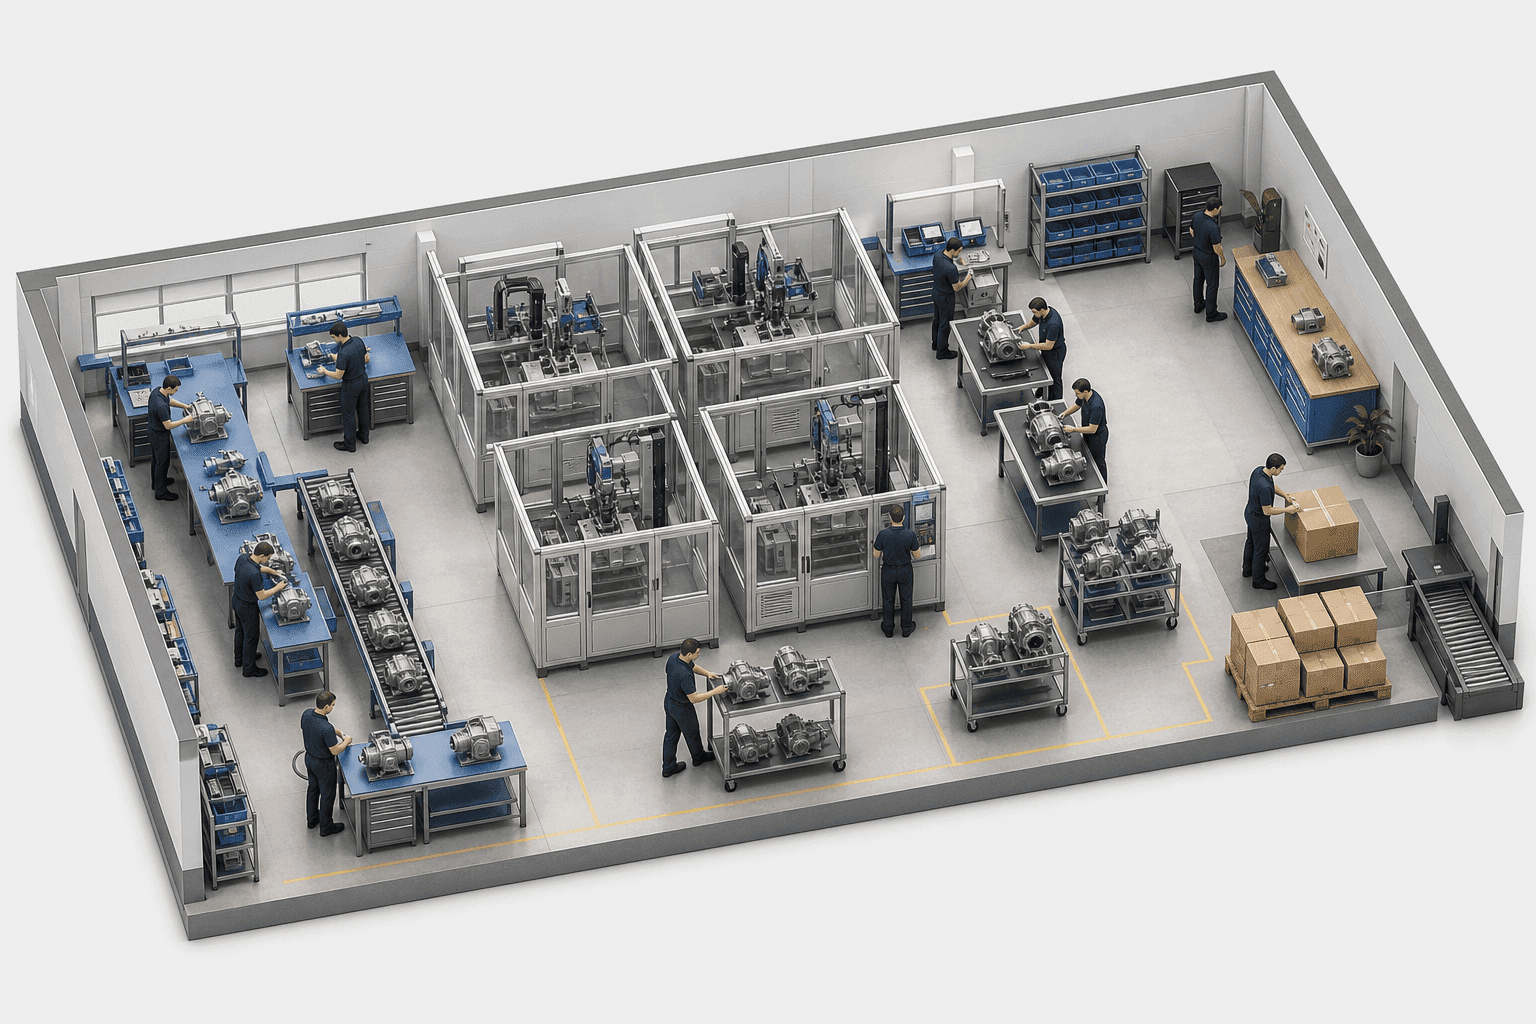
製品ごとに位置タグのORBRO Tagを固定します。各工程にはUWB受信機のTwinTracker UWBを配置し、区域を出入りした時刻はORBRO Serverに製品別の生産記録として保存されます。金属設備の周辺は、製品と資材を置いた状態で信号の範囲を測定します。
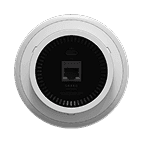
TwinTracker UWB
生産区域に設置し、製品タグの信号を受信する受信機です。組立、検査、品質確認、包装の各区域を見分けられるように配置します。金属の筐体や設備で信号が遮られる場所は、実際の稼働状態で測定して設置位置を調整します。
製品の工程移動追跡
製品名やシリアルで検索すると、現在の工程と最後に確認した時刻が表示されます。 製品が次の区域へ移動した時刻も、生産記録に自動で残ります。
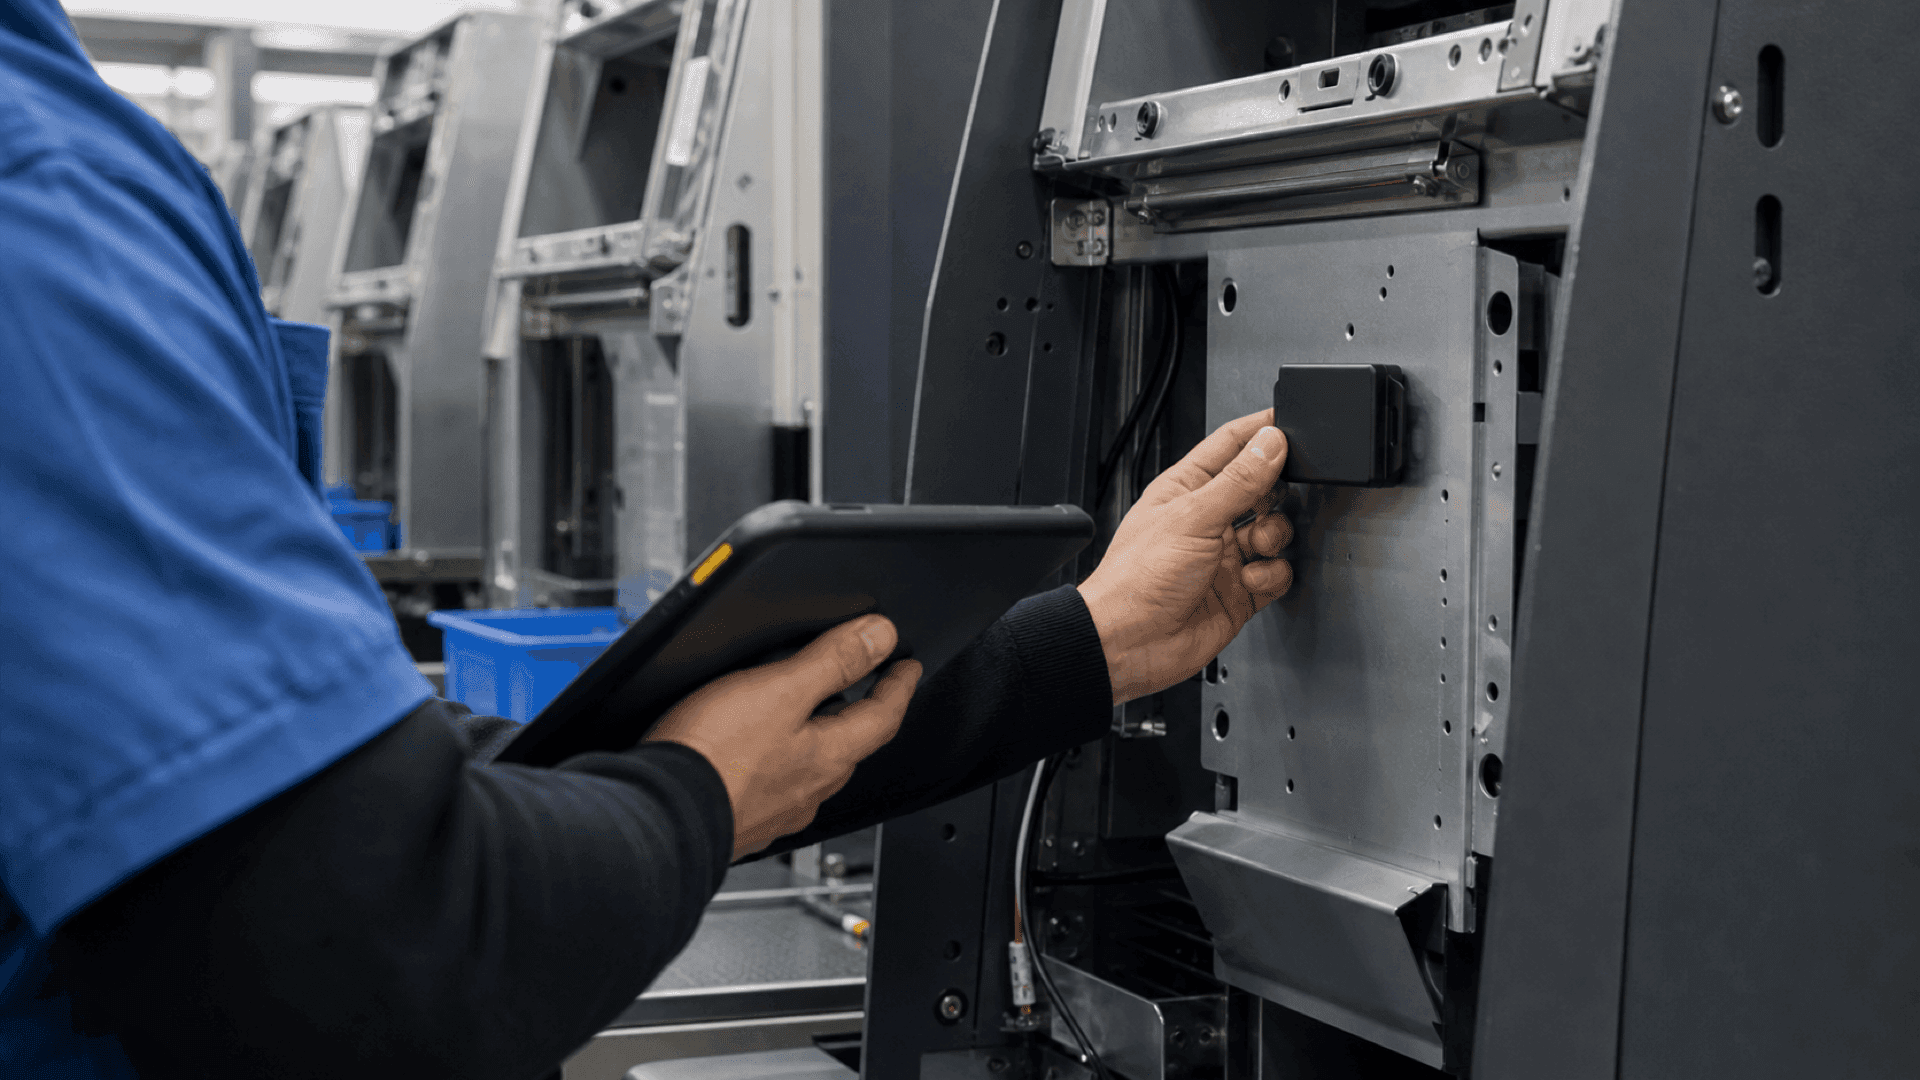
製品と位置タグの登録
生産へ投入するときに、製品シリアル、モデル、作業オーダーと位置タグの番号をあわせて登録します。以後、製品が別の工程へ移動しても同じ製品として続けて確認できます。登録する項目は、既存のバーコードとラベルの体系に合わせます。
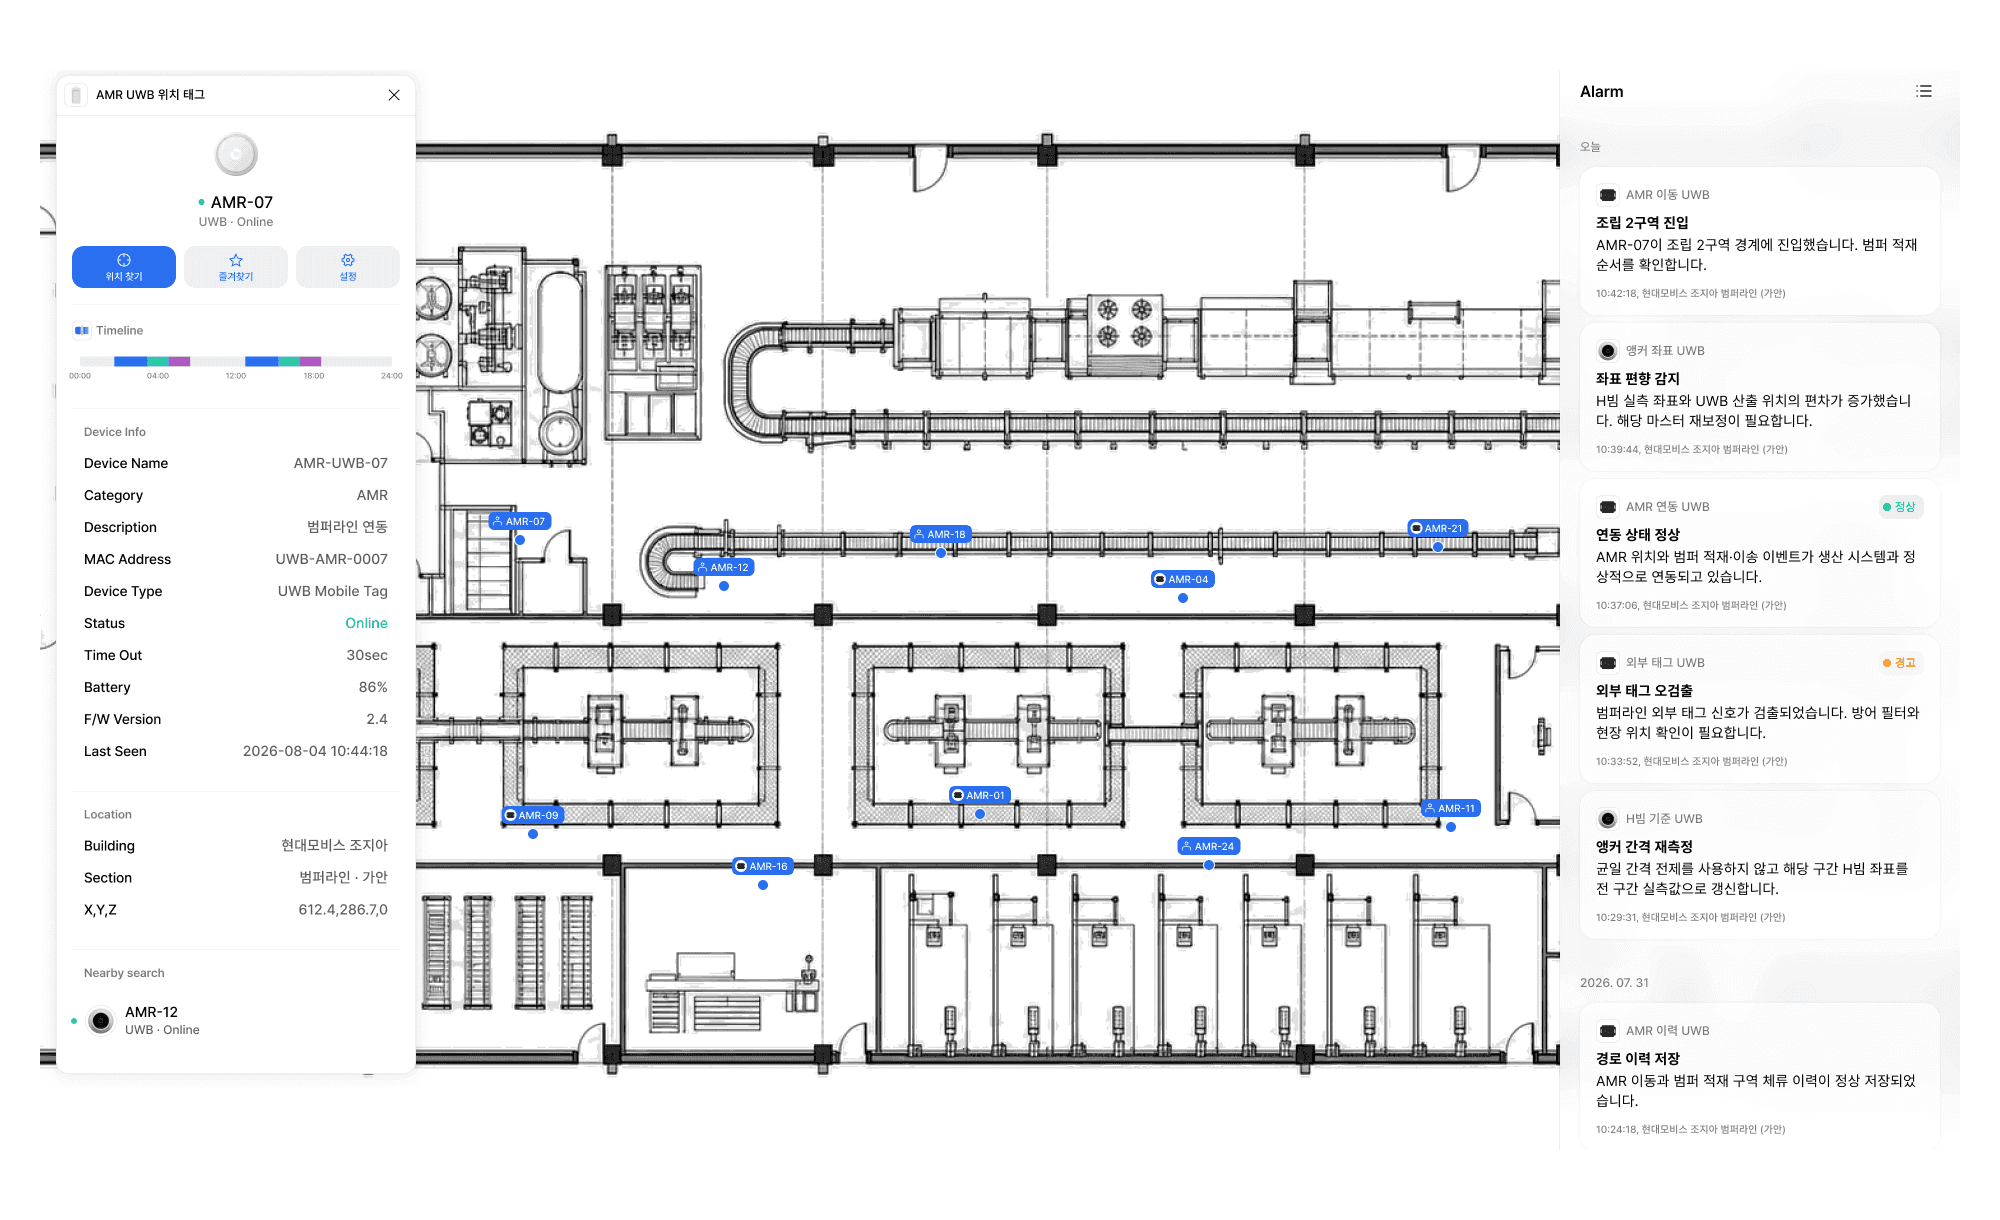
製造中製品の位置確認
製品名やシリアルで検索すると、現在いる工程と最後に確認した時刻が表示されます。工程での待機や再投入が発生しても、どのラインにとどまっているかをすぐに確認できます。区域の名称は、現場で使っている工程名と同じにそろえます。
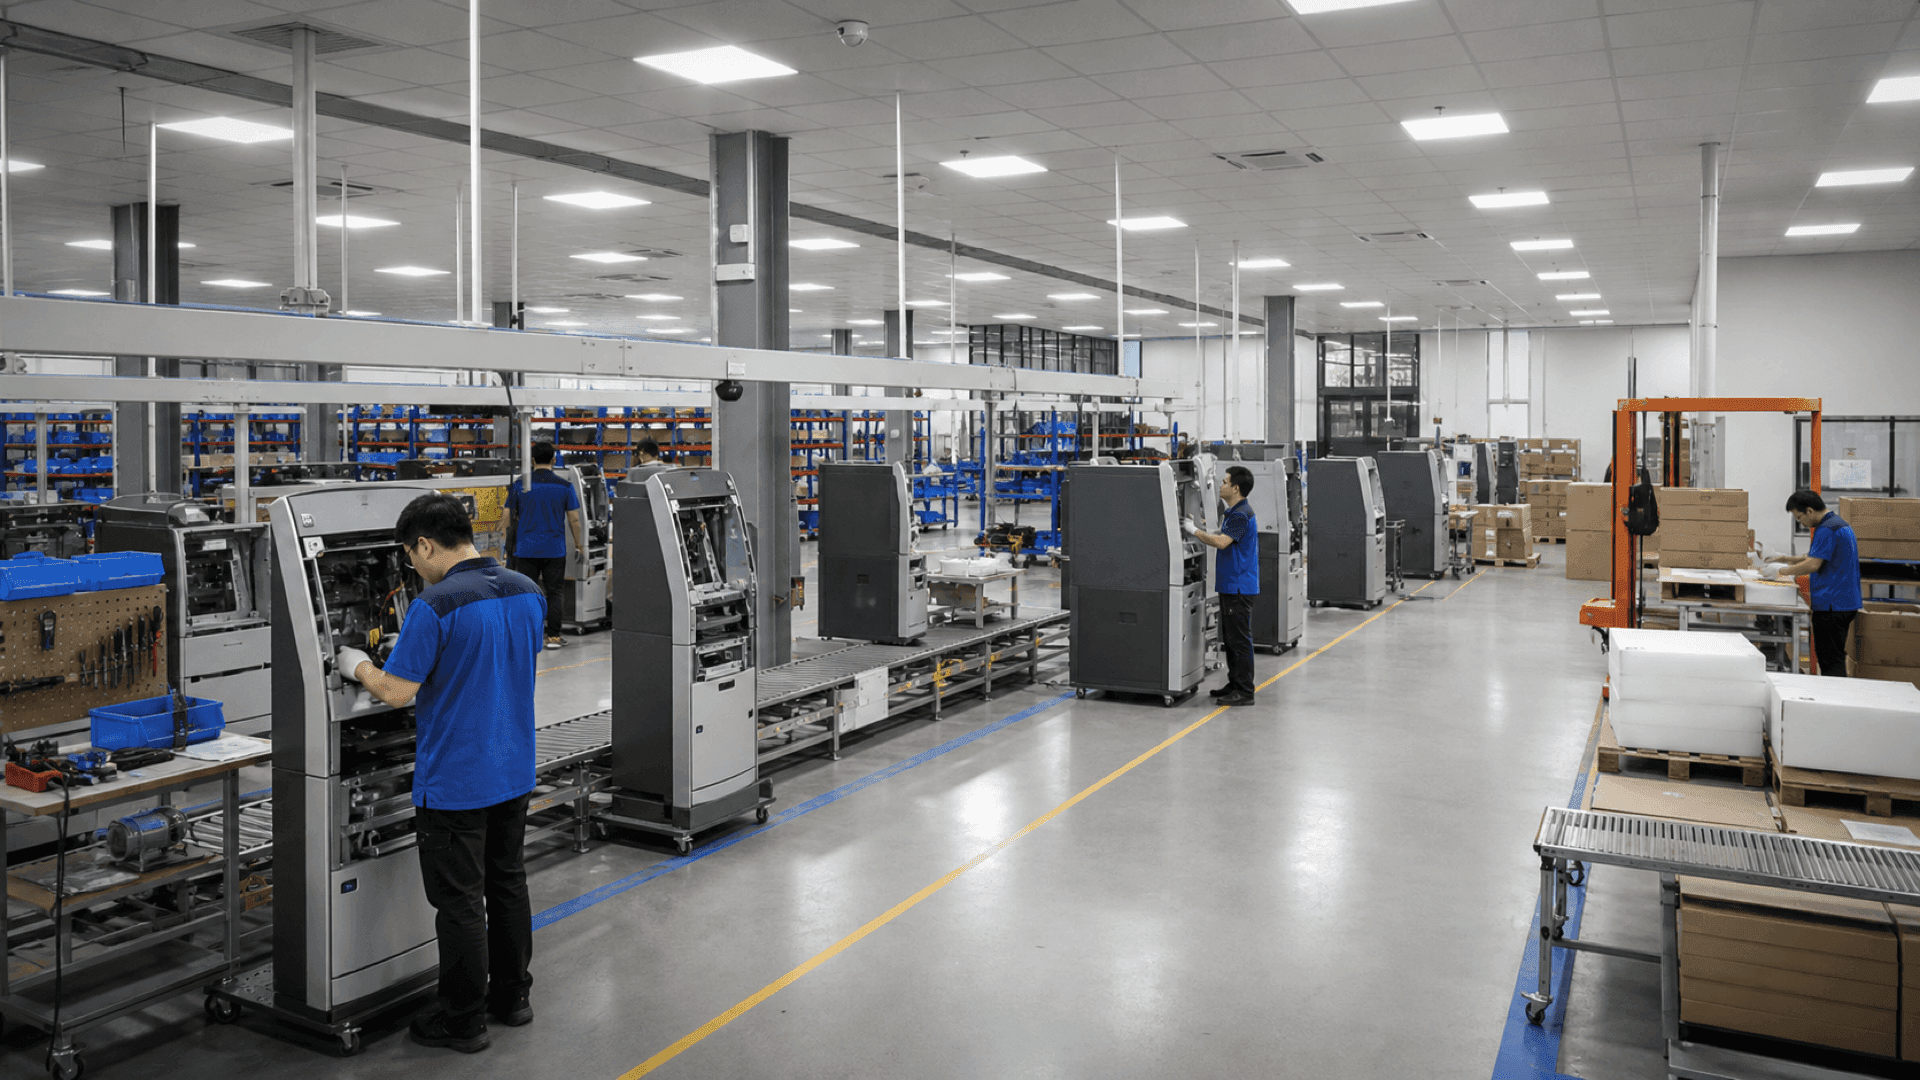
次工程への移動自動記録
製品が組立、検査、品質確認、包装の各区域へ入った時刻と出た時刻を自動で記録します。工程ごとの移動経路と滞在の履歴が、同じ製品番号でつながります。互いに近い区域は、実際の製品の動きを測定して境界を調整します。
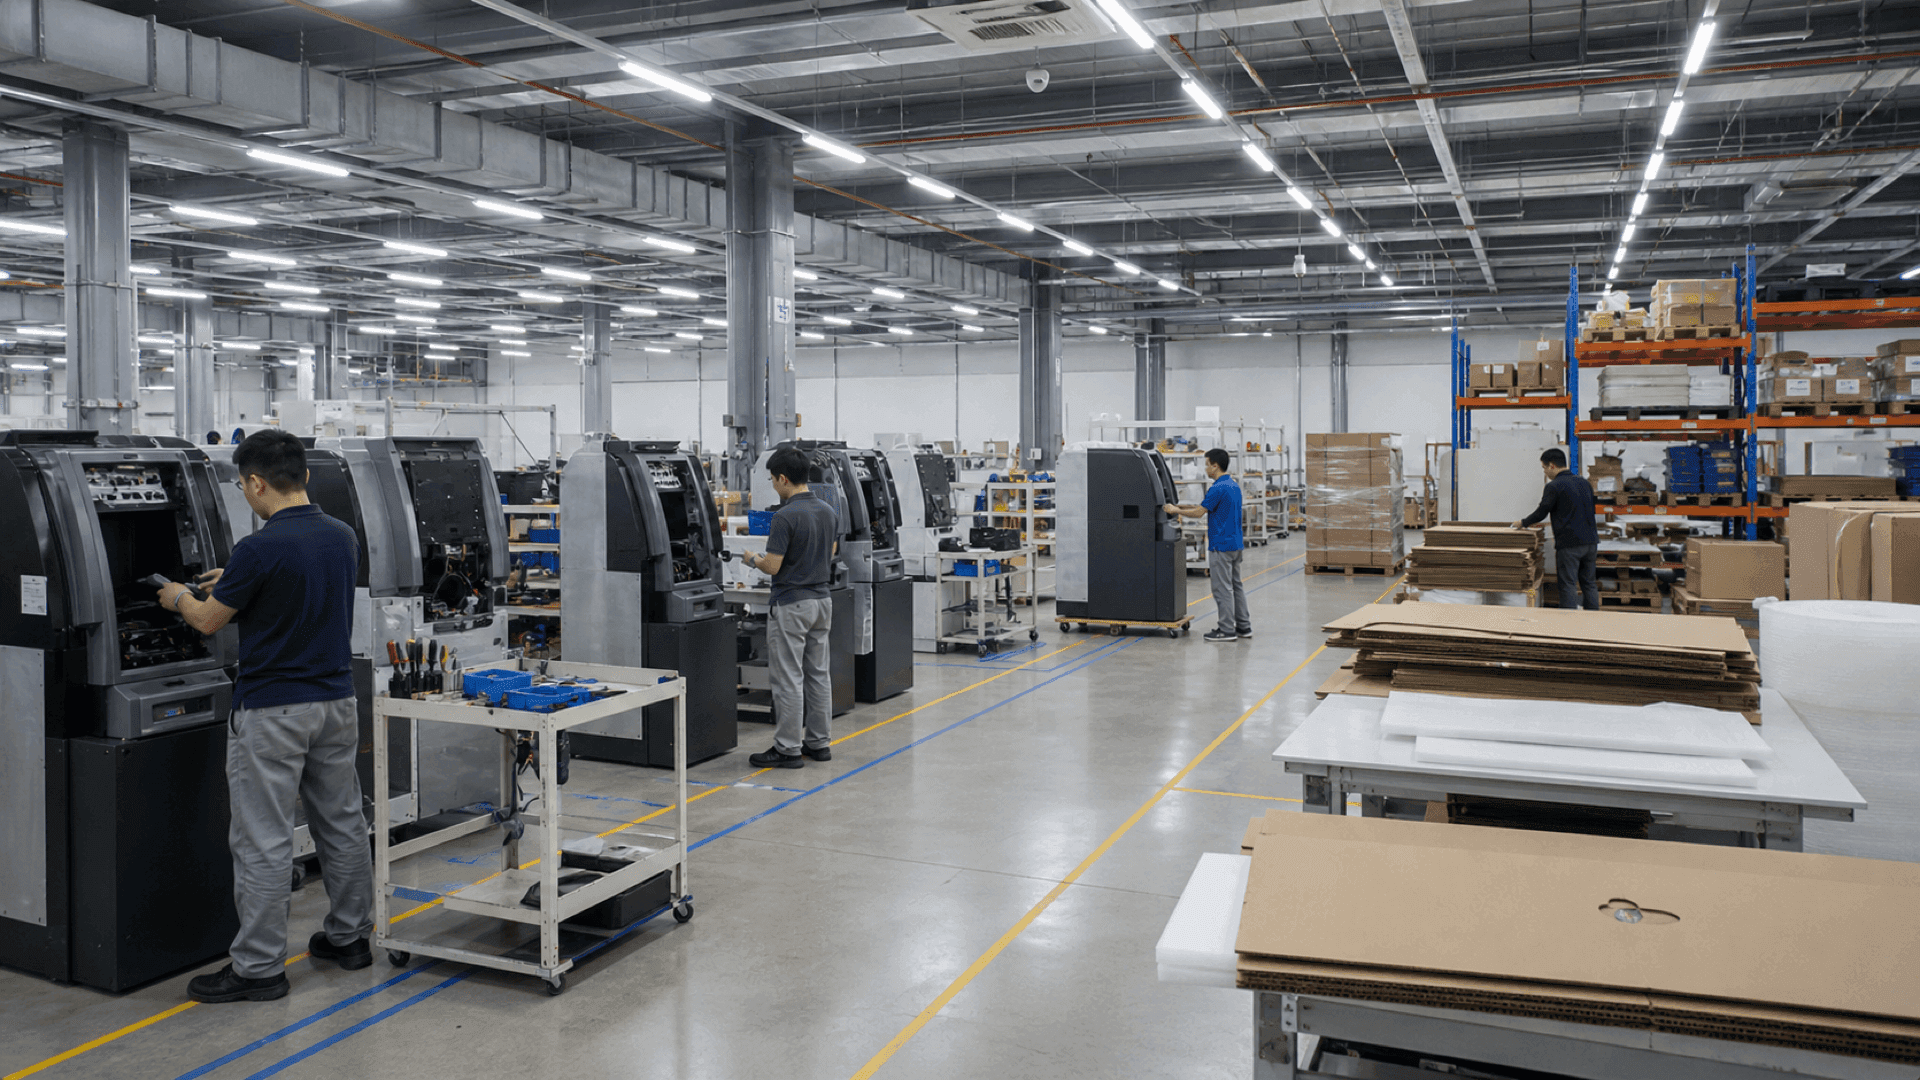
工程別の滞在時間と遅延の表示
製品が各工程へ入った時刻と出た時刻を基準に、とどまった時間を算出します。基準より長くとどまった製品は画面に別途表示され、先に確認する対象を絞り込めます。基準となる時間は、組立、検査、包装の工程ごとに変えて設定します。
工程遅延区間の分析
工程ごとに製品がとどまった時間を比較し、繰り返し遅れが出る区間を見つけます。 品質の問題が発生した場合は、その製品が通過した生産の流れを順に確認します。
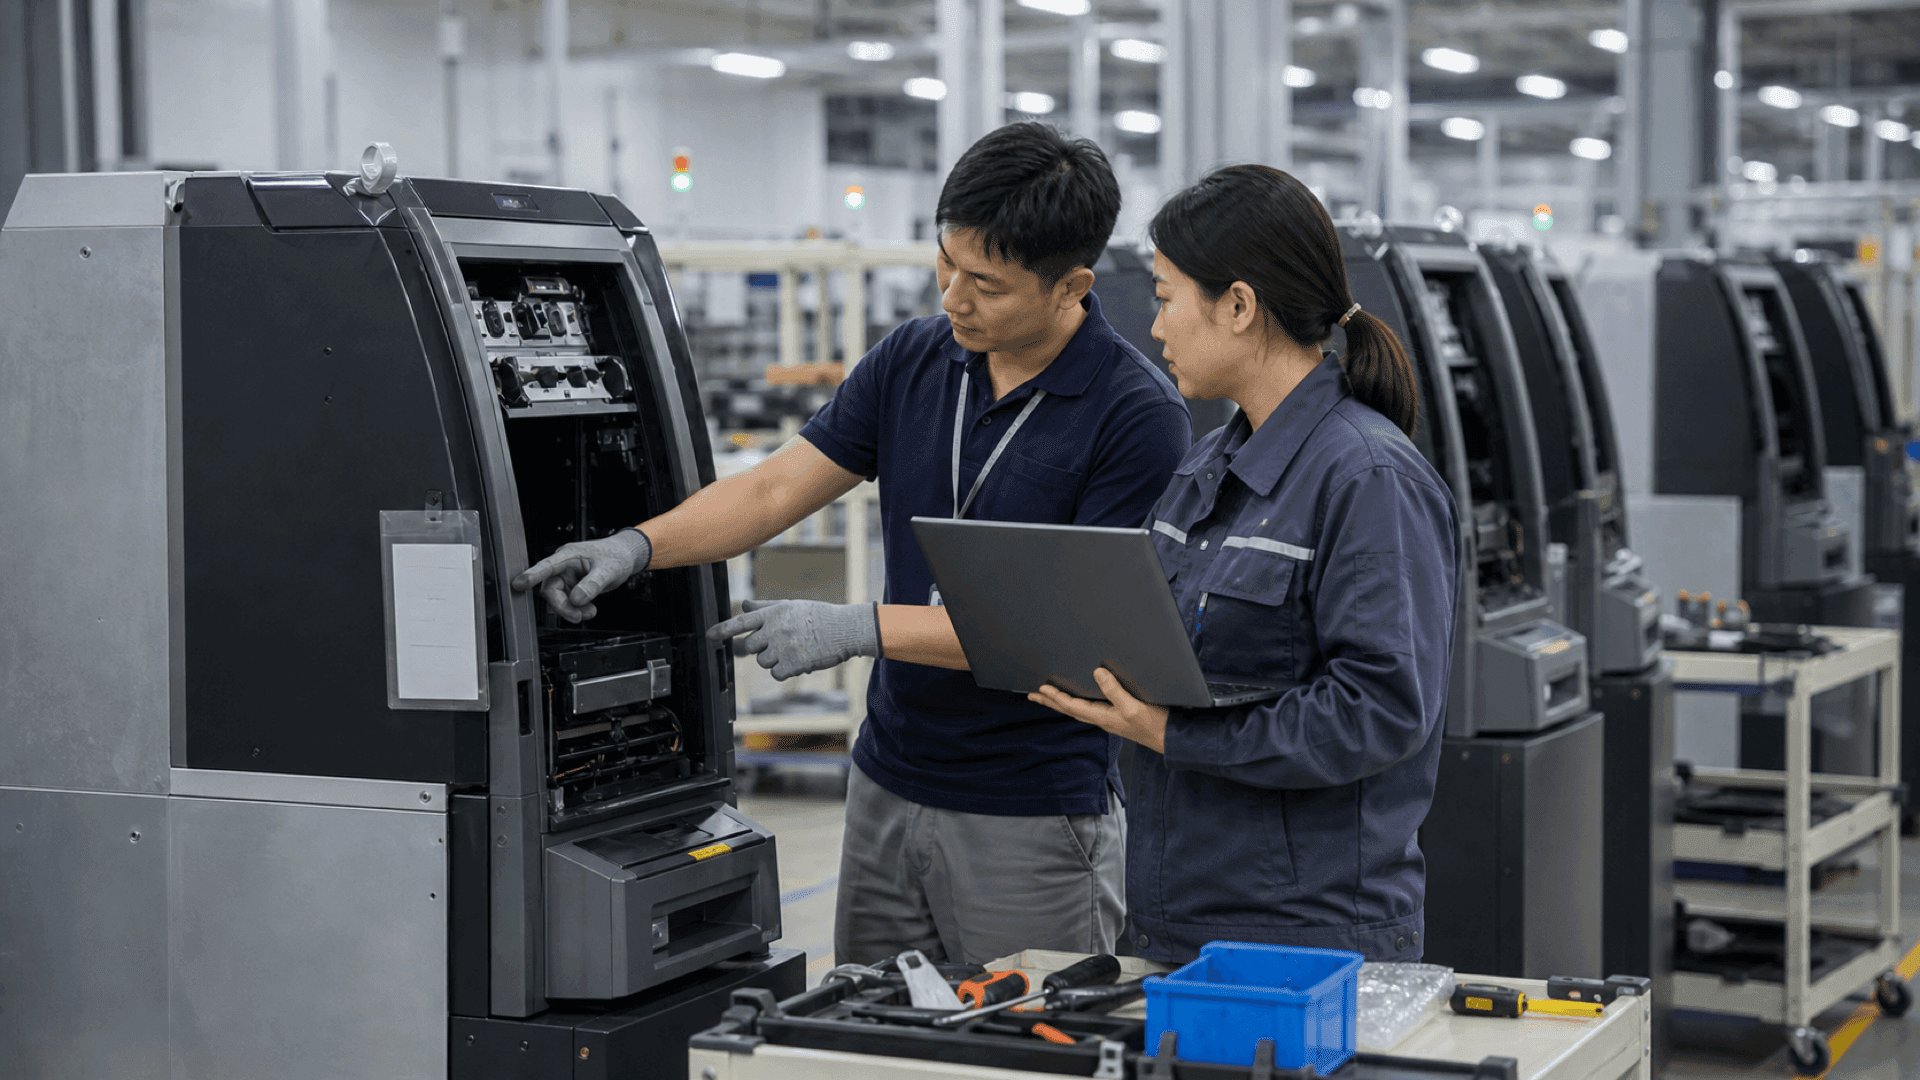
製品別の全製造工程検索
製品を一つ選ぶと、登録後に通過した工程と移動の時刻が時系列で表示されます。品質の問題が発生した製品は、同じ時間帯に同じ区域を通過した他の製品と並べて確認します。作業班や作業条件は、MESなど既存システムから連携した項目に応じてあわせて確認します。
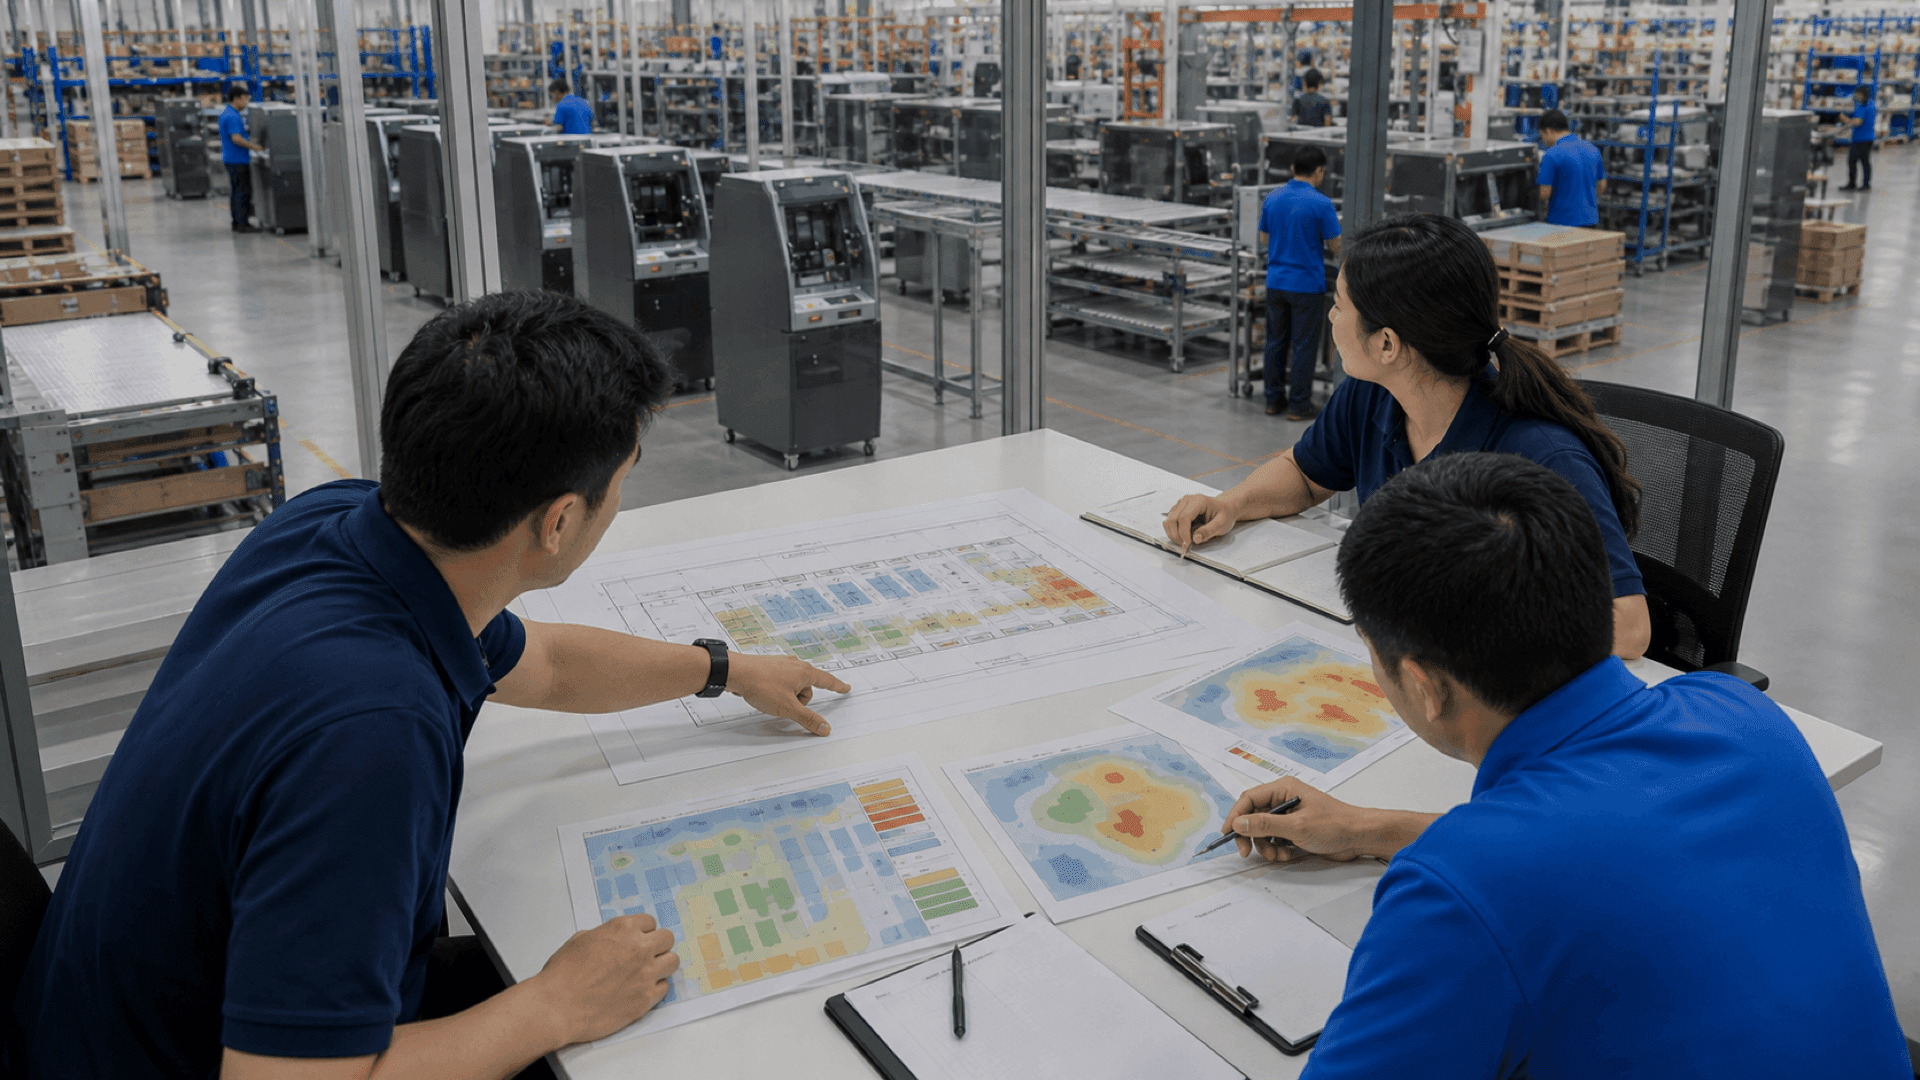
滞留が発生する工程の把握
時間帯ごとに、各工程にとどまる製品数と平均滞在時間を比較します。長くとどまる区間が繰り返し現れるかを確認し、人員配置と作業順序を調整する根拠として使います。分析する期間と対象の工程は、運用の目的に合わせて変更します。
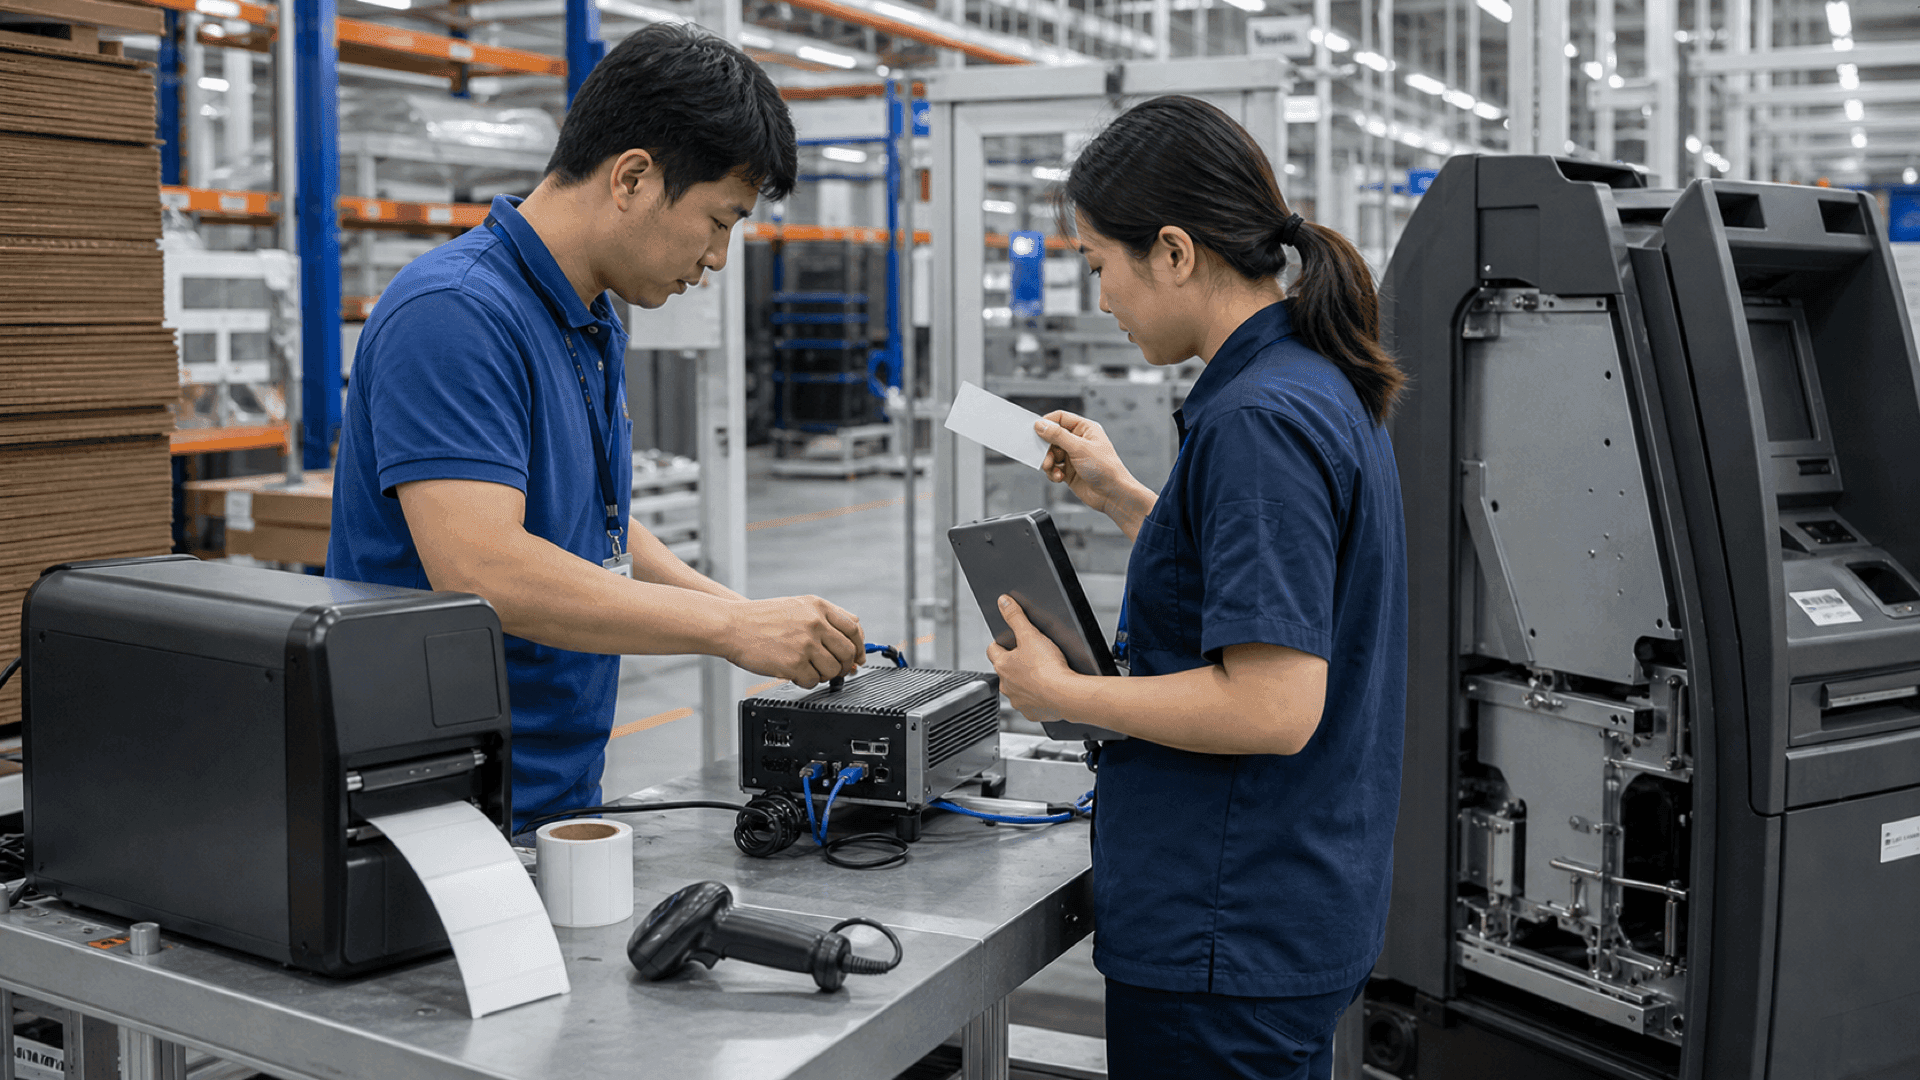
MES・ラベルシステム連携
製品シリアルと工程区域の通過記録を、MES、ERP、ラベルシステムへ送ります。複数のシステムが同じ製品番号を使えば、移動の記録と作業オーダーを同じ番号で照合できます。作業完了の状態は、既存システムから連携した項目と処理基準に従って確認します。
製造完了後のタグ回収
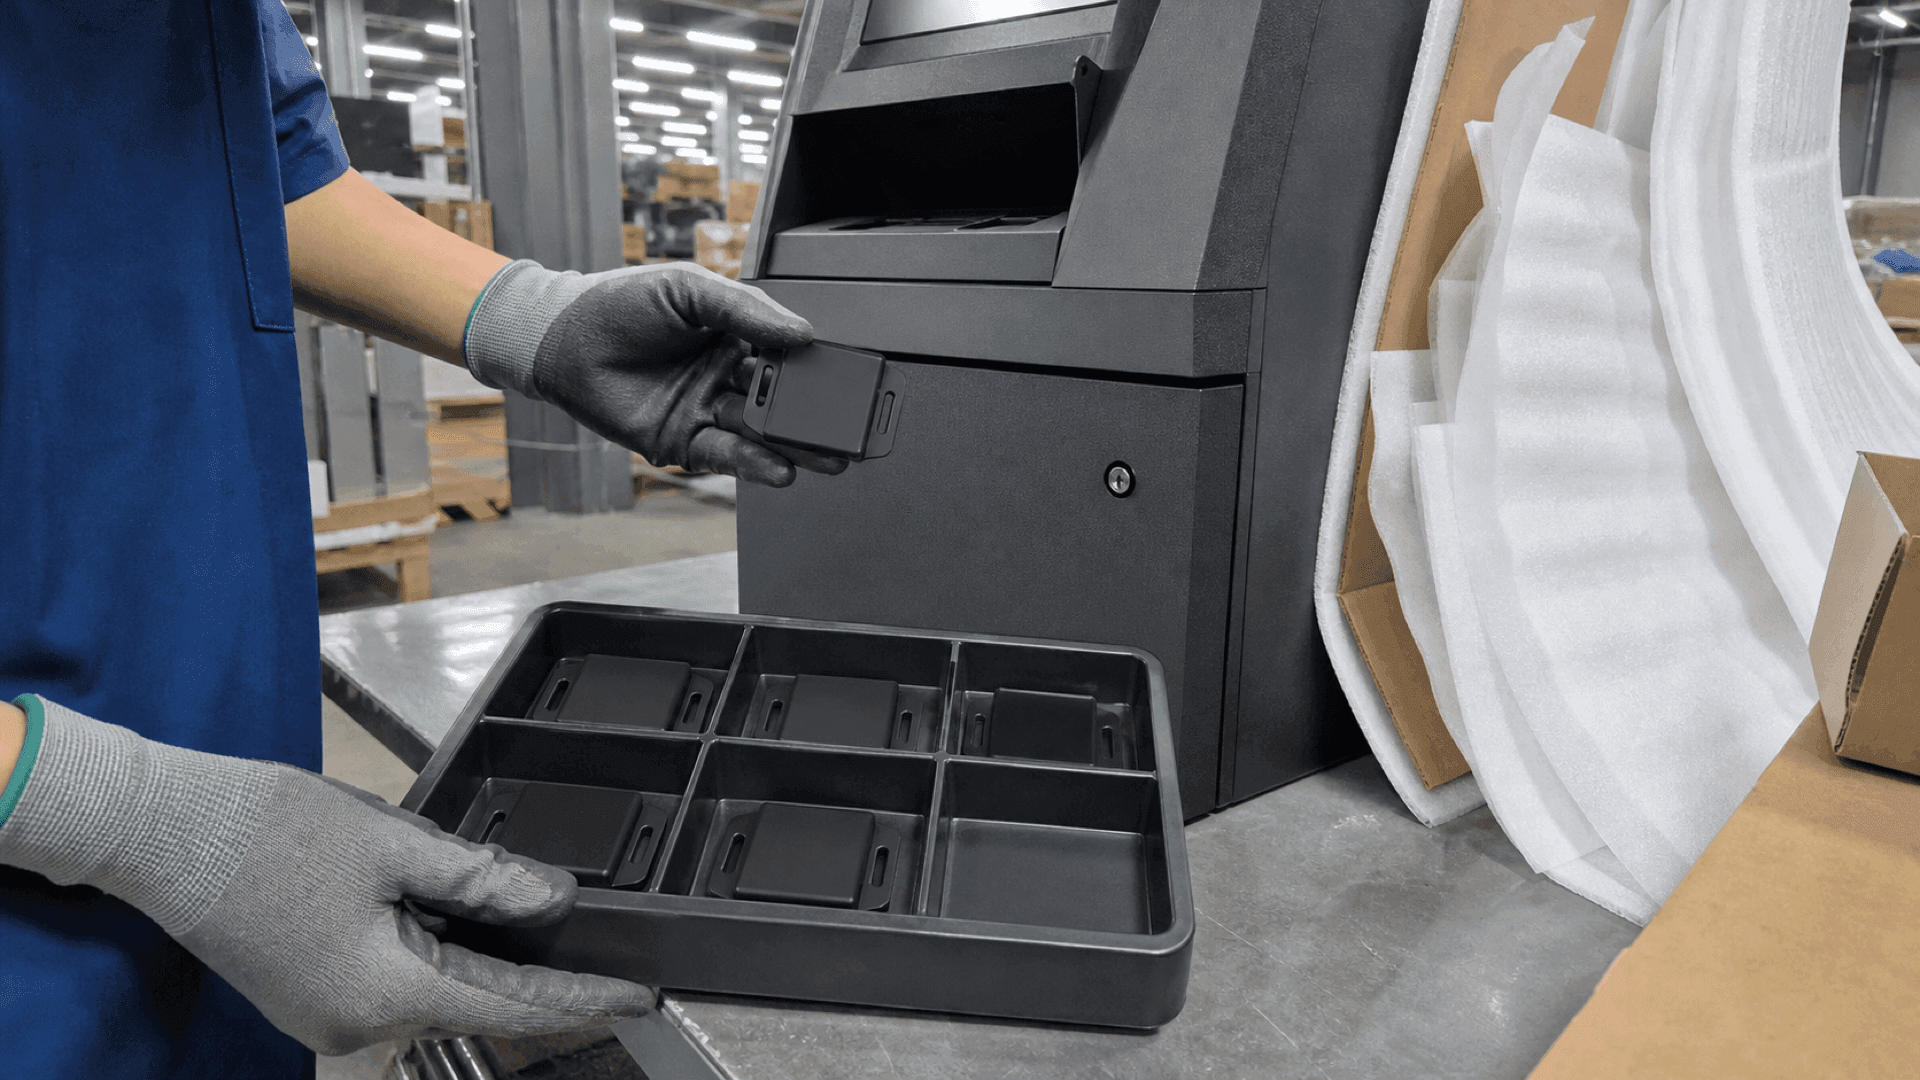
最終検査や包装が終わった製品は、タグの回収対象として表示されます。回収したORBRO Tagは次の生産製品へ改めて結び付け、使用状態と保有数量を管理します。タグを外す時点と担当者は、出荷と包装の手順に合わせて決めます。
推奨製品
ORBRO OSベースの構成要素
各ソリューションはORBRO OS上で様々な製品と連携して動作します。適用範囲や現場条件に応じて柔軟に構成を変更可能です。