制造解决方案
制造工序瓶颈分析
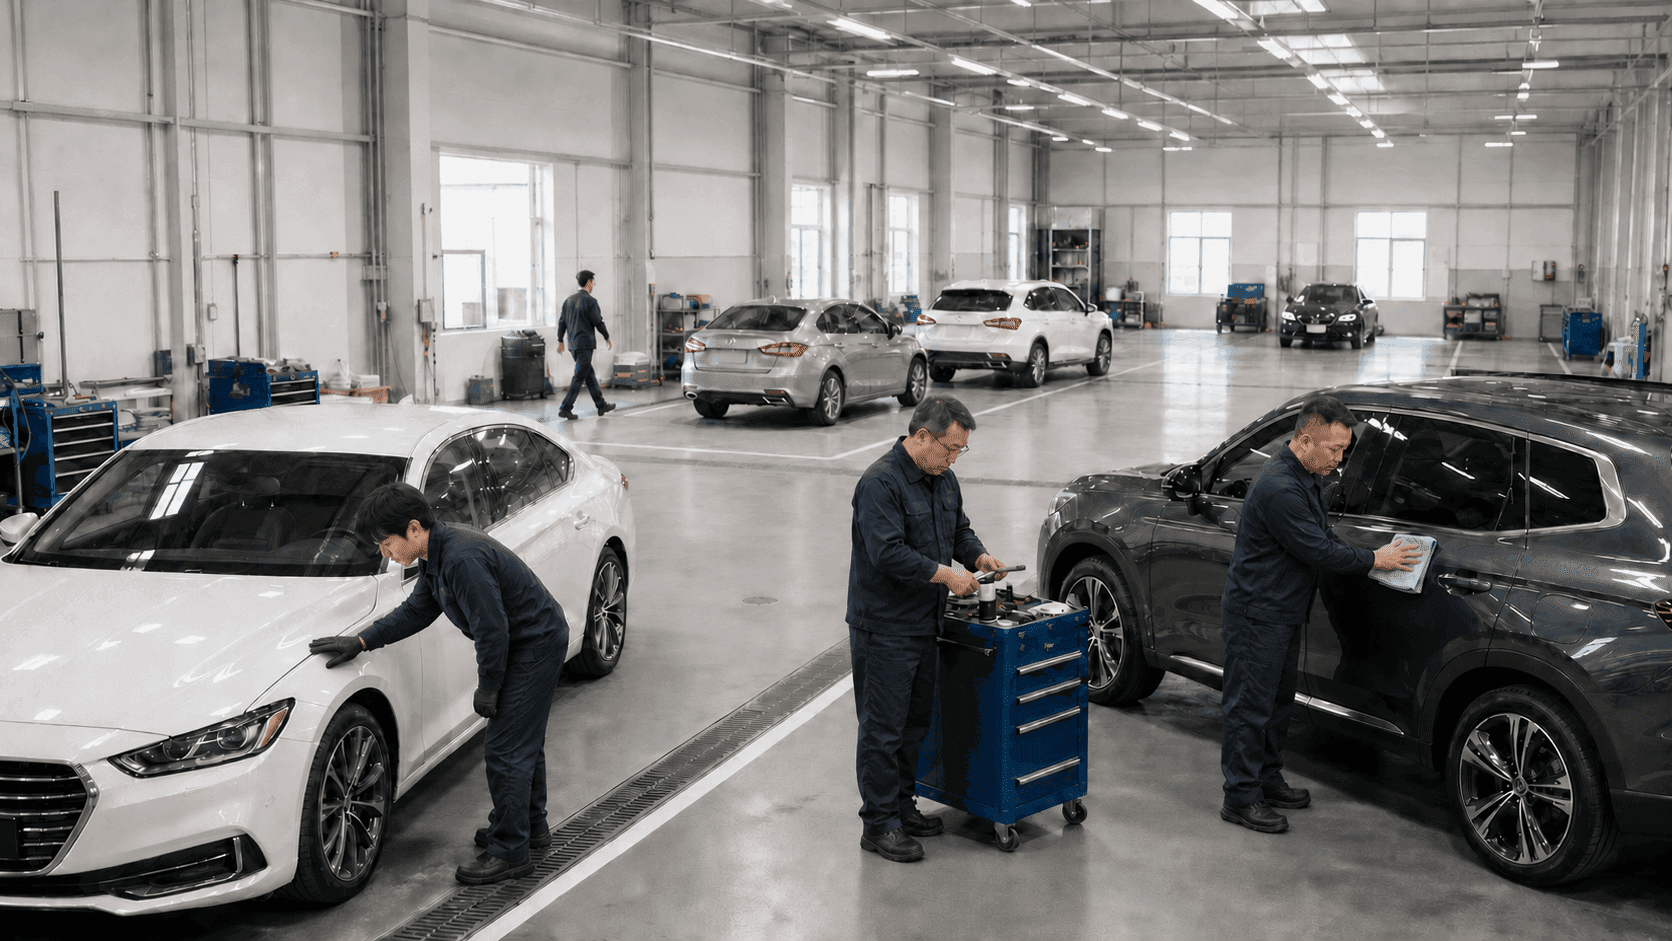
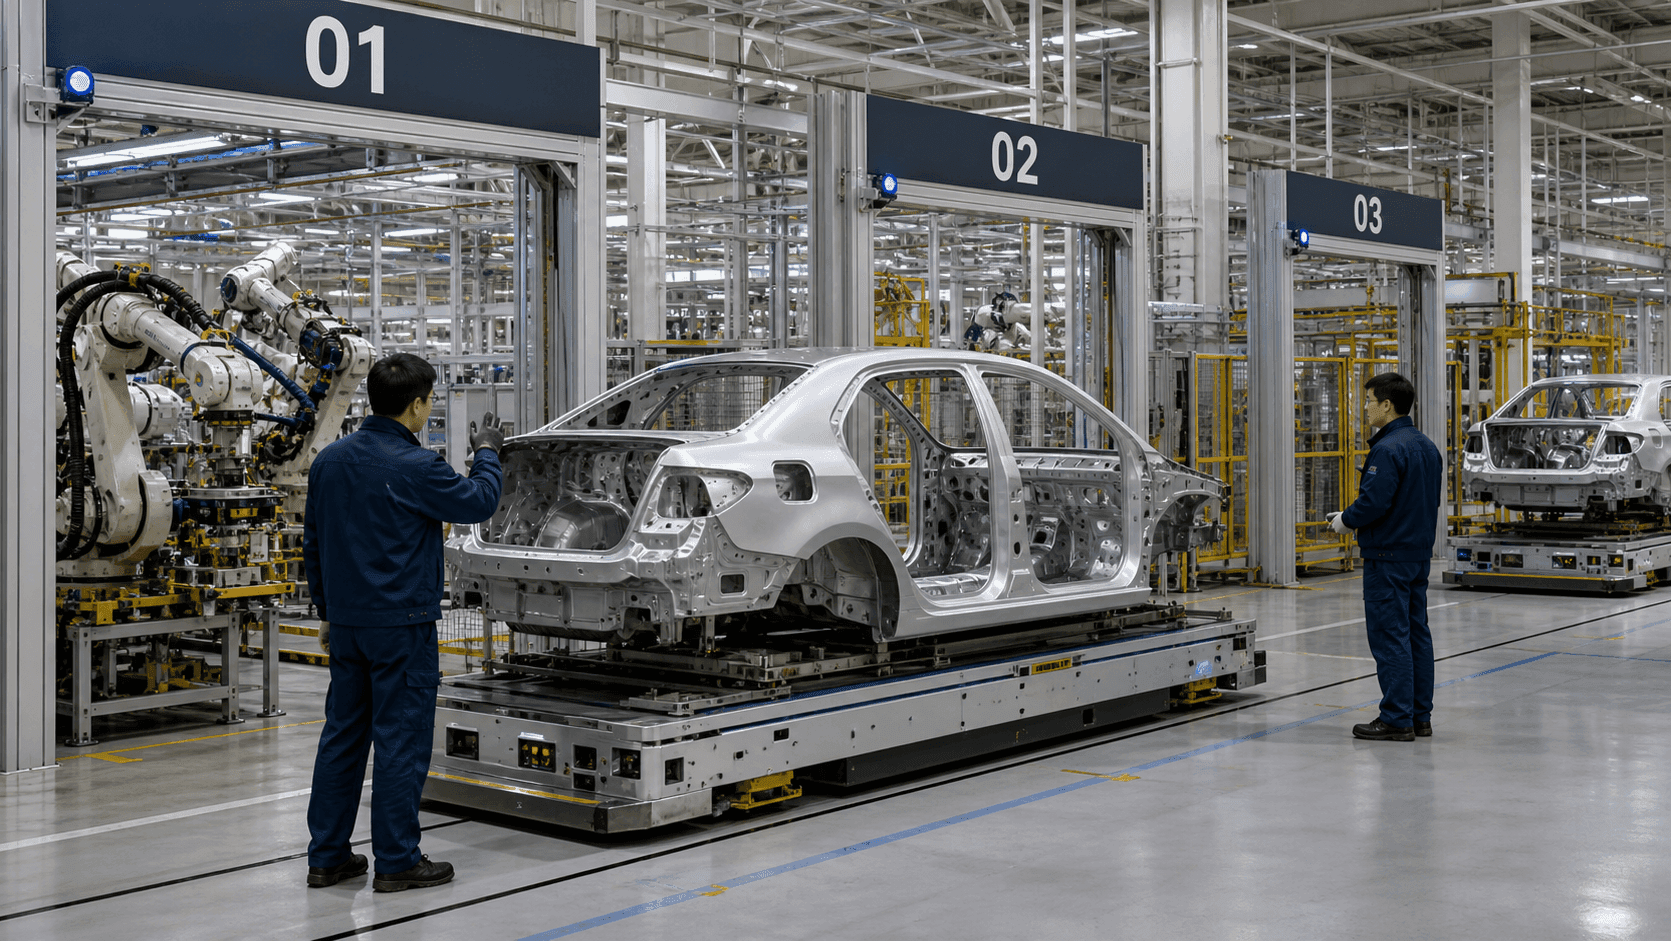
对比各工序的停留记录,缩小需要排查交期延误的区段。车辆和资产的移动履历得以留存,成为检讨生产布置和计划的依据。

计算车辆和资产在各工序的停留时间,找出瓶颈区段
给在工厂内流转的车辆和资产贴上UWB Tag,并在各工序区域安装TwinTracker UWB。把区域的进入和离开时刻保存到ORBRO Server,计算各工序的停留时间。使用Plutocon Pro的区域与BLE信号接收装置联动来区分位置。
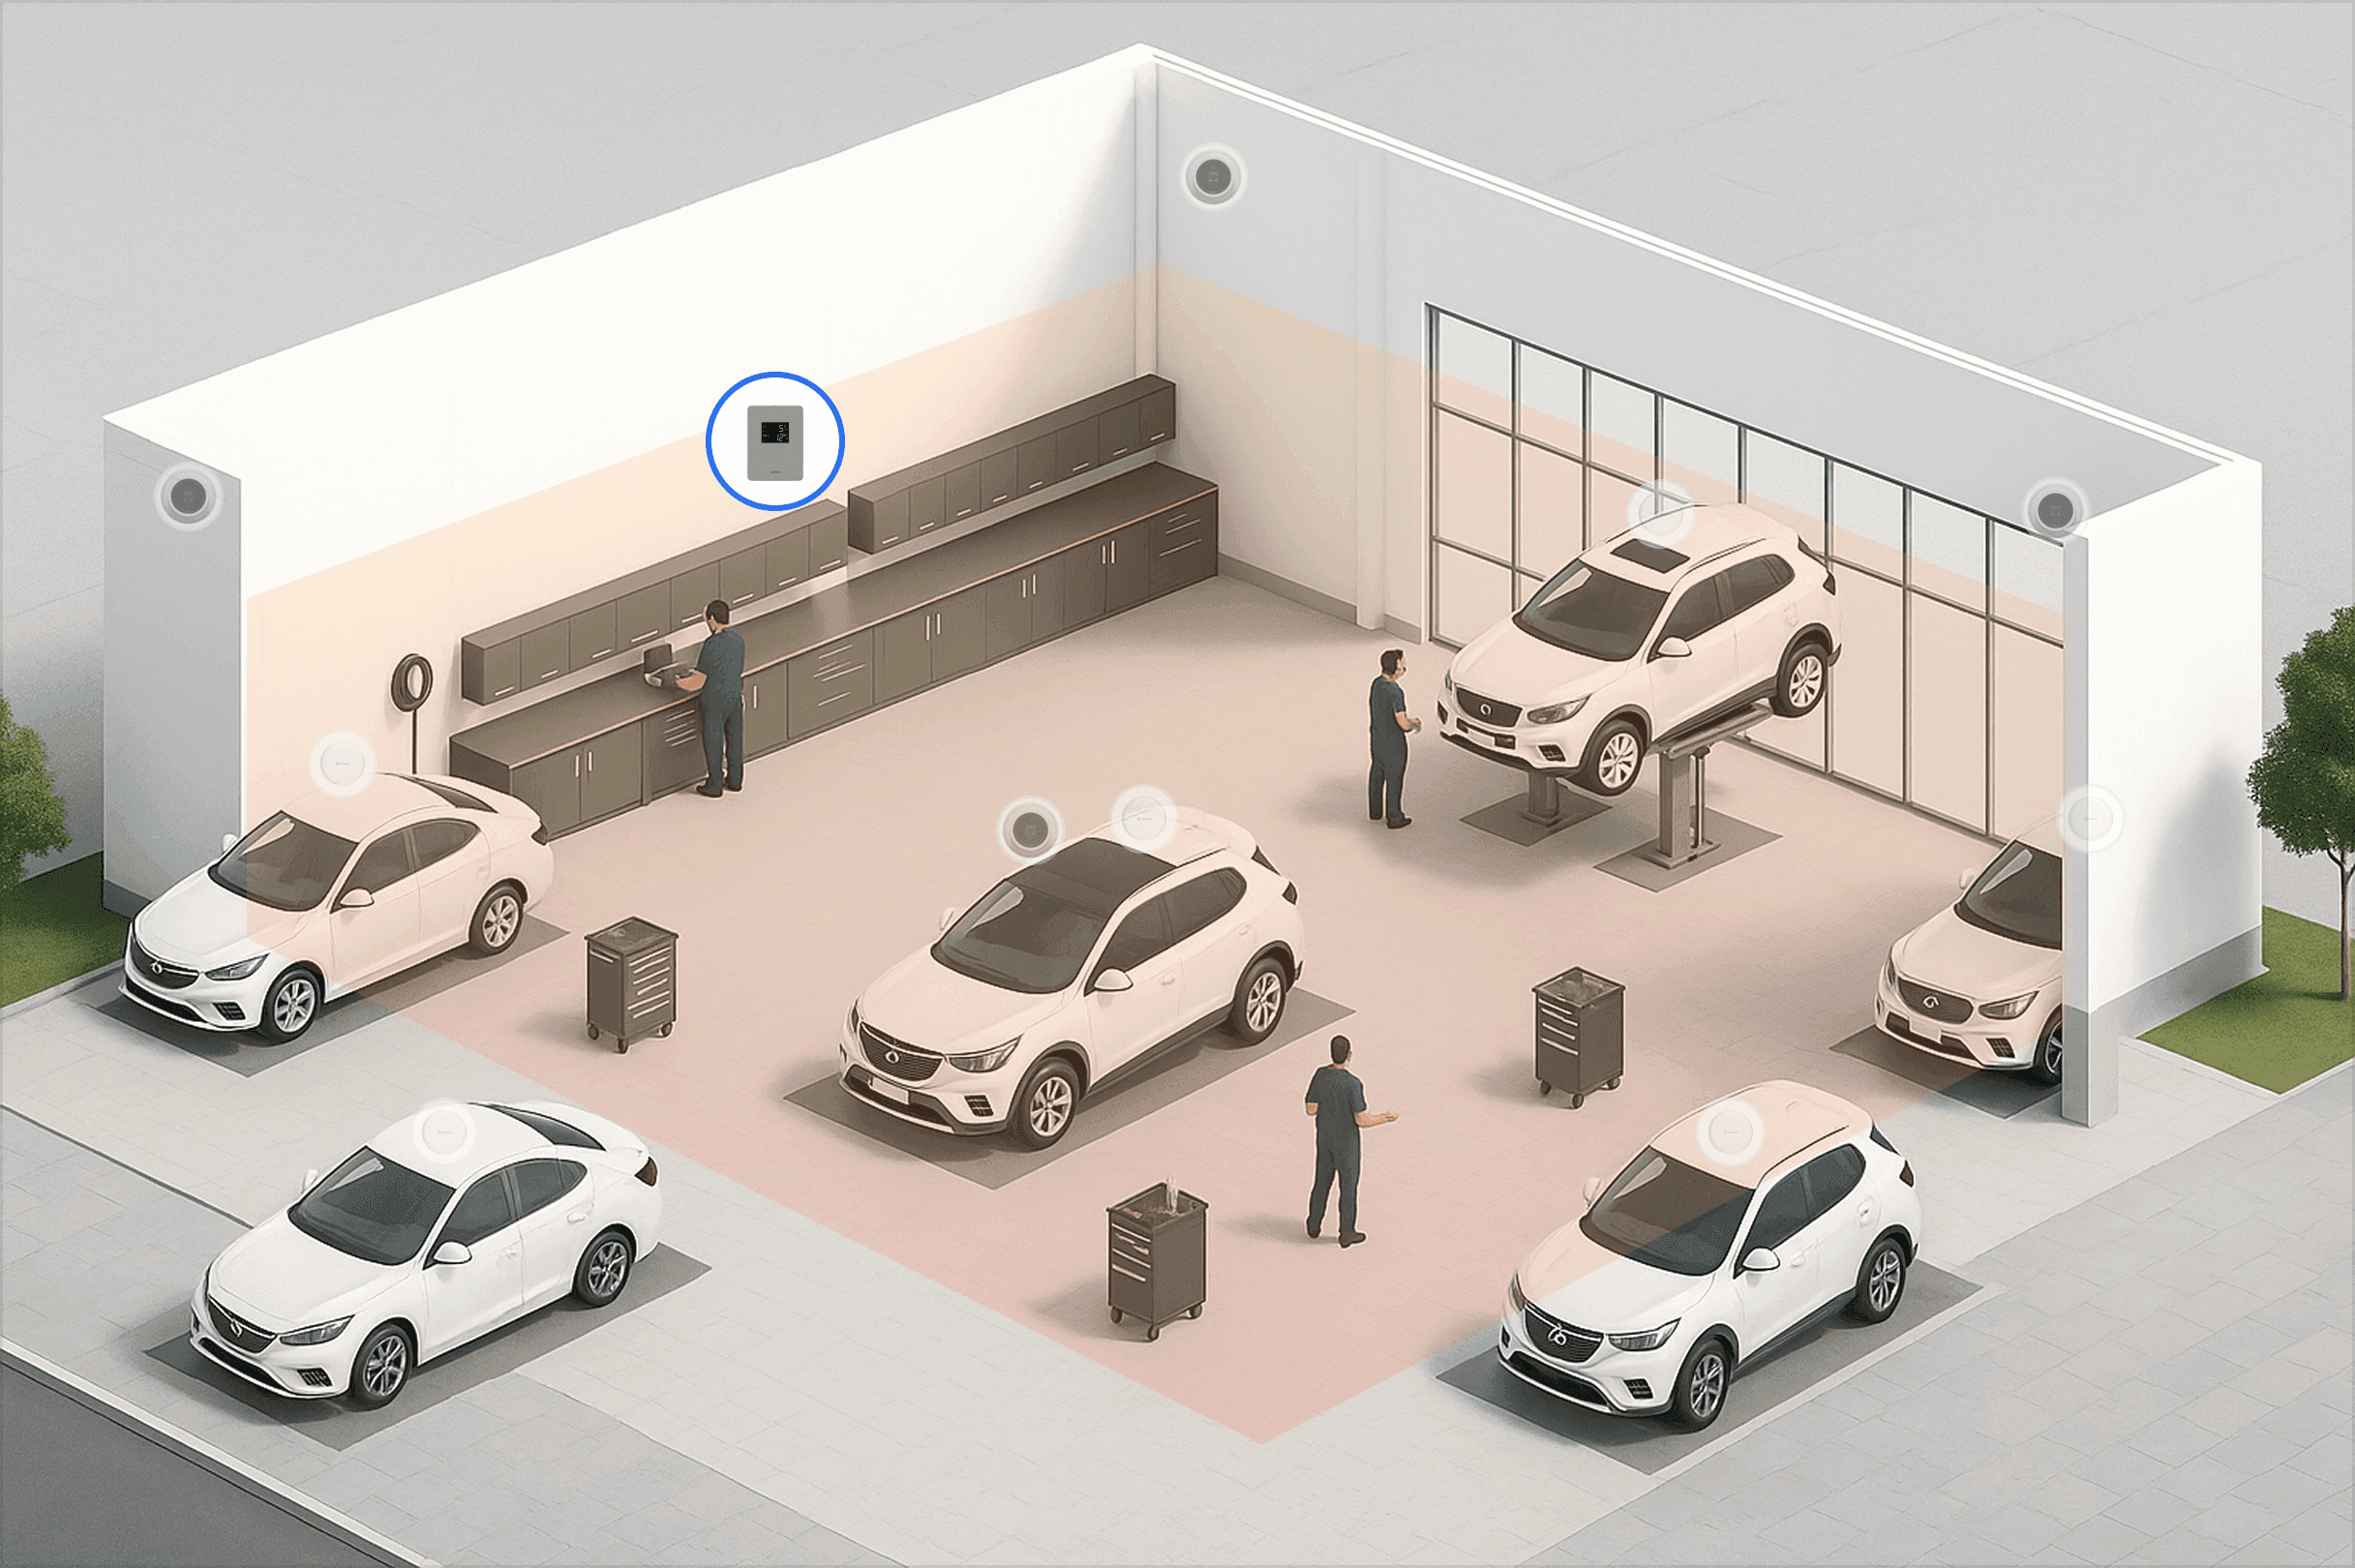
TwinTracker UWB
接收标签信号并计算位置的接收器。可同时跟踪多台对象,即使在车辆密集的工序前也能逐台分辨。需要在设备就位的实际状态下实测,才能发现被遮挡的区段。
工序停留时间分析
显示每个工序当前有什么、有多少件,以及平均停留时间是多少。 对比长时间停留的区段,缩小需要到现场确认的对象。
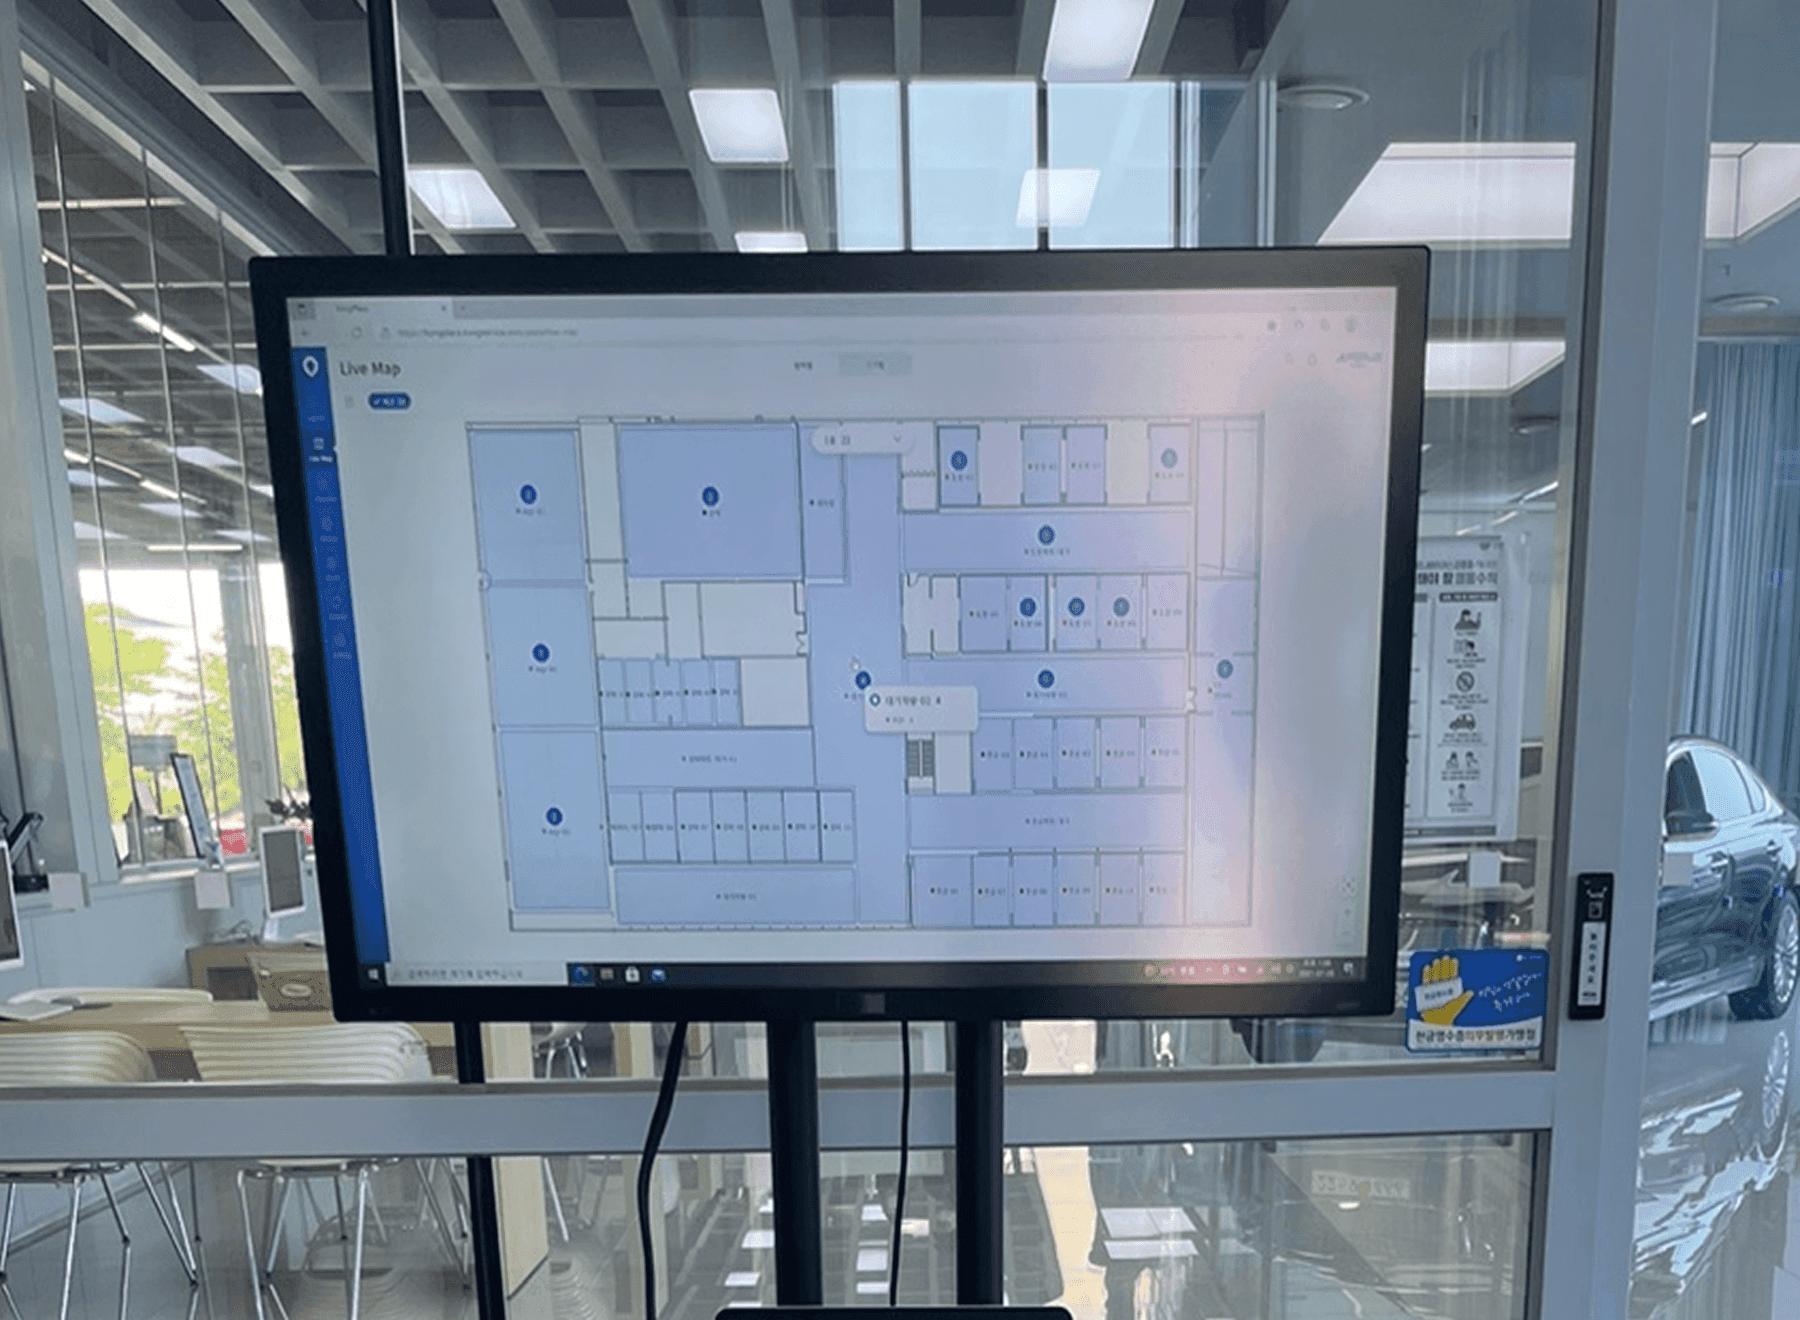
确认各工序的进展现状
界面上显示每个工序当前进来了什么、有多少件。比预定进度落后的区段,会在延误固化之前通知负责人。发送通知的基准时间可按工序分别设定。
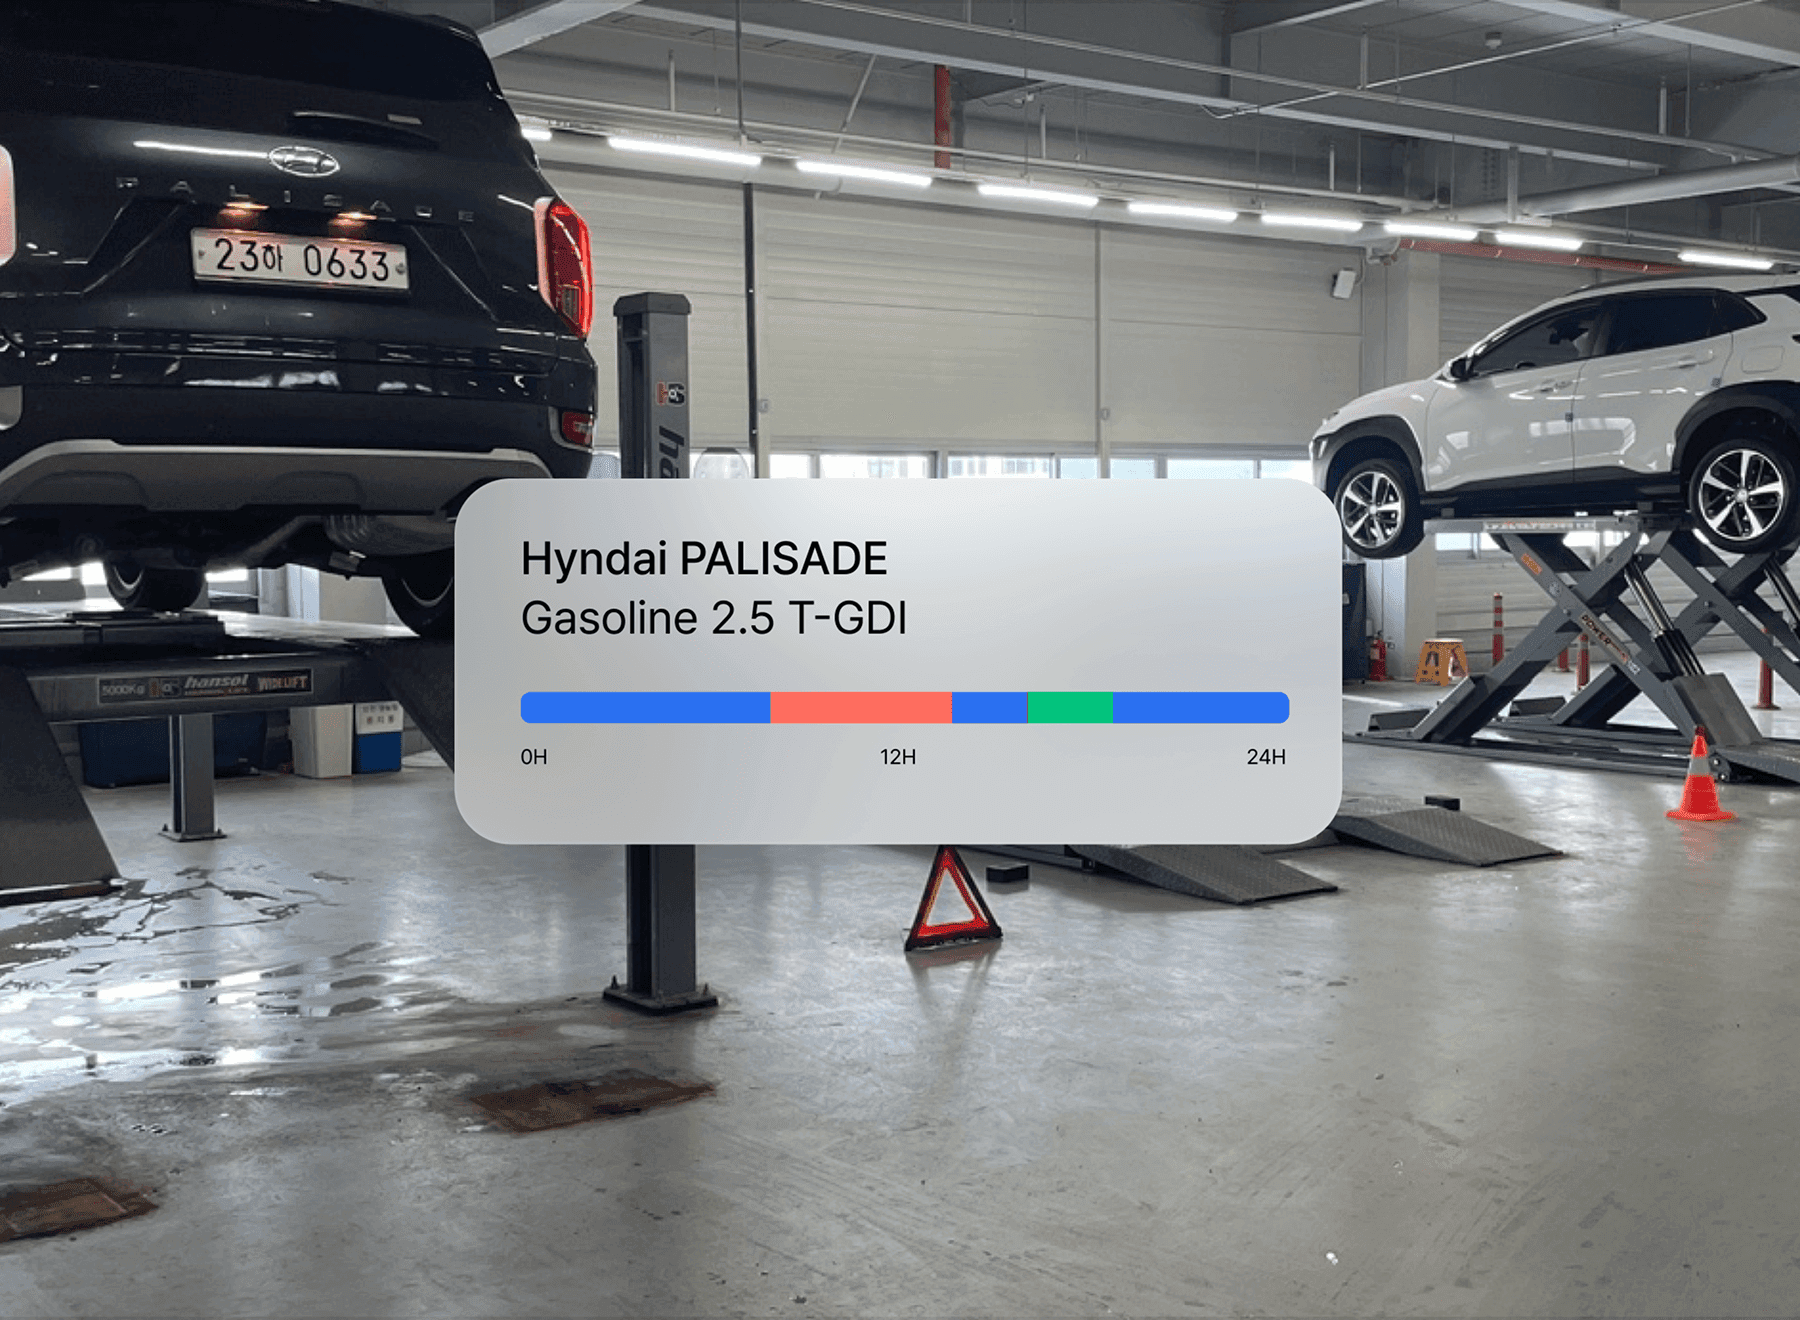
各工序平均停留时间对比
以进入区域和离开区域的时刻为基准,计算各工序的平均停留时间。停留时间长的区段会在界面上单独标示,帮助负责人缩小确认对象。把同一工序的记录按相同的期间单位对比,查看布置调整前后的停留时间差异。
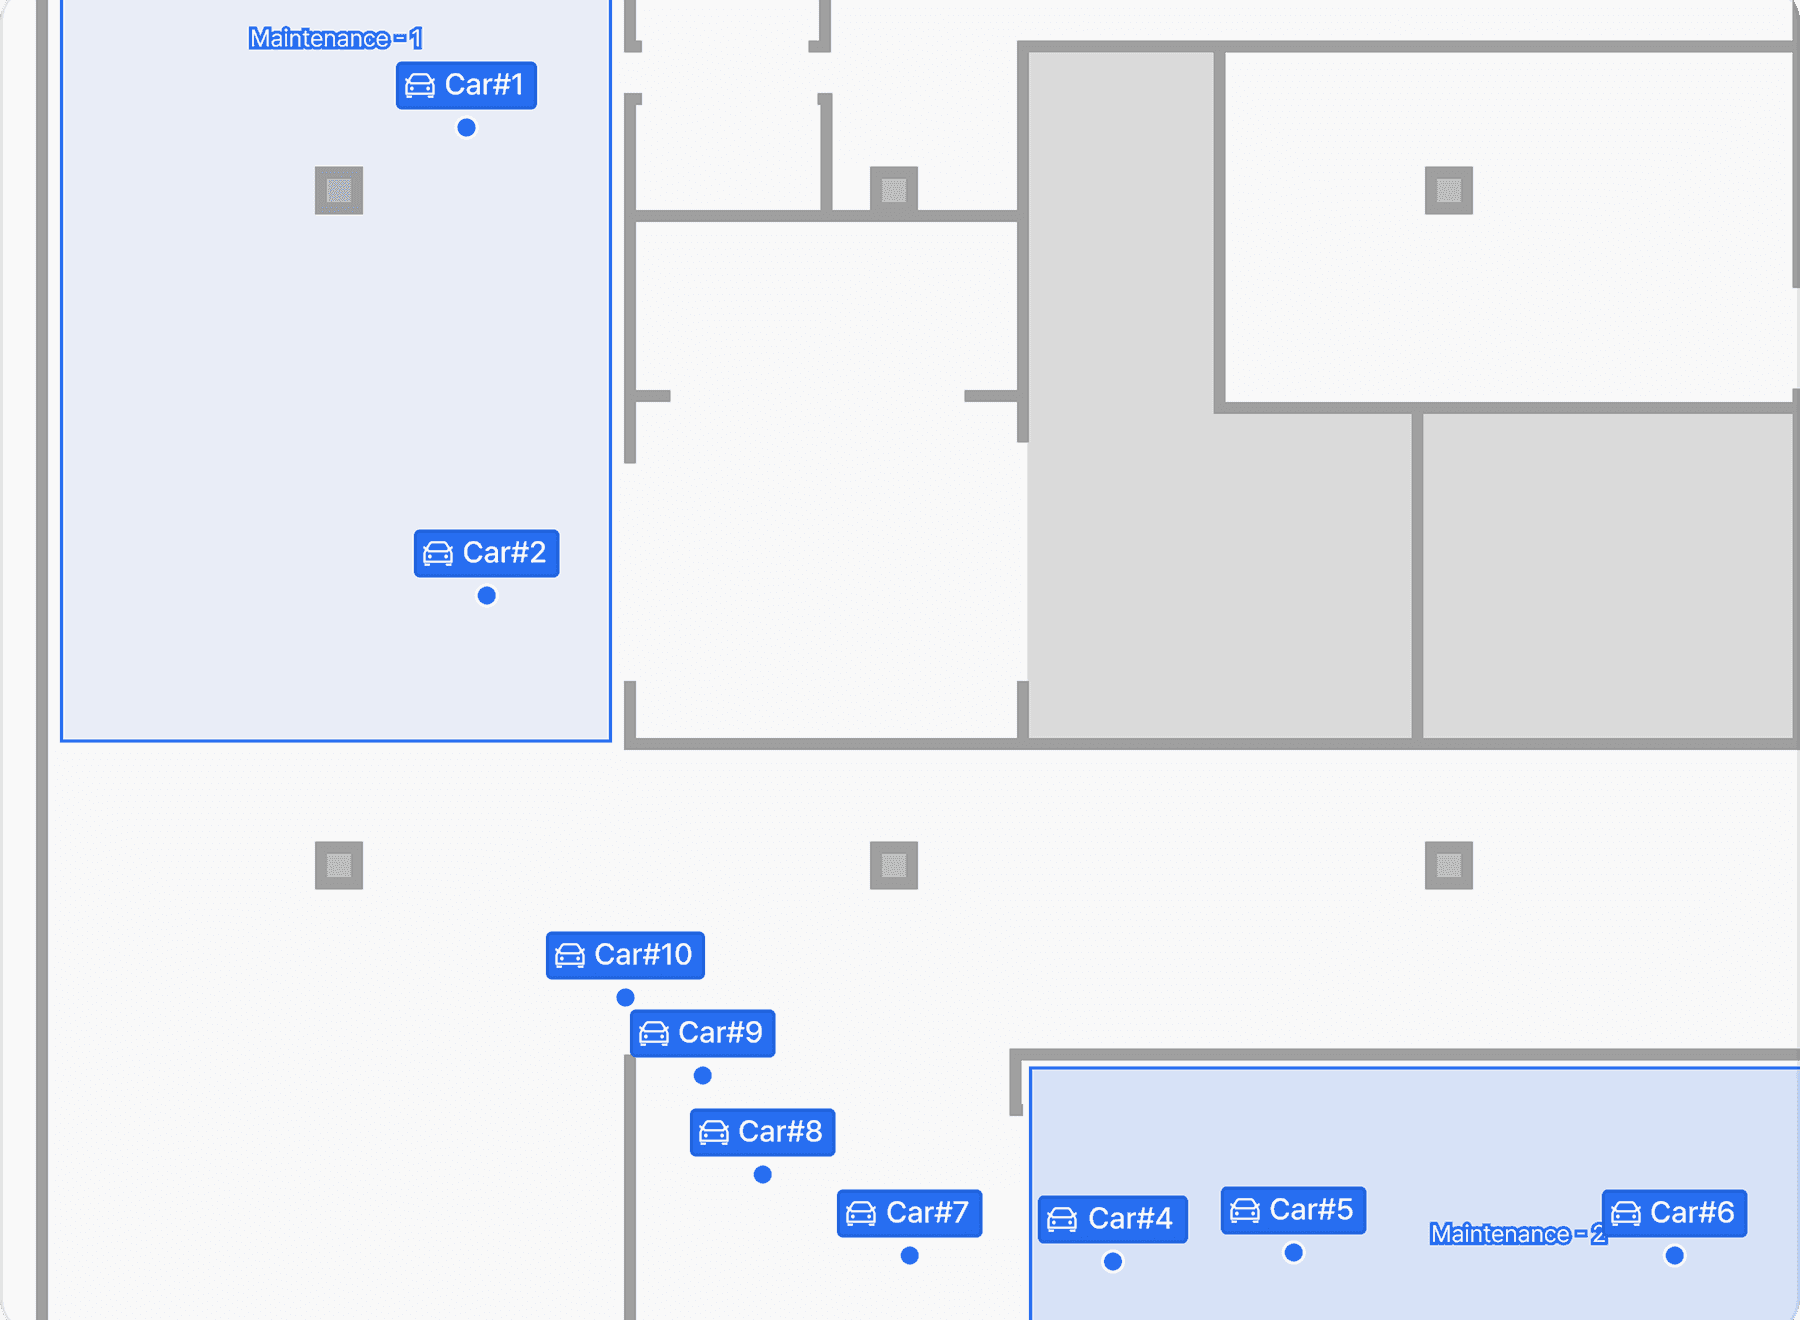
按车辆单位记录移动路径
一台车辆经过了哪些工序、按什么顺序经过,都会按时间顺序留存。同一区段多次往返的路径显现出来,成为重新规划动线的依据。查询单位是车辆编号,因此在现场可以直接找过去。
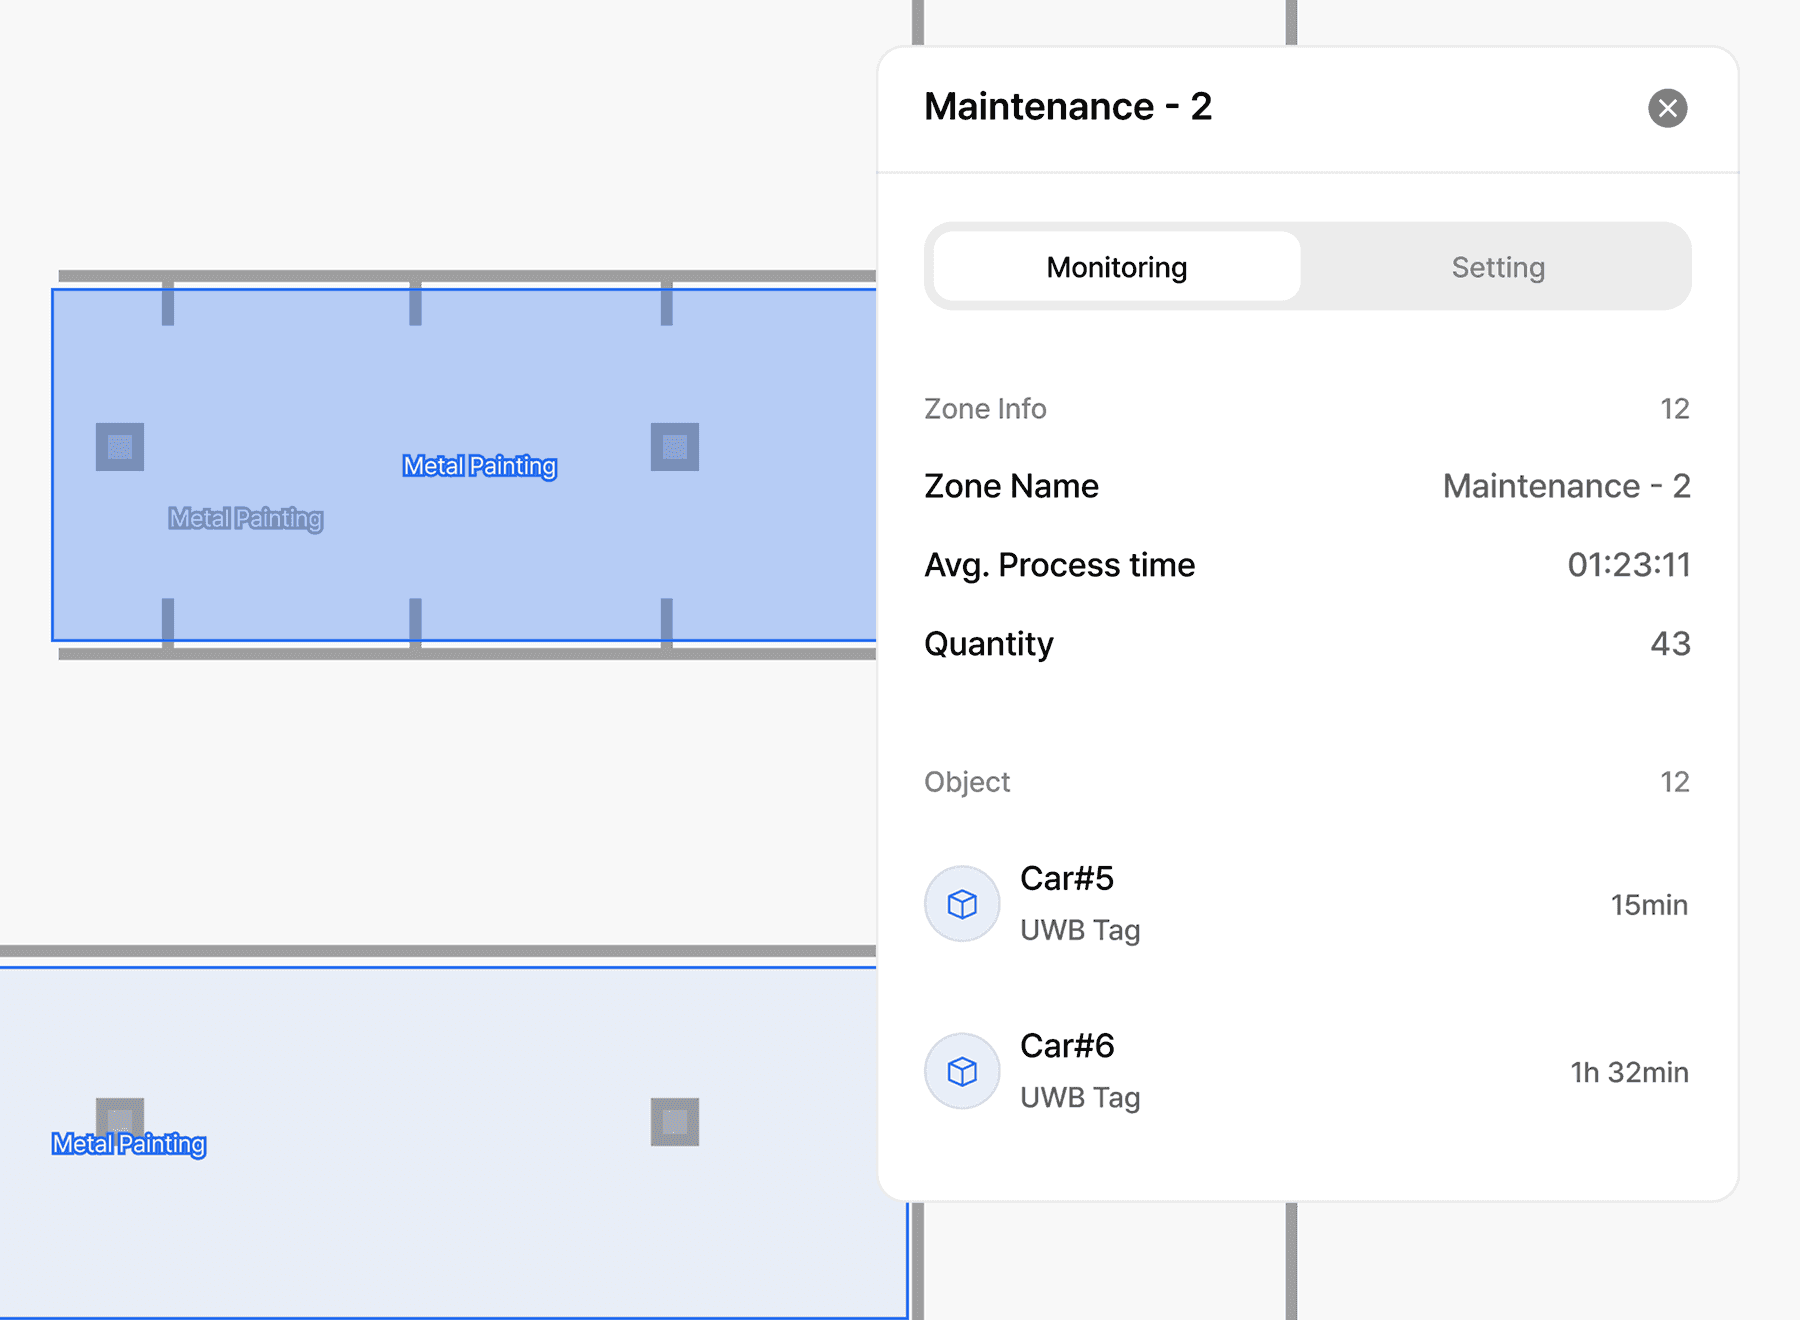
各区域数量与滞留确认
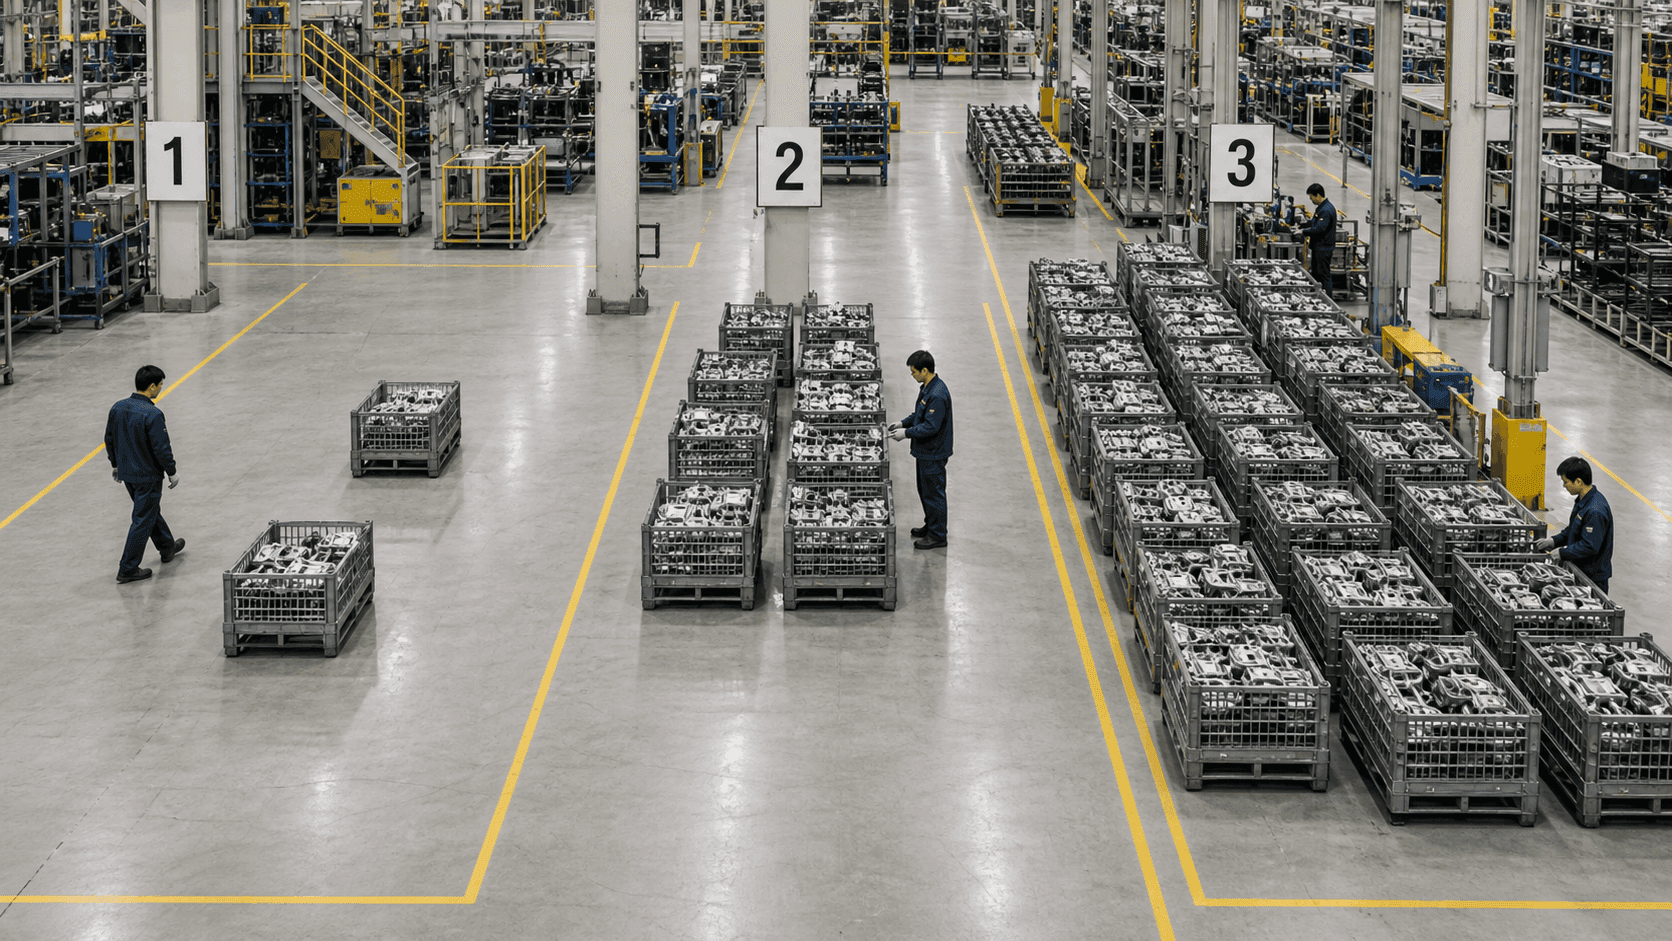
每个区域当前停留多少件,会以数字形式汇总。上游工序推出的数量堆积在哪里一目了然,可以指出滞留开始的位置。区域边界按实际工序布置在图纸上绘制。
生产系统数据联动
按钢结构和室外区段的接收条件采集位置记录。 把各工序的停留时间传输至生产管理系统,与作业记录相互核对。
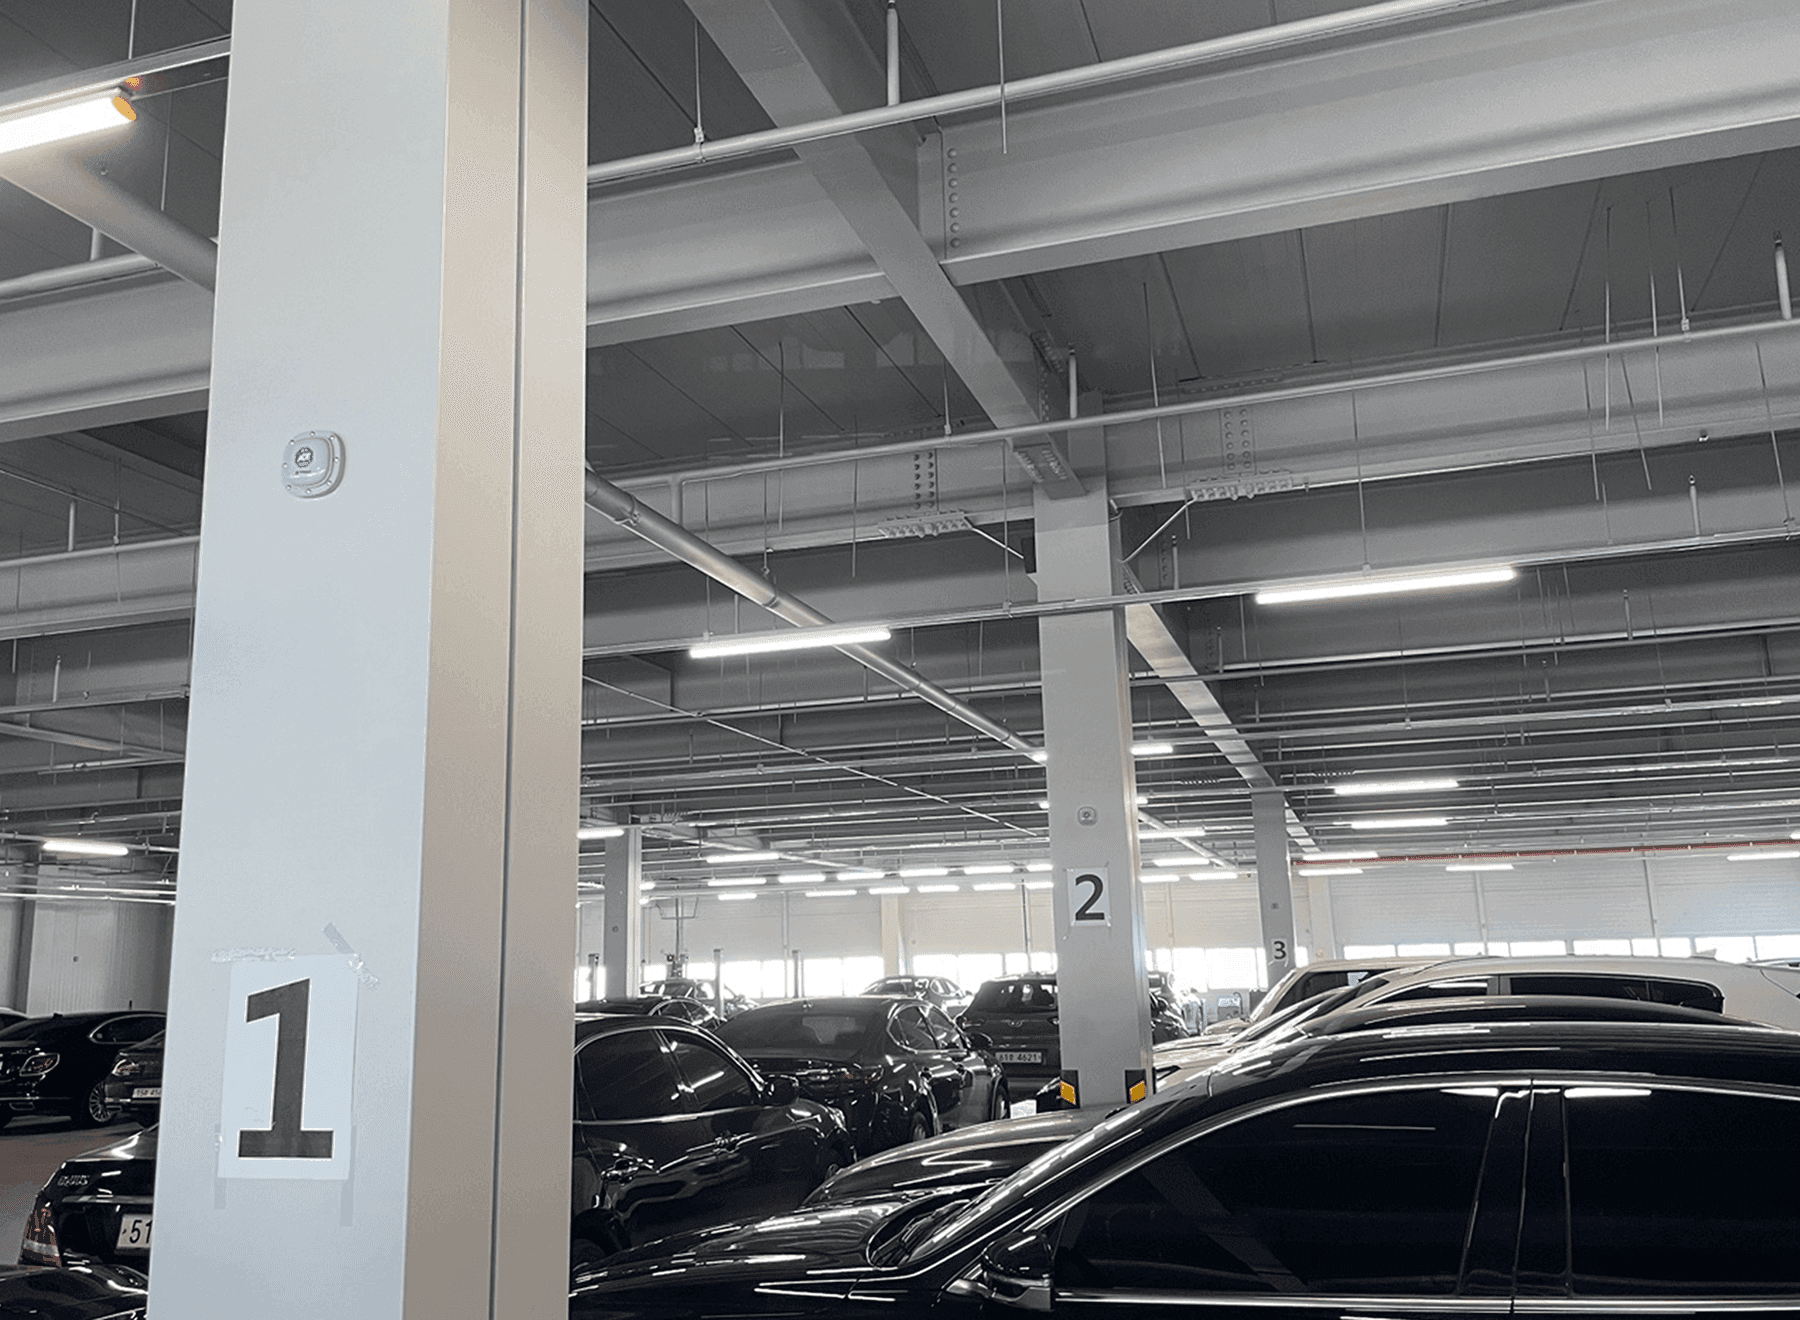
工序区域编号与位置传达
给每个工序区域编号,使界面和现场用同一名称称呼。以几号区域里有什么来传达,省去了用对讲机描述位置的环节。编号体系按现有使用的工序名称来确定。
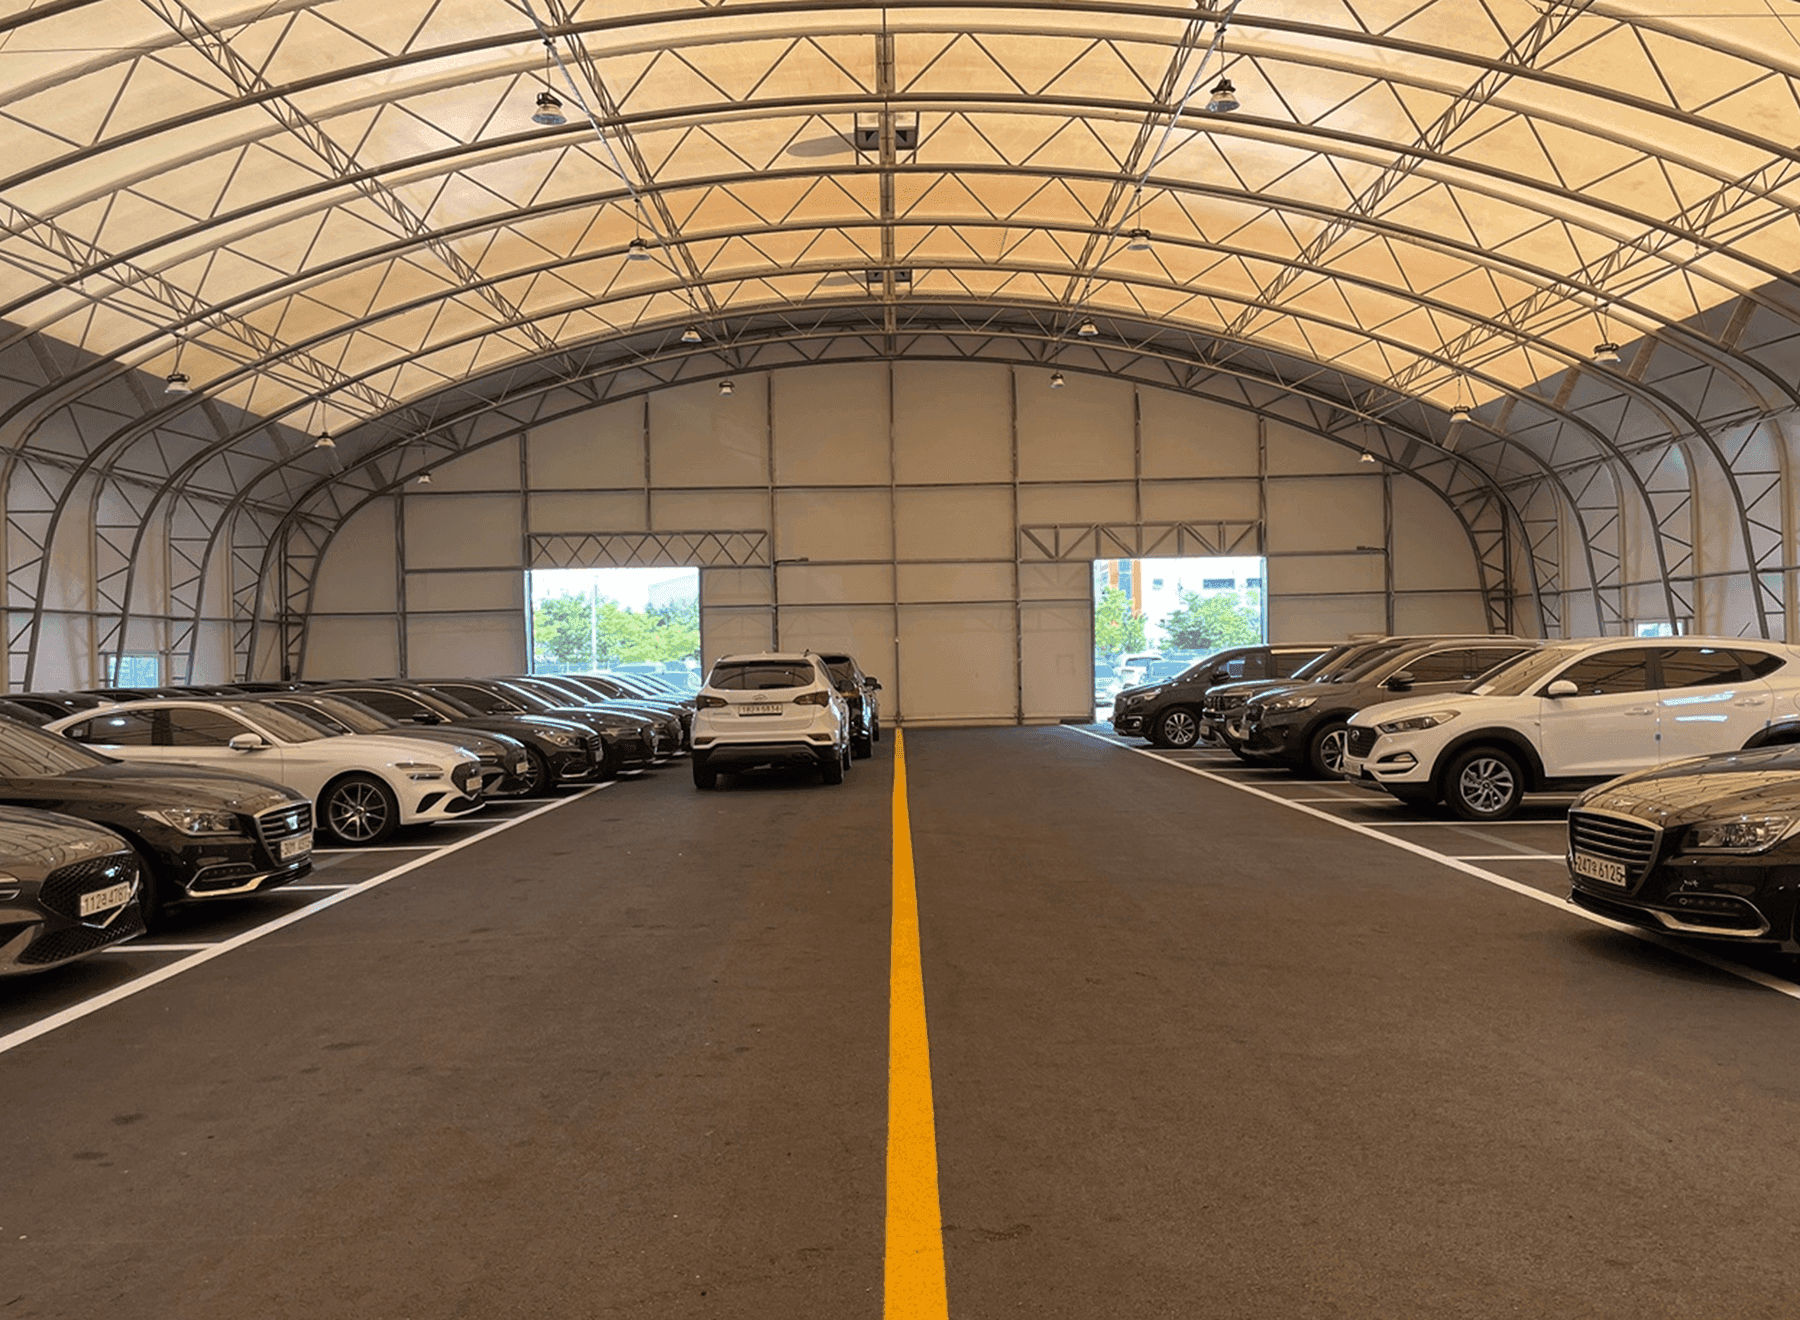
钢结构室外区段与通信中断应对
室外帐篷和钢结构辅助厂房这类信号不稳的区段单独设计。通信中断期间先在现场暂存数据,恢复后再上传至服务器。缺失的区段被补齐,汇总数值得以连续。
移动端通知与现场处置
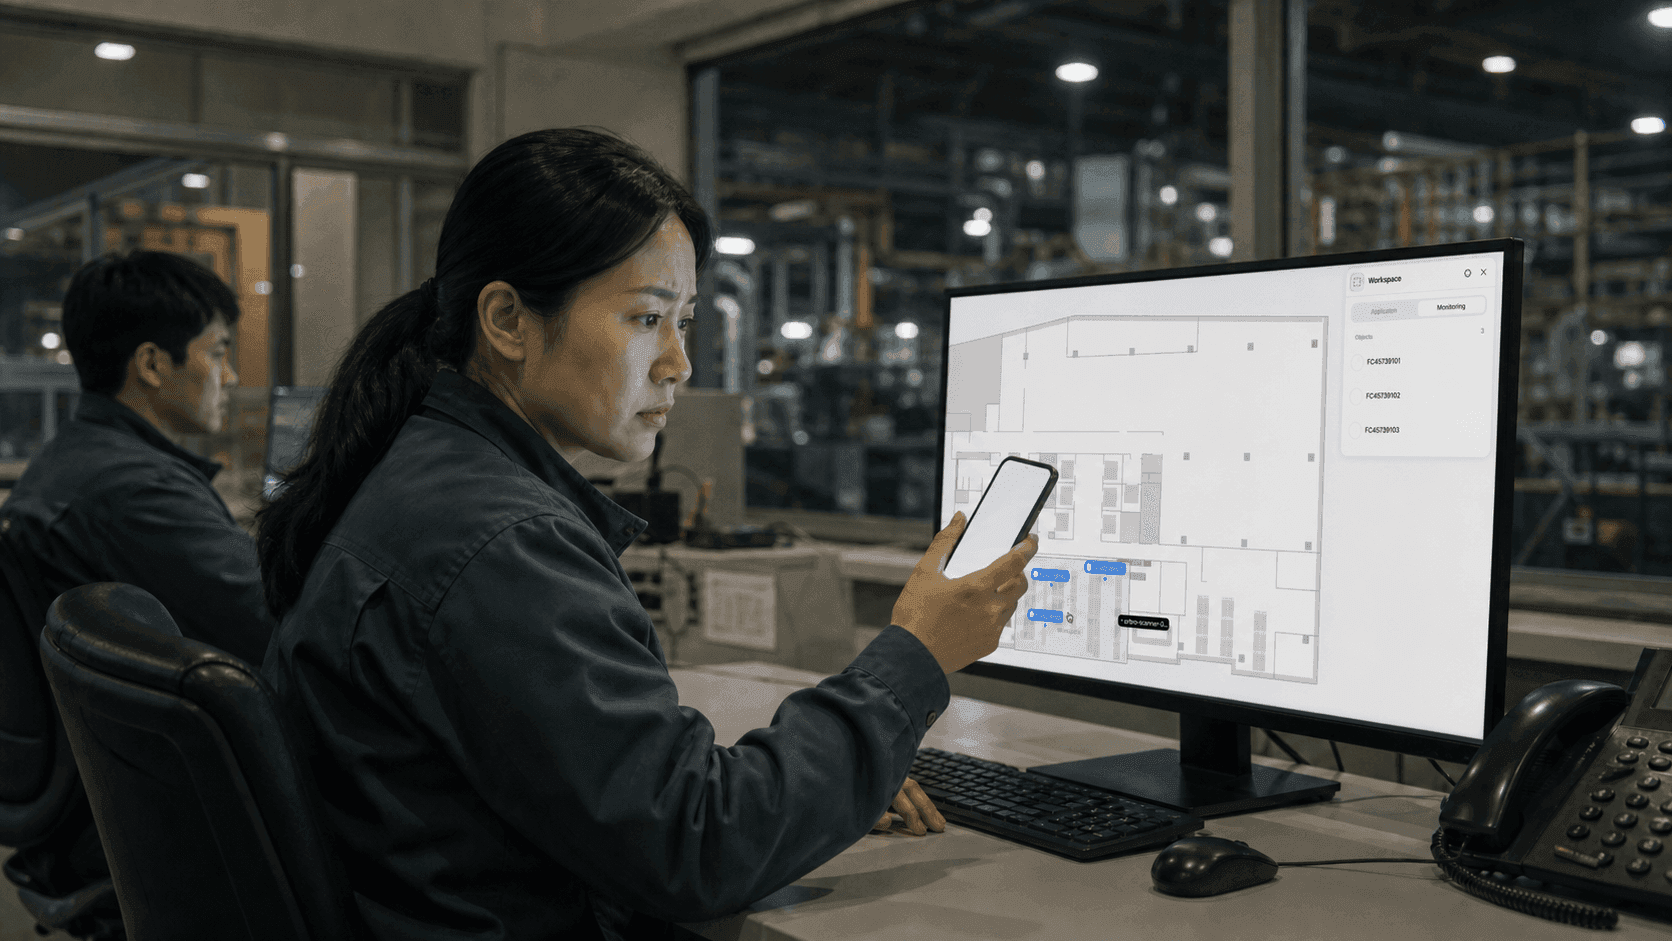
工序状况和问题通知会发送到负责人的手机上。无需到现场即可确认哪个区域出了什么问题并采取措施。多层结构的工厂请按楼层分别登记接收通知的负责人。
生产管理系统对接
工序流向数据传送到生产管理系统,一并用于计划和出货。省去人工转抄实绩的环节,报告所需时间随之缩短。传送的项目和周期按客户系统的开放范围协商确定。
工序数据积累越多,运营就越精细
积累车辆和工件通过工序的时间与移动记录。不止于确认当前位置,还能找出反复发生延误的原因,并用数据对比生产计划与实际处理时间的差距、改进前后的变化。
反复出现的瓶颈区段分析
对比各工序的等待数量和停留时间,区分临时性延误与反复出现的结构性瓶颈。管理者可以从需要改进的区段开始,优先调整作业顺序和人力配置。
计划时间与实际处理时间对比
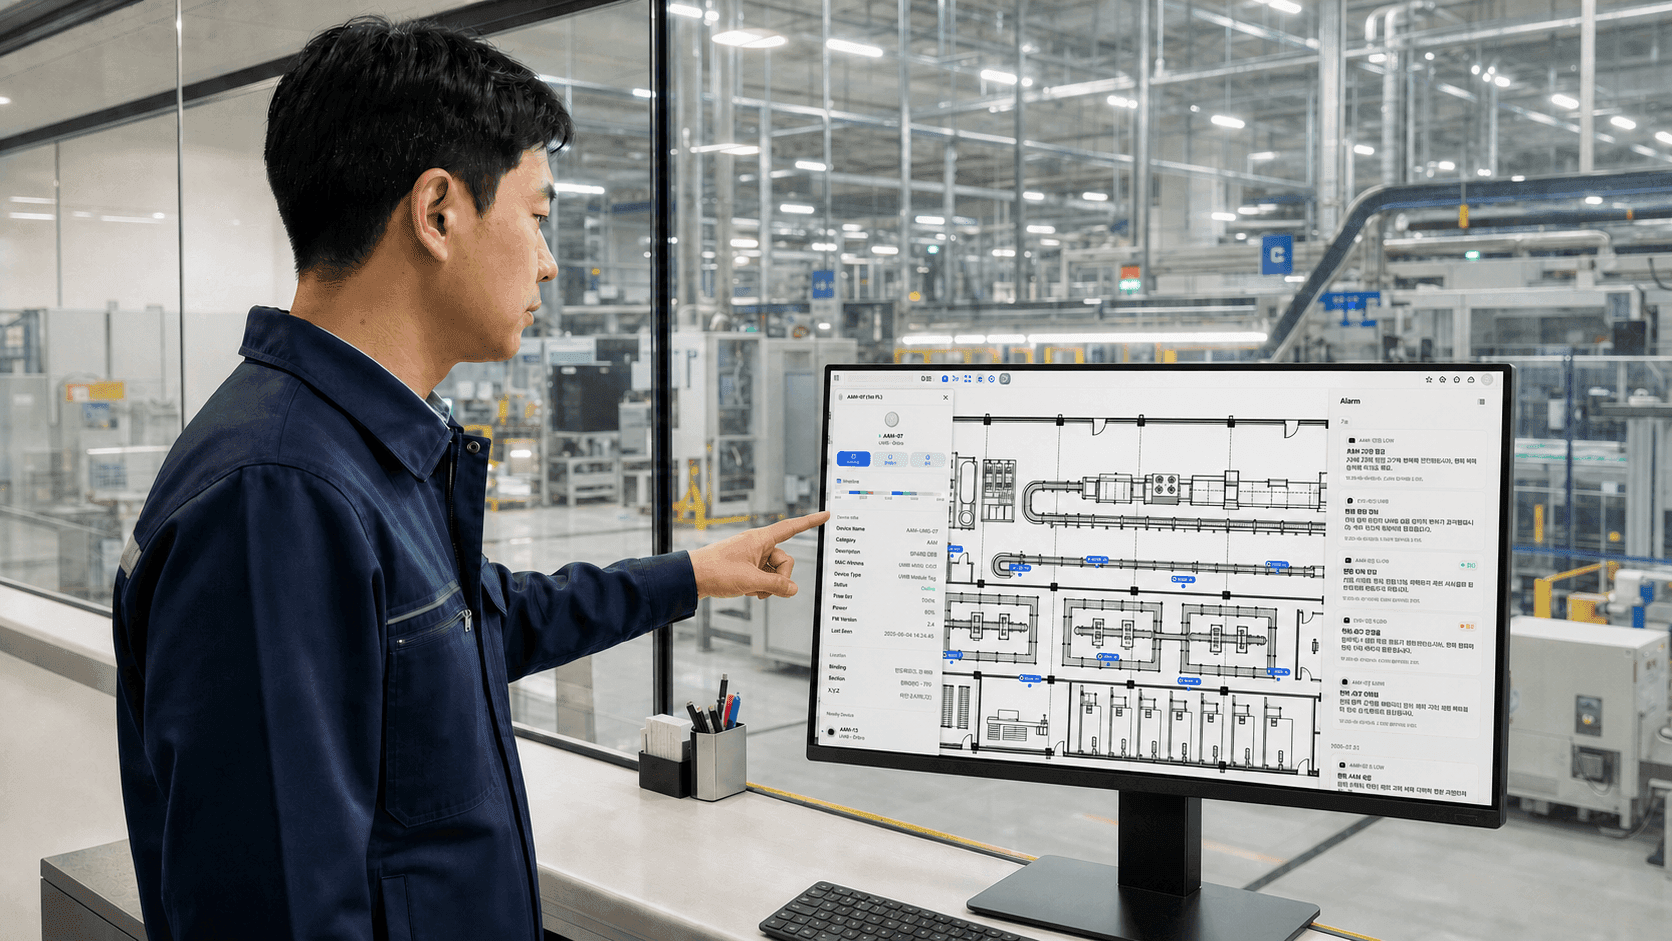
按工序对比生产计划中设定的标准时间与现场实测的实际处理时间。找出偏差反复扩大的区段,据此制定更贴近现实的生产计划和作业基准。
车辆与工件履历查询
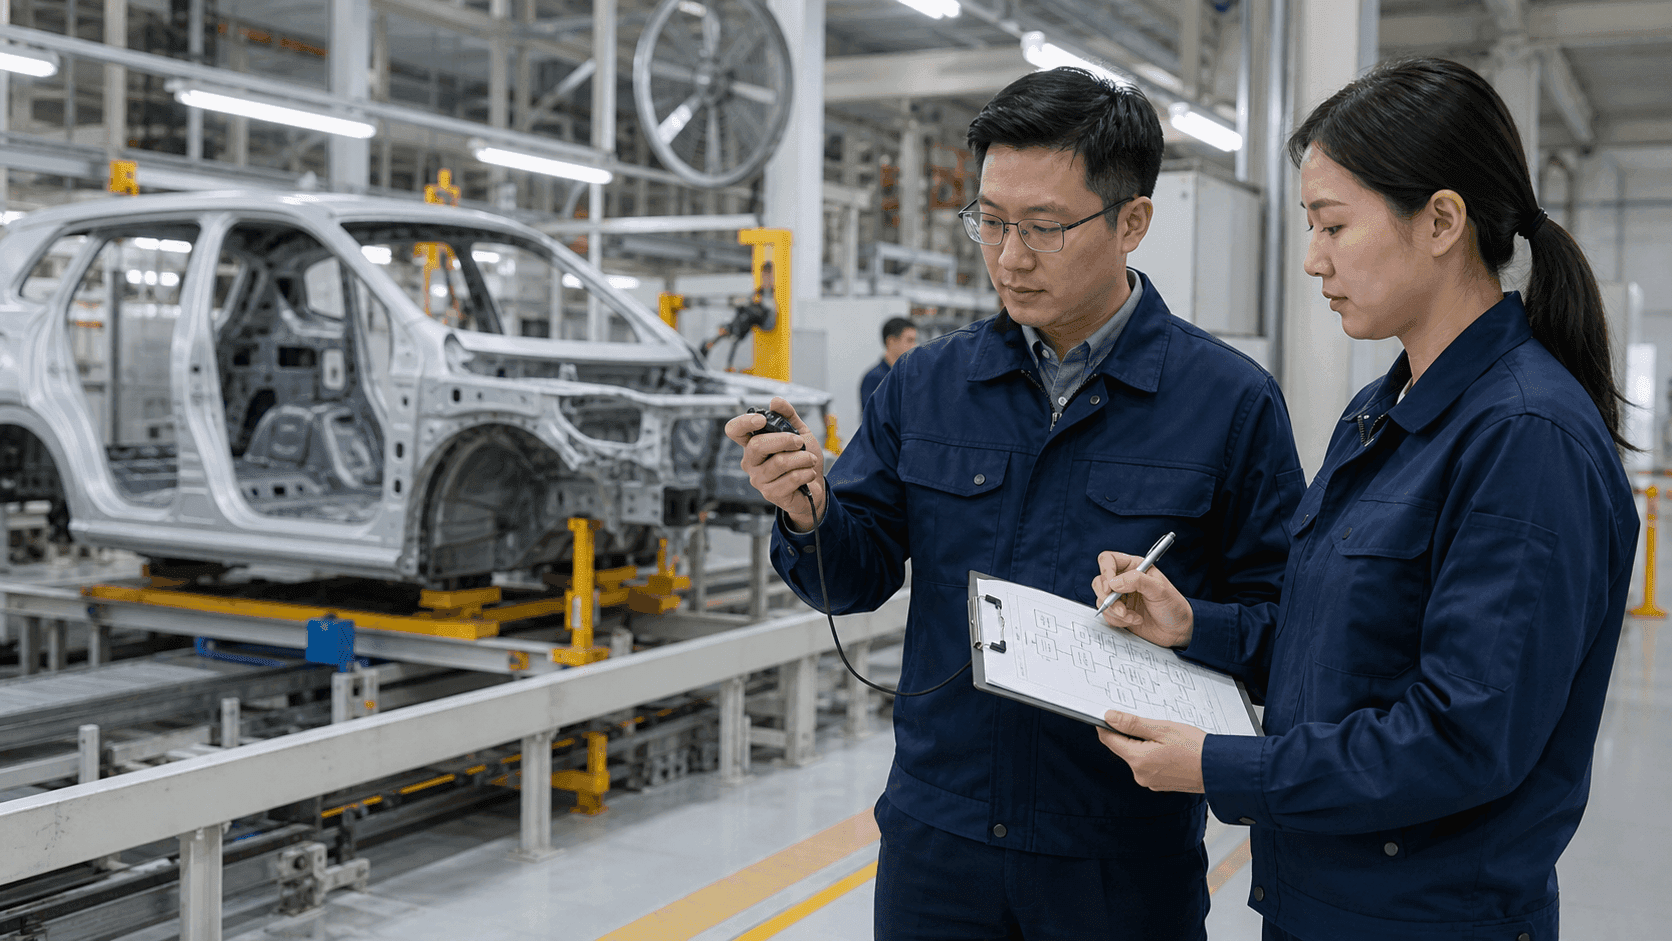
以车辆编号或工件识别信息为基准,查询其经过的工序、移动顺序和停留时间。发生质量问题或交期延误时,可快速确认相关生产履历并缩小原因范围。
改进前后的效果验证
在调整作业顺序、动线或人力配置之后,对比处理时间和等待数量发生了多大变化。用客观数据验证现场改进活动的效果,并作为下一项改进课题的基准使用。
推荐产品
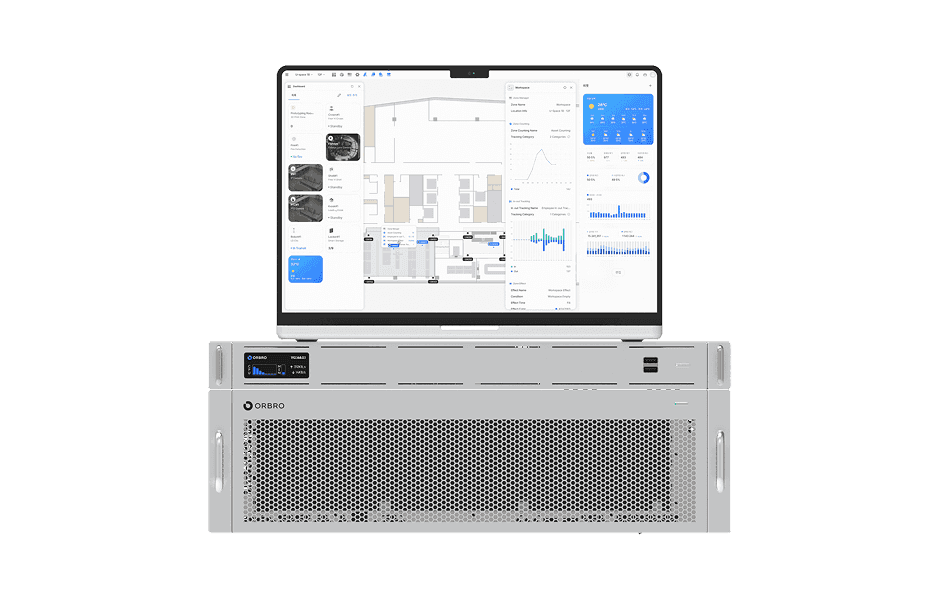
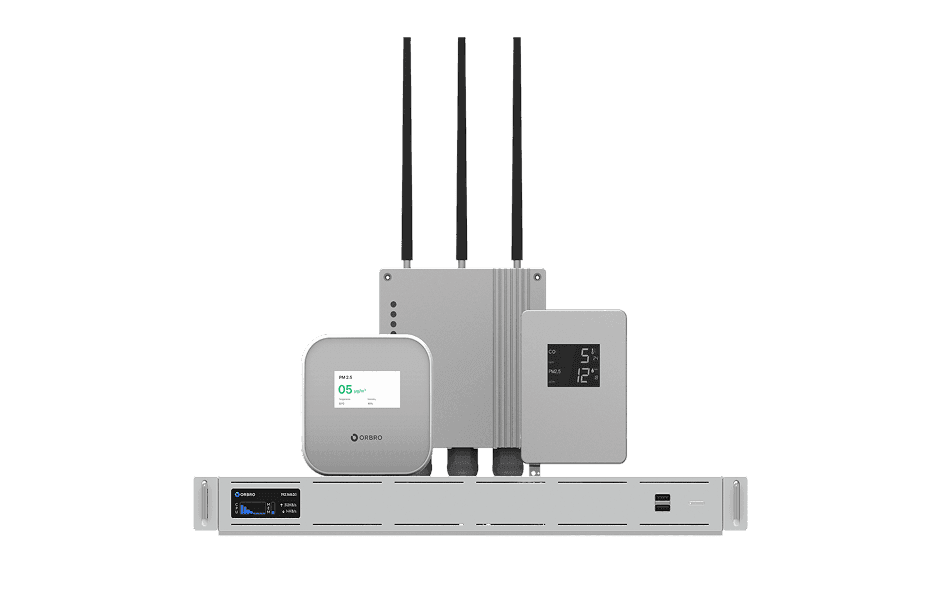
基于 ORBRO OS 的组成模块
所有解决方案均运行于 ORBRO OS 之上,并通过多种产品互联协作。 可根据应用范围与现场条件灵活调整配置。