车间周转车管理:再添周转车之前,先确认这四个数字
2026-09-29
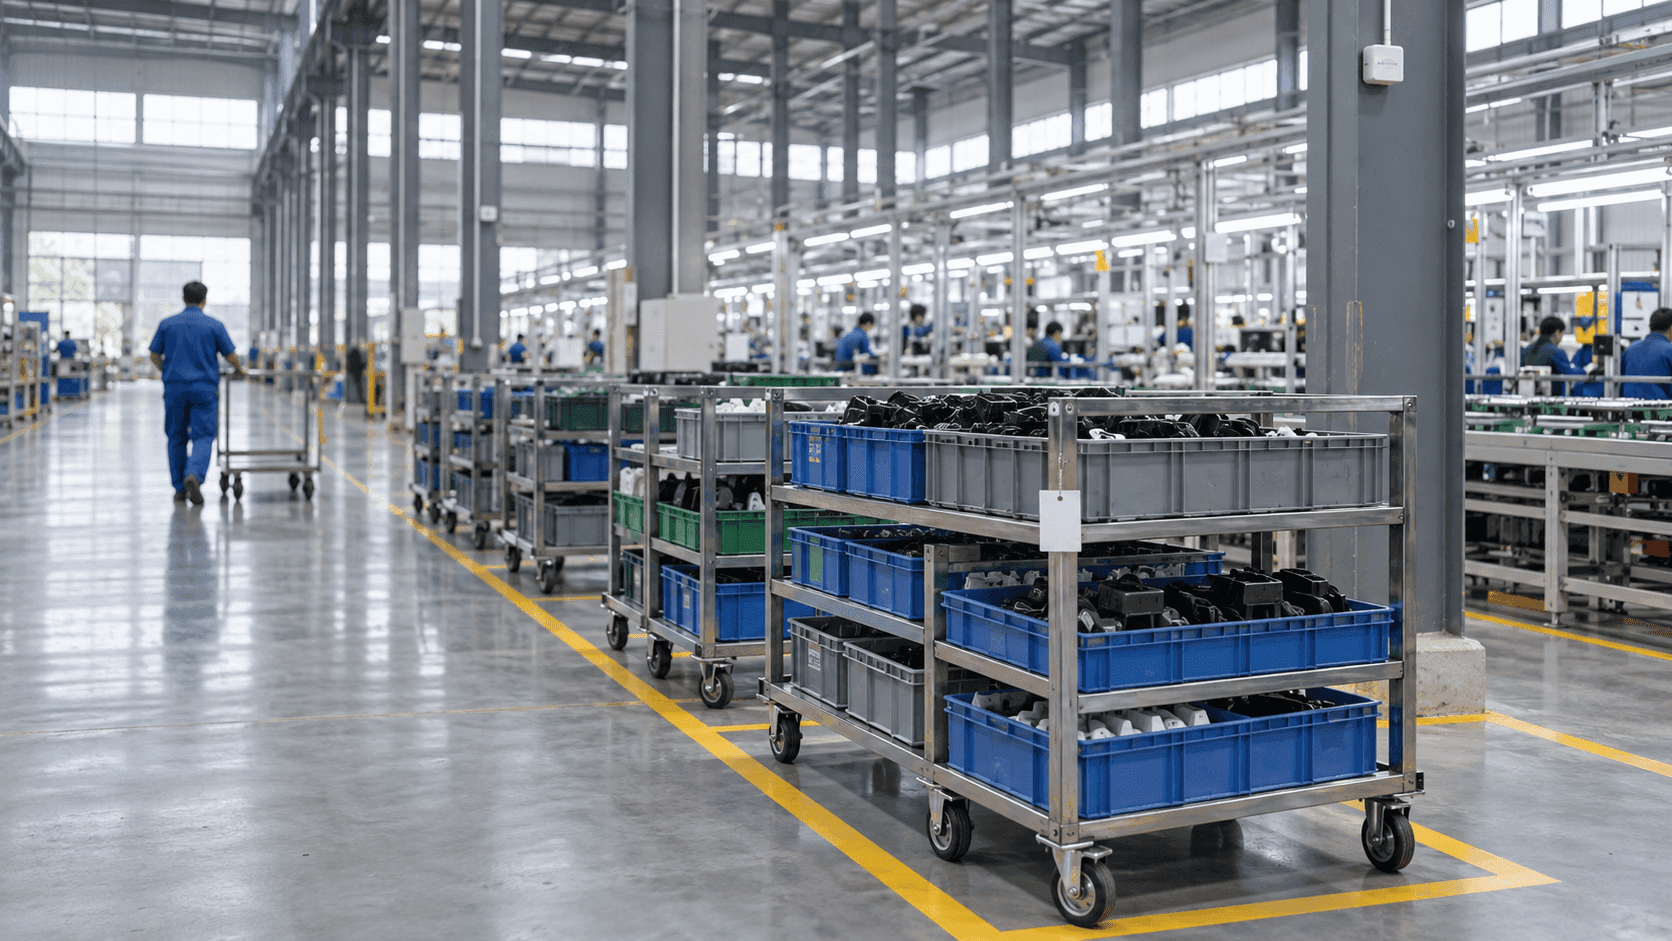
装配线投料口旁边,本该停着车间周转车的位置空着。没有空车去接下一批零件,物料员只好绕着车间转一圈去找。过了好一阵,四台空周转车才在另一头发货区旁的通道里被找到,整整齐齐排成一排。找车花掉的时间,哪里都没有记下来。
同一周的生产会上,有人提出周转车不够用,再添几台。这个判断也许是对的。只是会上有一个问题,谁也答不上来:现在厂里的周转车,在哪个区域各停着几台?
车间周转车管理容易被往后放,是因为周转车看起来没有车上的零件重要。零件有料号和批次,周转车只有一个编号,而这个编号现在在哪里,通常没人记。本文把在工序之间循环的周转车当作一项资产,整理再添周转车之前要确认的四个数字,以及如何用区域级位置得到这些数字。
I. 车间周转车管理要数清的四个数字
产品走完一道工序就结束了,周转车却会回来。它装上零件去等待区,排队等着投料,在线边被卸空,再空着被收回,回到装载的位置。一台周转车的一天,就是把这个环转上几圈。
丰田生产方式把生产过程中不让物品和信息停滞,列为准时化生产的原则之一。在用周转车运送零件的工厂里,物品停下来的地方,就是周转车停着的地方。
把周转车当作资产来看,要数的数字可以归成四个。第一,空周转车现在在哪里、有几台;第二,周转车堆在哪个区域。第三,周转车在工序前等待的时间,也就是工序等待时间;第四,一台周转车转完一圈要花多长时间。前两个说明眼下的分布,后两个说明流动的速度。
车上的产品什么时候经过了哪道工序,是另一个问题。用位置数据留下这段履历的方法,整理在讲制造溯源的文章里;本文看的不是货,而是周转车本身。
II. 巡查、扫码、标签,各自漏掉了周转车的什么
掌握周转车的常见办法有三种:负责人巡查一圈写在白板上;每道工序扫描周转车编号;给周转车装上标签,在区域里检测。这三种办法,先不说成本,记录产生的时刻就不一样。
| 要确认的事 | 巡查和白板 | 扫描周转车编号 | BLE 标签区域检测 |
|---|---|---|---|
| 记录产生的时刻 | 有人去看的时候 | 有人扫码的时候 | 周转车在区域里被检测到的时候 |
| 空周转车的位置和台数 | 要巡查才知道 | 只知道最后一次扫码的地点 | 回收区的当前台数 |
| 周转车堆积的区域 | 堆到显眼了才知道 | 只限有扫码点的地方 | 各区域台数的分时段变化 |
| 工序等待时间 | 留不下来 | 靠两次扫码之间推测 | 用区域停留时刻计算 |
| 人要做的事 | 巡查和写白板 | 每道工序扫码 | 装标签和换电池 |
| 无法得知的事 | 没去看的那段时间 | 没扫码的移动 | 有没有装货、区域内的确切位置 |
分岔口在第一行。巡查和扫码要人动起来才有记录,标签则是周转车一动就有记录。工序等待时间和一圈周转时间,要有一整天按同一标准积累下来的记录才算得出来,靠人手的办法只能拿到几个场景的样本。
最后一行也要看。标签知道周转车在哪个区域,却不知道车是不是空的。
III. 周转车的状态,用区域地图来定
给周转车贴上 BLE 标签,在等待区和生产区装上 TwinTracker BLE 接收器。接收器通过 PoE 同时获得供电和通信。管控软件 ORBRO OS 把检测到标签的区域标在工厂图纸上;把标签编号和周转车编号对应起来,就能看到每台周转车被检测到的区域。
有一个设计条件。TwinTracker BLE 以离标签最近的接收器为基准判断位置,给出的是以接收器为基准、3m以上的区域。也就是说,结果是区域而不是坐标,区域能划多细,由接收器的布置决定。想把相邻的两个等待位分开看,接收器也要分开装;设备或货架会挡住信号的位置,要在安装前单独确认。
不知道有没有装货,这个空白用区域名称来补。把装载区、工序前等待区、线边投料位、空车回收区和通道分别画成区域,周转车所在的区域就成了它的状态:回收区里的周转车读作空车,等待区里的周转车读作装着货的车。不按规矩乱停的周转车分辨不出来,所以车上物料的品名和数量,仍然像现在这样,从对应周转车编号的物料清单里确认。
所以图纸比标签数量更要紧。把周转车经过的位置按状态分开、画好线,接收器装几台、装在哪里,就顺着这些线定下来。
IV. 看车间周转车堆在哪里、工序等待时间有多长
区域地图一画好,车间周转车管理的四个数字就能从 ORBRO OS 的应用里得到。
空周转车的位置和台数,由 Zone Counting 来数。给周转车单独建一个标签类别,就不会和人员标签混在一起,只统计周转车在各区域的当前台数和累计台数。再加上条件报警,就不必一直盯着屏幕:回收区的空车减少到设定台数或更少,或者等待区的周转车增加到设定台数或更多,报警就会发出。交接班时,交班人和接班人看着同一个画面,分好各自要确认的周转车。
周转车堆在哪里,会在同一个计数的分时段图表里显出来。如果某道工序前等待区的台数每天都在同一时段涨起来,那就是一个信号:先别急着看周转车够不够,先看那道工序的处理速度。
工序等待时间和一圈周转时间,由 Timeline 来回答。选一台周转车,就能按时间顺序看到它当天从几点几分到几点几分待在哪个区域。把结果导出成 Excel,按周转车整理在等待区的停留时间,就是工序等待时间;两次进入同一装载区之间的间隔,就是这台周转车的一圈。
周转车不该停的地方,也用区域来守。把安全出口前或主通道设成 Alert Zone,周转车一进去就会留下报警和记录。跑出接收范围,或者电池耗尽、信号中断的标签,会通过离线状态告警显出来。报警不会替人挪车,哪台车由谁来挪,由负责人按现场流程决定。
这里有一个反对意见:与其装标签和接收器,不如多买几台周转车,岂不更简单?如果周转车真的不够,这是对的答案。可如果周转车是在某个区域停住了,新添的车转上几圈,也会停到同一个区域去。分开这两种情况的,是各区域的台数和一圈周转时间。看过数字再买,也不迟。
V. 引入之前最好先整理的五件事
- 周转车的种类、台数和编号规则。标签编号要和周转车编号一一对应,所以先给没有编号的周转车编上号。
- 周转车经过的位置清单。按装载、等待、投料、回收、通道这样的状态分开,就直接成了区域地图的草稿。
- 贴标签的位置。不能妨碍装卸物料和推车移动。金属车架和车上的物料可能挡住信号,所以要在装着物料的状态下确认接收情况。
- 报警阈值。回收区剩几台算不够,等待区有几台算拥堵,由现场来定。前几周先不设报警,只看图表来定数值,会更稳妥。
- 和现有记录的衔接。核对物料编号和周转车编号的管理台账照旧使用。如果要把位置数据交给其他系统,就以 ORBRO OS 的 REST API 令牌签发和 MQTT 账号创建功能为起点,另行协商对接范围。
结语
再回到装配线投料口旁边那个空位。物料员绕车间一圈之前先打开画面,最先看到的是:回收区一台空车都没有,发货区旁的通道区域停着四台。生产会的议题也会变。在问要不要再添几台车间周转车之前,会先问周转车为什么停在那条通道里。
ORBRO 自己做标签、TwinTracker 接收器和管控软件 ORBRO OS,所以周转车的区域位置能和人员、其他资产的位置放在同一张图纸上;出现需要更精确位置的区段时,再给那一段加上 UWB,在同一个画面里看。按工序对比停留时间的做法,可以参考 ORBRO 制造工序瓶颈分析。告诉我们周转车的台数和它们经过的位置,我们先从区域怎么划、接收器装在哪里开始,和您一起评估。